Grinzile în I sunt realizate în două moduri fundamentale: laminarea la cald a unei singure țagle de oțel sau sudarea a trei plăci de oțel împreună. Laminarea la cald produce majoritatea secțiunilor structurale standard, în timp ce fabricarea sudate creează grinzi de plăci personalizate. Alegerea dintre ele depinde de dimensiunea secțiunii, cantitatea și nevoile de toleranță necesare.
Ce este un I-Beam?
O grindă în I este un element de oțel cu o bandă verticală și două flanșe orizontale, în formă de litera „I”. Geometria plasează cea mai mare cantitate de material acolo unde solicitările de încovoiere sunt cele mai mari, făcând profilul excepțional de eficient atât pentru sarcinile de încovoiere, cât și pentru sarcinile axiale.
Adâncimea secțiunii, lățimea flanșei și grosimea benzii variază în funcție de aplicația structurală. Grinzile în I laminate standard urmează tabelele de dimensiuni publicate, în timp ce grinzile cu plăci sudate pot fi proiectate la aproape orice dimensiune practică.
Fabricare I-Beam laminată la cald
Laminarea la cald este cea mai comună metodă de producere a grinzilor în I standard, deoarece oferă proprietăți mecanice consistente, toleranțe strânse și volum mare de producție la un cost relativ scăzut pe metru.
Topire și rafinare
Procesul începe prin crearea unei topituri curate, de oțel aliat, cu chimie precisă. Deșeurile de oțel sau fierul primar sunt topite într-un cuptor cu arc electric sau într-un cuptor cu oxigen de bază și se adaugă elemente de aliere precum mangan, crom și nichel pentru a ajunge la gradul necesar. Impuritățile precum sulful și fosforul sunt îndepărtate în timpul rafinării pentru a asigura sudarea și duritatea.
Casting
Oțelul topit rafinat este turnat în țagle dreptunghiulare sau flori care vor fi laminate în profilul final. Tagla este solidificată, lăsată să se răcească și apoi reîncălzită într-un cuptor de reîncălzire la aproximativ 1200°C înainte de a începe rularea.
Rolling
O țagle reîncălzită este modelată într-un profil I prin trecerea acesteia printr-o secvență de standuri de laminare într-o laminor universală. Rolele orizontale și verticale formează treptat banda și flanșe. Operația implică treceri de degroșare, treceri intermediare și o trecere finală de finisare care controlează dimensiunile exacte și starea suprafeței. Laminarea are loc puțin peste temperatura de recristalizare, ceea ce rafinează structura cerealelor și îmbunătățește rezistența și tenacitatea.
Tratament termic
După rulare, fasciculul în I este fie lăsat să se răcească în mod natural, fie supus la cicluri termice controlate. Normalizarea, călirea sau revenirea pot fi utilizate pentru servicii de înaltă rezistență sau la temperaturi scăzute. Viteza de răcire afectează direct duritatea, forța de curgere și sudarea secțiunii finite.
Testare și inspecție
Grinzile în I finite laminate la cald sunt verificate pentru compoziția chimică, rezistența la tracțiune, limita de curgere și alungirea. Verificările dimensionale confirmă lățimea flanșei, grosimea benzii, lungimea și dreptatea față de standarde recunoscute, cum ar fi AISC sau EN. Testele nedistructive – de obicei inspecția cu ultrasunete sau particule magnetice – pot fi aplicate pentru aplicații critice portante.
Fabricare sudate I-Beam
Grinzile în I sudate, cunoscute și ca grinzi cu plăci, sunt fabricate din trei plăci de oțel separate: o bandă și două flanșe. Această metodă este selectată atunci când secțiunile laminate la cald sunt prea mari, când sunt necesare adâncimi neobișnuite sau când dimensiunile plăcilor pot oferi o economie mai bună pentru un proiect specific.
Tăiere și pregătire farfurii
Plăcile sunt tăiate la lățimea și lungimea necesară folosind tăierea cu flacără CNC, tăierea cu plasmă sau tăierea. Plăcile de bandă și flanșă sunt de obicei împușcate pentru a îndepărta calamul de freza, iar marginile sunt teșite atunci când sunt necesare suduri cu penetrare completă.
Sudura de montare și prindere
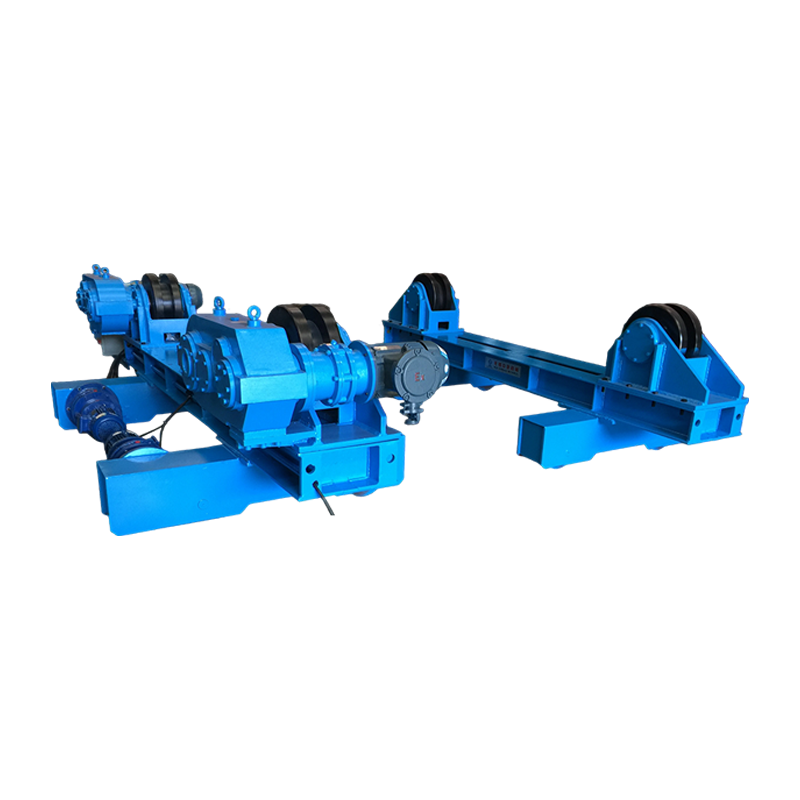
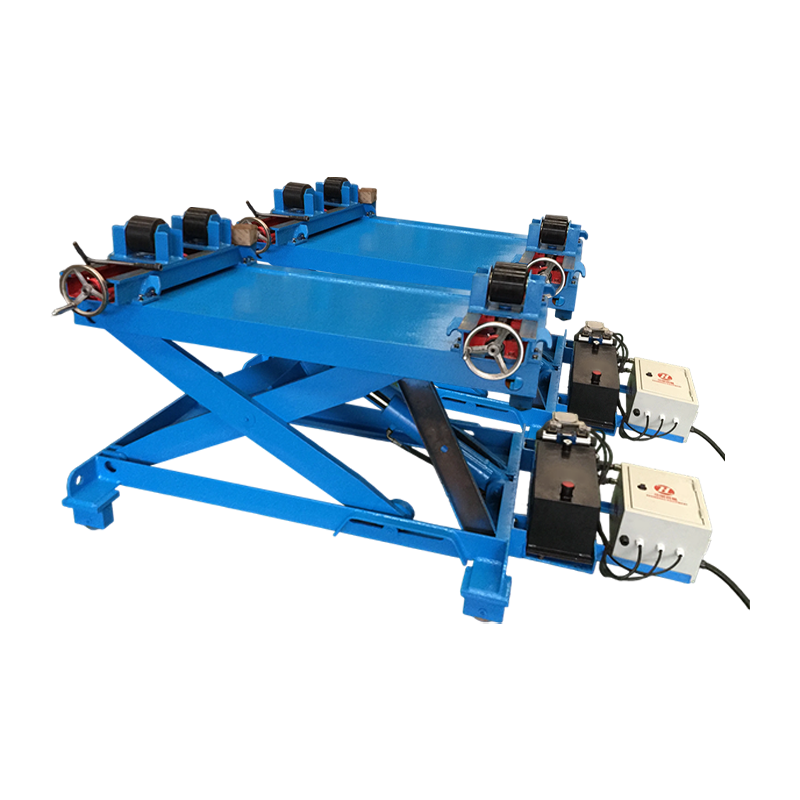
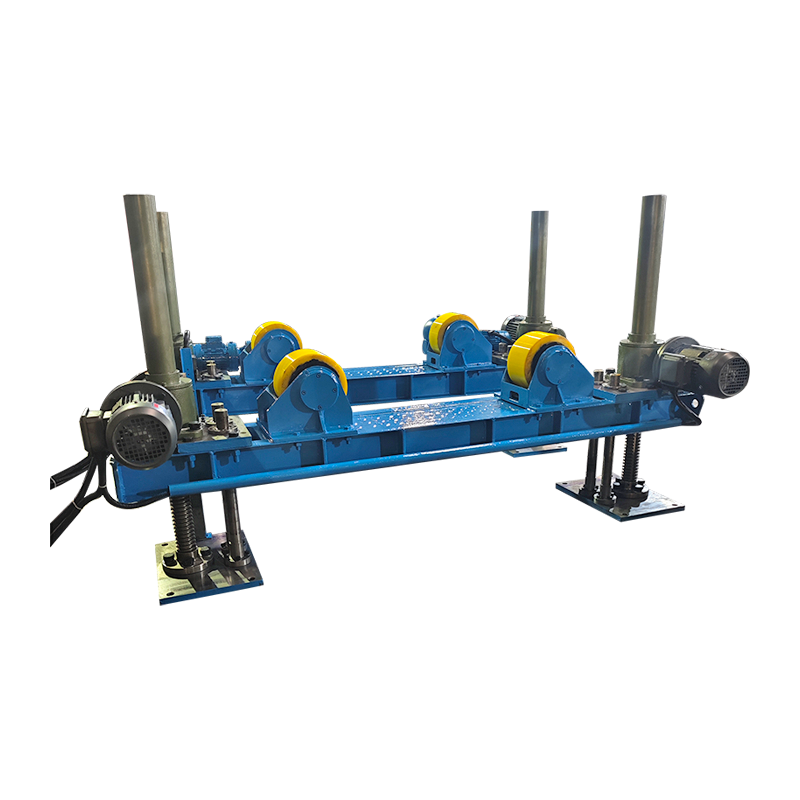
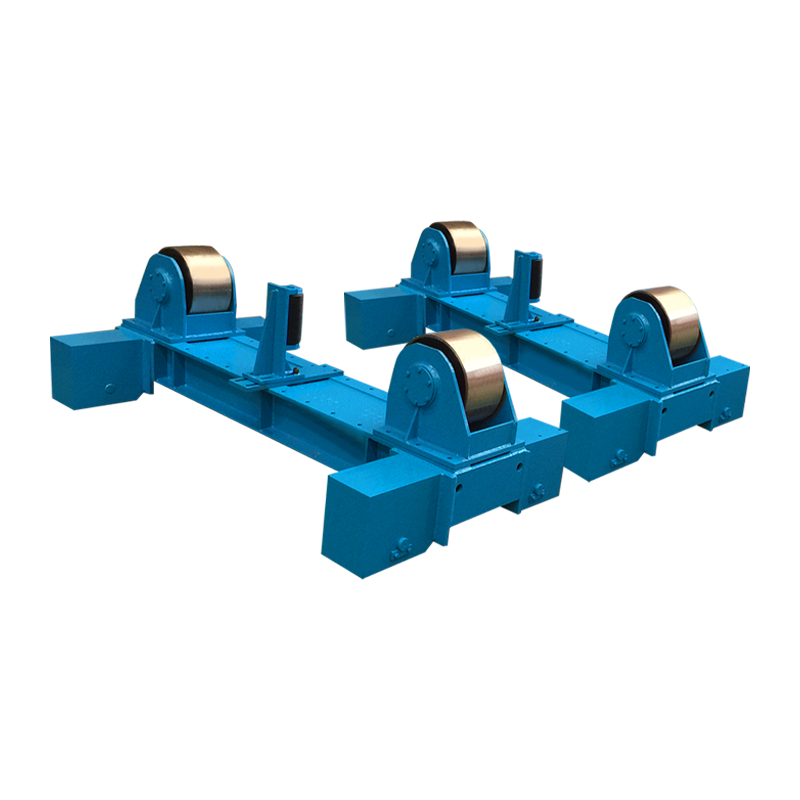
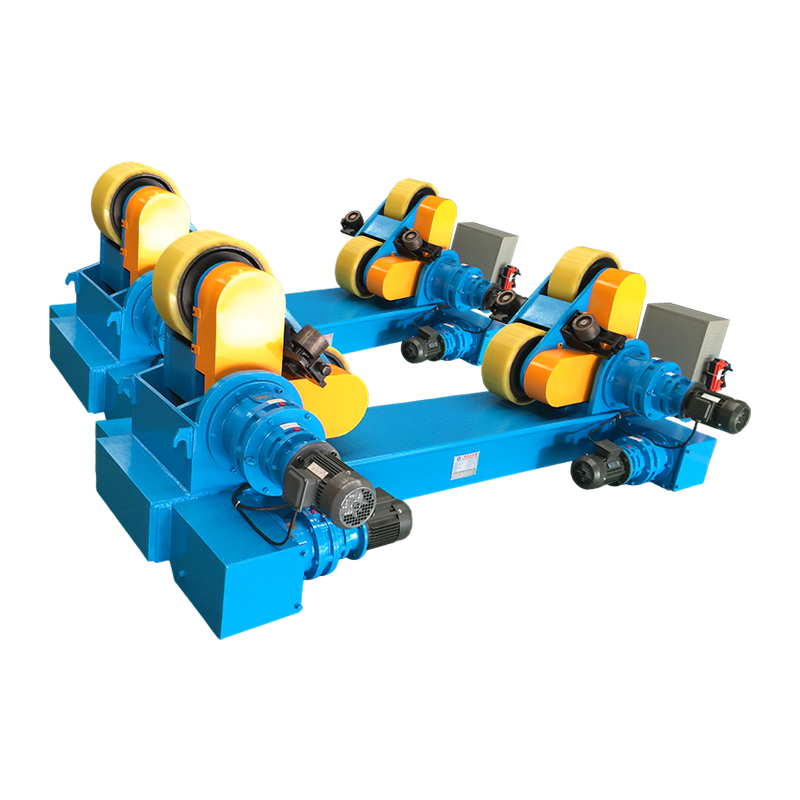
Plăcile tăiate sunt prinse într-un dispozitiv de fixare care ține banda perpendicular pe flanșe și se aplică suduri de prindere pentru a menține forma ansamblului. Un rotator de sudură montat cu ridicare hidraulică și mișcare manuală orbitală poate ajuta la alinierea ansamblului chiar și pentru secțiuni mai mari, îmbunătățind precizia și siguranța lucrătorilor.
 Rotator de sudare montat 40T cu ridicare hidraulică și mișcare orbitală manuală Acest rotator ajută la alinierea ansamblurilor mari dintre bandă și flanșă, îmbunătățind precizia și siguranța în timpul sudării prin prindere. Ridicarea sa hidraulică și mișcarea orbitală manuală facilitează poziționarea pentru secțiuni mai grele. Vizualizare produs →
Sudarea automată
Ansamblul atașat este sudat folosind sudarea cu arc submers (SAW) sau sudarea cu arc metalic cu gaz (GMAW). Un centru de sudare sau un braț de coloană poziționează lanterna de-a lungul îmbinării, iar grinda este adesea sprijinită pe role pentru a menține o viteză de deplasare constantă. Aportul de căldură trebuie controlat pentru a limita distorsiunile și tensiunile reziduale, în special pentru țesături lungi și subțiri.
Finisare si inspectie
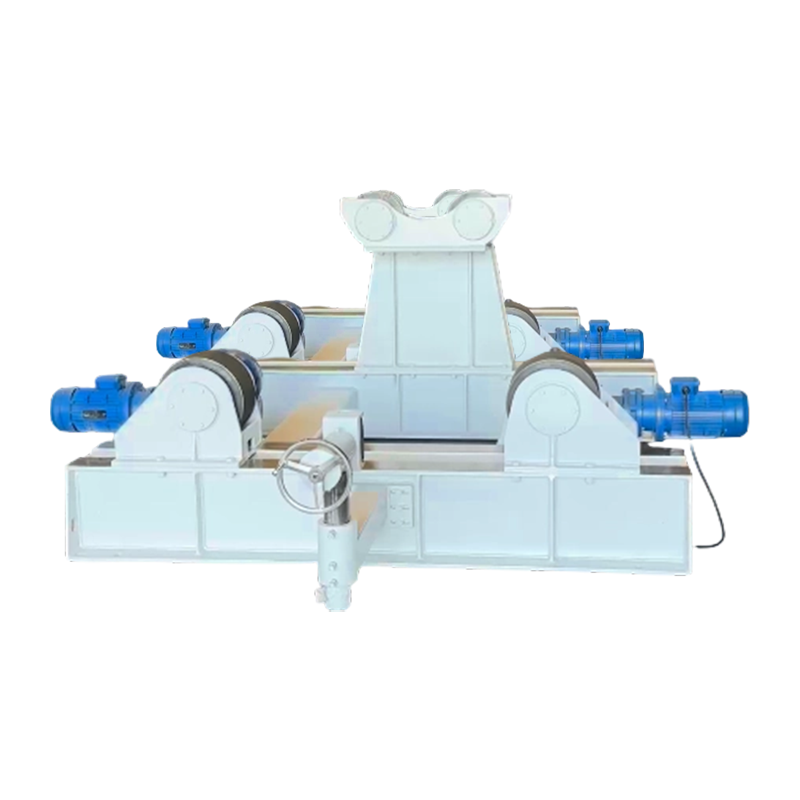
După sudare, grinda poate fi îndreptată, iar suprafețele de sudură sunt șlefuite acolo unde este specificat. Pentru manipulare repetată, un poziționator de sudură servocontrolat poate înclina fasciculul și poate îmbunătăți accesul operatorului în timpul finisării și inspecției. Grinzile în I sudate sunt inspectate vizual și cu teste cu ultrasunete la joncțiunile dintre bandă și flanșă, iar verificările dimensionale verifică înălțimea benzii, lățimea flanșei și cambra.
 Poziționator de sudură servocontrolat pentru finisarea și inspecția fasciculului Acest poziționator înclină grinzile sudate, îmbunătățind accesul operatorului în timpul îndreptării, șlefuirii și inspecției. Controlul său servo permite reglarea precisă pentru o lucrare eficientă de finisare. Vizualizare produs →
Grinzi în I laminate la cald vs. sudate
Secțiunile laminate la cald domină aplicațiile standard de construcție, în timp ce grinzile cu plăci sudate sunt de preferat atunci când sunt necesare dimensiuni personalizate sau adâncimi excepțional de mari. Principalul compromis este costul pe metru față de flexibilitatea de proiectare.
| Aspect | Laminat la cald | Sudat |
|---|---|---|
| Proces | O singură țagle în formă de laminor | Trei plăci de oțel sudate între ele |
| Dimensiunea secțiunii | Profile standard până la limitele practice de rulare | Lățimea și adâncimea personalizate, depășind adesea limitele laminate |
| Cost | Mai mic pe metru pentru dimensiuni standard | Cost de fabricație mai mare |
| Viteza de productie | Volum foarte mare | Mai lent, proiect cu proiect |
| Flexibilitate | Limitat la dimensiunile de picături disponibile | Foarte dimensional |
| Utilizări tipice | Clădiri, poduri, cadre de mașini | Structuri grele, grinzi cu deschidere mare, utilaje specializate |
Controlul calității și standardele
Controlul calității în producția de grinzi în I se bazează pe analize chimice, teste mecanice și verificare dimensională în raport cu standardele structurale recunoscute. Secțiunile laminate la cald urmează de obicei standardele AISC sau EN, în timp ce grinzile sudate sunt reglementate de AWS D1.1 sau de un cod de sudare structurală echivalent.
Pentru grinzile în I sudate, calificarea procedurilor de sudare și a sudorilor este nenegociabilă. Controlul aportului de căldură, asigurarea ajustării corespunzătoare și selectarea echipamentului potrivit de manipulare a sudurii sunt toate esențiale pentru a produce o sudură solidă de la bandă la flanșă. Puteți explora cât de modern tehnologie de sudare afectează fabricarea și calitatea oțelului în profunzime.
Întrebări frecvente
Toate grinzile I sunt realizate prin laminare la cald?
Nu. Grinzile I pot fi laminate la cald sau sudate. Secțiunile laminate sunt cele mai comune, dar grinzile din plăci sudate sunt utilizate atunci când sunt necesare dimensiuni mari sau neobișnuite.
Care este diferența dintre un fascicul I și un fascicul H?
Flanșele unei grinzi în H sunt în general mai largi și mai paralele, în timp ce flanșele standard cu grinzi în I au o ușoară conicitate. Ambele sunt fabricate folosind procese similare de laminare sau sudare.
Cum se fac grinzile I curbate?
Grinzile în I curbate sunt de obicei produse prin laminare la rece, îndoire prin inducție sau prin tăierea benzii și sudarea plăcilor la o curbă. În trecut, grinzile curbate din oțel erau adesea realizate prin tăiere și sudare cu oxicombustibil.
Ce clase de oțel sunt tipice pentru grinzile I?
Clasele structurale comune includ ASTM A992, A572 și EN S275/S355. Selecția depinde de cerințele de sarcină, ductilitate și sudabilitate.
Cum sunt inspectate grinzile I sudate?
Grinzile în I sudate sunt verificate vizual și cu teste ultrasonice la zonele de sudură. Verificările dimensionale verifică înălțimea benzii, lățimea flanșei și dreptatea față de desenul de proiectare.
Concluzie
Începeți cu cerințele structurale, apoi alegeți metoda de fabricație. Grinzile în I laminate standard sunt cele mai economice pentru construcția tipică. Atunci când proiectarea necesită adâncimi personalizate, sarcini grele sau secțiuni mari de grinzi din plăci, fabricația sudată oferă flexibilitatea necesară. La fel de importantă ca și procesul de sudare în sine, în special pe o linie de producție, este utilizarea unor echipamente de manipulare și poziționare fiabile. Amenajarea bună, aportul de căldură controlat și inspecția adecvată sunt cheile pentru un fascicul în I structural solid.