Răspuns scurt: un arc de plasmă este o descărcare electrică care se deplasează printr-o coloană de gaz ionizat în loc de un metal solid. Strânsă de un mic orificiu de duză, acea coloană devine un jet de aproximativ 15.000-30.000 °C - suficient de fierbinte pentru a topi fiecare metal de inginerie - și această singură proprietate este motivul pentru care un efect fizic poate atât forfecare prin placa de 40 mm, cât și să pună o trecere curată a rădăcinii într-un tub inoxidabil de 6 mm.
Dacă specificați, cumpărați sau executați echipamente de fabricație, întrebarea utilă este rareori ce este un arc cu plasmă și aproape întotdeauna de ce arc aveți nevoie, la ce curent, cu ce gaz și pe ce mașină. Ceea ce urmează este definiția, modul în care se formează arcul, variantele care apar de fapt la un magazin, unde sarcinile de tăiere și sudură diferă și specificațiile despre care merită să discutați cu un furnizor înainte de a semna o comandă de achiziție.
Ce este de fapt un arc cu plasmă
Un arc de plasmă este o descărcare electrică susținută în care calea conductivă este un gaz încălzit până când se împarte în electroni liberi, ioni pozitivi și particule neutre. Odată ce arcul a fost lovit, nu are nevoie de contact mecanic între electrod și piesa de prelucrat.
Două caracteristici de design îl deosebesc de un arc TIG sau stick. Arcul este restrâns mecanic: o duză de cupru forțează descărcarea printr-un orificiu îngust, ridicând densitatea curentului și temperatura miezului mult peste arcul de ardere liberă. Iar electrodul se află în interiorul corpului pistolului, departe de piesa de prelucrat, astfel încât gazul de protecție mai degrabă decât atmosfera arcului protejează bazinul de sudură sau suprafața tăiată.
Numere de lucru utile atunci când comparați cotațiile:
- Temperatura la miez: aproximativ 15.000–30.000 °C.
- Diametrul coloanei arcului: aproximativ 1–5 mm, stabilit în funcție de dimensiunea orificiului, debitul de gaz și curent.
- Interval de tăiere: 30-400 A acoperă tabla subțire până la aproximativ 50 mm de oțel carbon; sistemele de înaltă definiție ajung mai departe pe inox.
- Interval de sudare: micro-plasmă de la aproximativ 0,1 mm folie în sus; sudare prin gaura cheii la aproximativ 10–12 mm într-o singură trecere.
Cum se formează arcul, pas cu pas
Formarea urmează o secvență fixă, iar o eroare la orice pas apare fie ca o pornire nereușită, fie ca un arc care refuză să rămână stabil.
- Gazul stabilește calea. Aerul comprimat, azotul, argonul sau un amestec de argon-hidrogen curge prin torță cu o viteză controlată și se rotesc.
- Începe ionizarea. O scânteie de înaltă frecvență sau un scurt contact electrod-duză eliberează primii electroni.
- Curentul preia controlul. Sursa de curent continuu susține descărcarea și circuitul de înaltă frecvență se oprește.
- Constricție și colimație. Duza și turbionul de gaz comprimă arcul într-un punct de energie concentrată.
- Transferați pe piesa de prelucrat. La tăierea și sudarea cu arc cu plasmă, rădăcina arcului se atașează la placă și calea de întoarcere trece prin cablul de lucru; înainte de acel moment este doar un arc pilot.
Variantele arcului cu plasmă pe care le veți întâlni
Majoritatea defecțiunilor de producție provin din confuzia acestor moduri. Ele nu sunt interschimbabile, iar un arc dublu nu este deloc un proces - este o deteriorare care se produce în timp real.
| Tipul arcului | Calea curentă | Utilizare industrială tipică |
|---|---|---|
| Arc transferat | Electrodul la piesa de prelucrat | Tăiere cu plasmă, sudare cu arc cu plasmă, crestare |
| Arc netransferat | Electrod la duză | Pulverizare cu plasmă, încălzire torță, tratament gaz |
| Arc pilot | Electrod la duză at low current | Ajutor la pornire; tăierea plăcilor vopsite, ruginite sau acoperite |
| Arc dublu | Arc parazit de la duză la piesa de prelucrat | O defecțiune care erodează duza și slăbește tăietura |
| Arc de alunecare | Arcul se întinde de-a lungul electrozilor divergenți în flux rapid de gaz | Activare la suprafață, condiționare gaze, lucrări de laborator |
Tăiere și sudare: același arc, sarcini diferite
O singură familie de surse de alimentare poate servi pe ambele, dar fereastra de operare este complet diferită. Tăierea maximizează densitatea energiei și fluxul de gaz, astfel încât jetul să elimine metalul topit de la tăietură; sudarea vrea o coloană cu turbulență scăzută, strâns controlată, care se topește fără să facă o gaură. Amestecarea celor două cicluri de lucru este cea mai rapidă modalitate de a arde consumabile.
| Parametru | Tăiere cu plasmă | Sudarea cu arc cu plasmă |
|---|---|---|
| Modul arc | Transferat, densitate mare de curent | Transferat, restrâns, turbulență scăzută |
| Curent tipic | 30–400 A | 0,1–200 A, microplasmă până la gaura cheii PAW |
| Gaz | Aer, azot, oxigen, argon-hidrogen | Argon, argon-hidrogen și amestecuri de heliu |
| Material | Orice metal conductor | Inoxidabil, titan, aliaje de nichel, oțel carbon |
| Grosimea | 0,5 mm până la 50 mm și mai mult | Folie de 0,1 mm până la gaura cheii de aproximativ 12 mm |
| Problemă cheie de calitate | Zgură, unghi de teșire, lățime de tăiere | Porozitate, colaps gaura cheii, profil de margele |
Unde arcurile cu plasmă își câștigă păstrarea
Oriunde o îmbinare circulară trebuie tăiată sau sudată, un arc de plasmă mecanizat câștigă repetabilitate: rezervoare de stocare și recipiente sub presiune, bobine de țevi de proces, secțiuni de turn de vânt, grinzi H și oțel structural și tablă subțire pentru instrumente și lucrări aerospațiale.
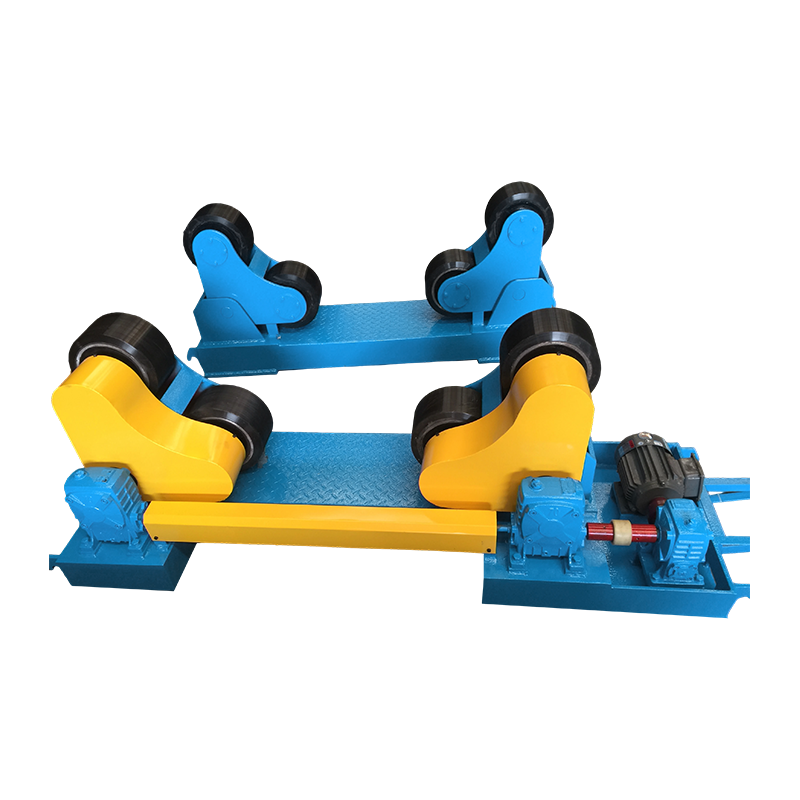
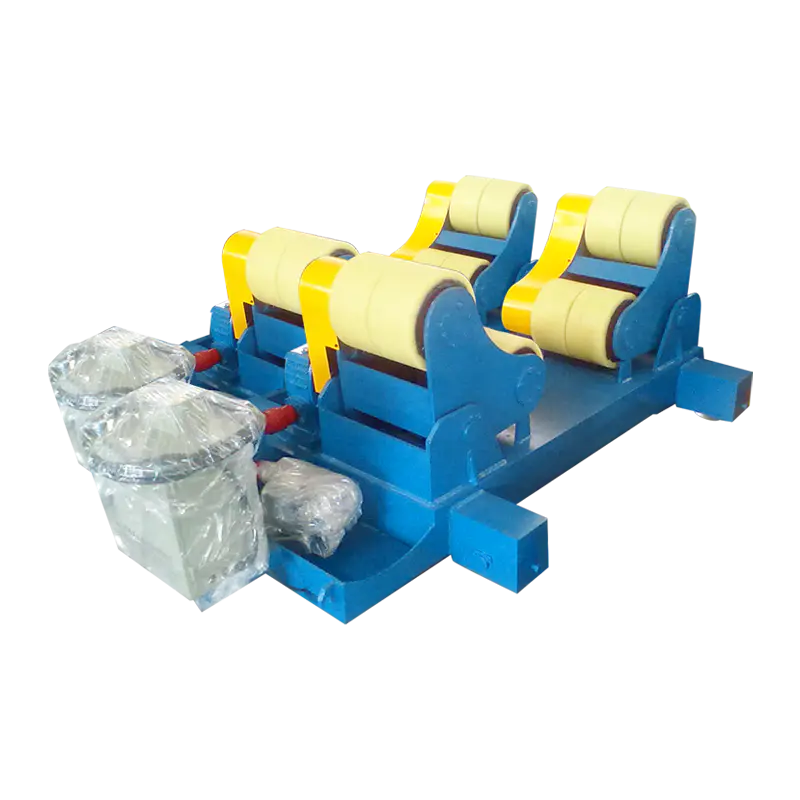
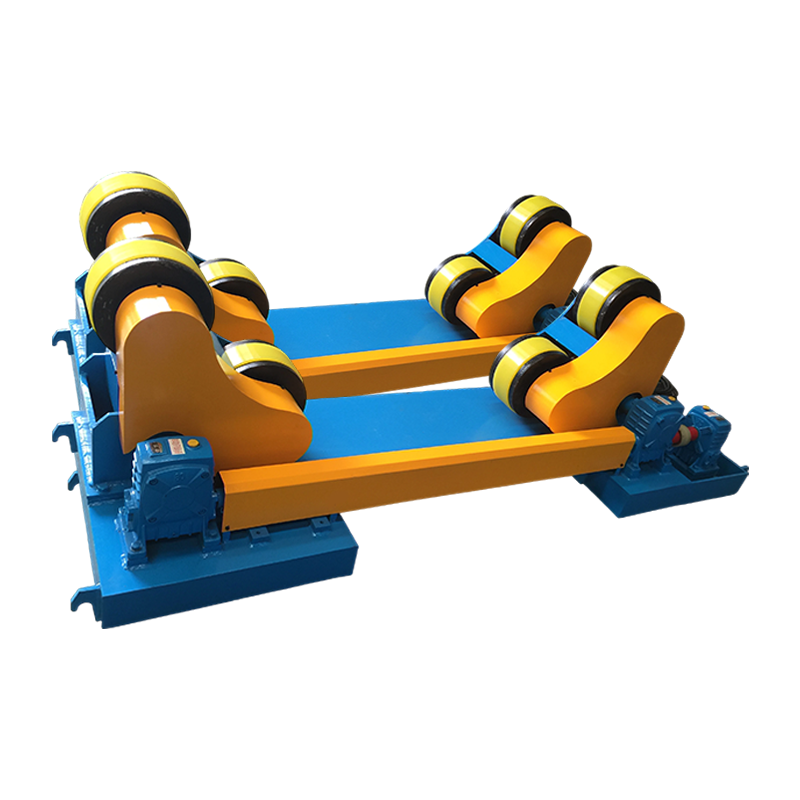
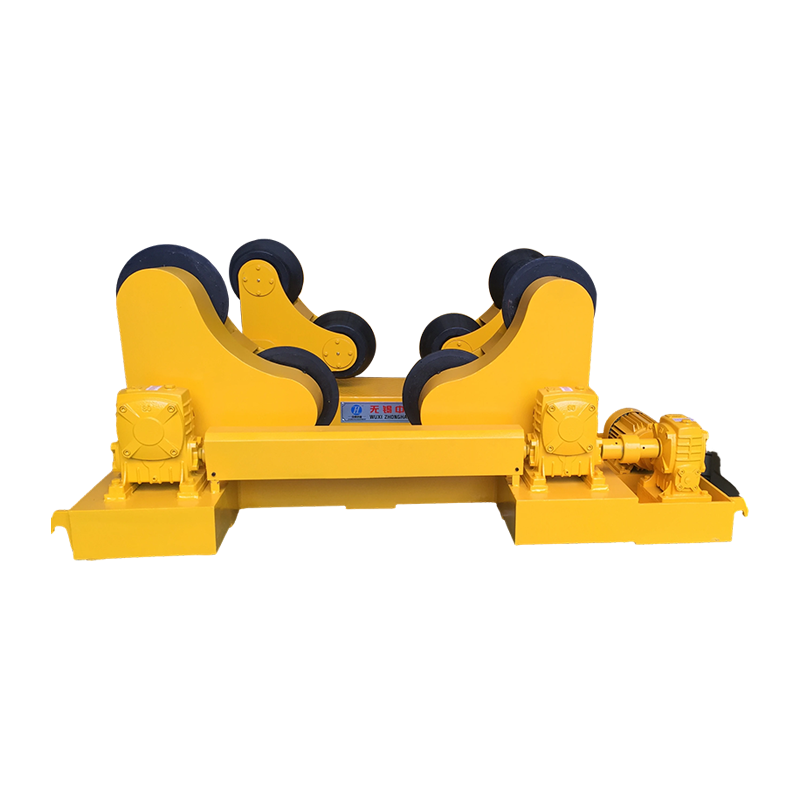
Munca cu rezervor și obuze este cazul clasic. Un cap de plasmă sau arc scufundat trece de-a lungul cusăturii, în timp ce coaja se întoarce sub ea, astfel încât rădăcina arcului aterizează în același loc la fiecare trecere. Acest lucru pune sarcina asupra rotației în sine - rularea rolei, netezimea acționării și menținerea vitezei, toate apar direct în aspectul mărgelei. Rotatoarele de montaj cu ridicare hidraulică acoperă majoritatea diametrelor vaselor de dimensiuni medii; raționamentul din spatele acestei alegeri este expus în această notă despre cum rotatoarele de sudare schimbă fabricarea rezervorului și a conductelor .
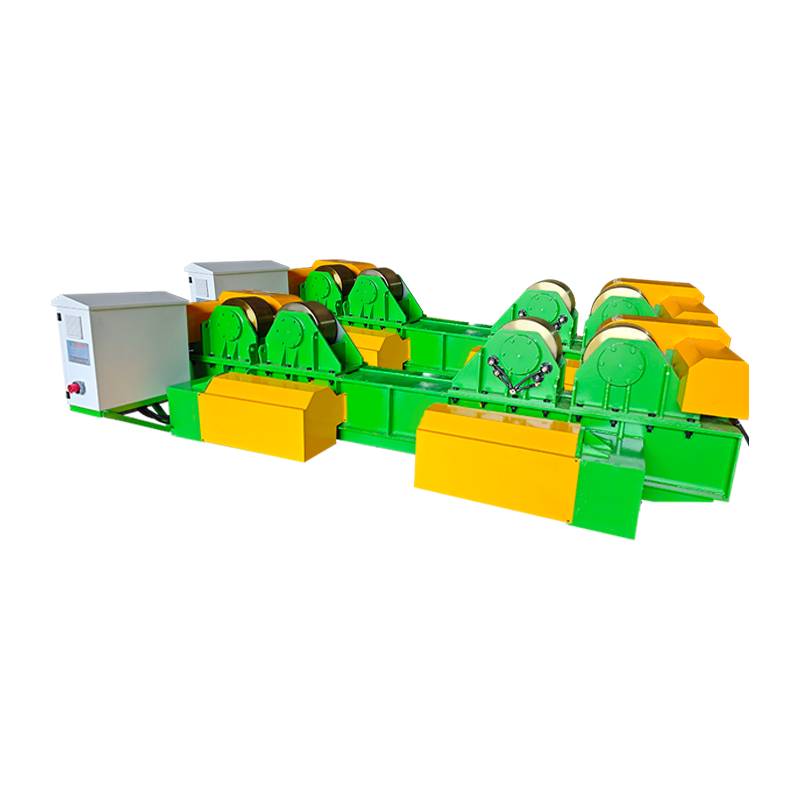 Rotator de sudare montat 40T cu ridicare hidraulică și mișcare orbitală manuală Se ocupă de montarea și sudarea piesei cilindrice de 40 de tone, cu reglare hidraulică a înălțimii, deplasare manuală a șinei și rotație cu viteză variabilă pentru cusăturile rezervorului și vasului. Vizualizare produs →
Nu fiecare piesa de prelucrat este cilindrica. Pentru carcasele pompelor, cadrele și corpurile de supape, un poziționator de sudură transformă îmbinarea în poziția plată sau orizontală pe care o preferă un arc restrâns, iar înclinarea și rotația servocontrolate mențin unghiul într-o fracțiune de grad - ceea ce contează atunci când gaura cheii are o lățime de doar câțiva milimetri.
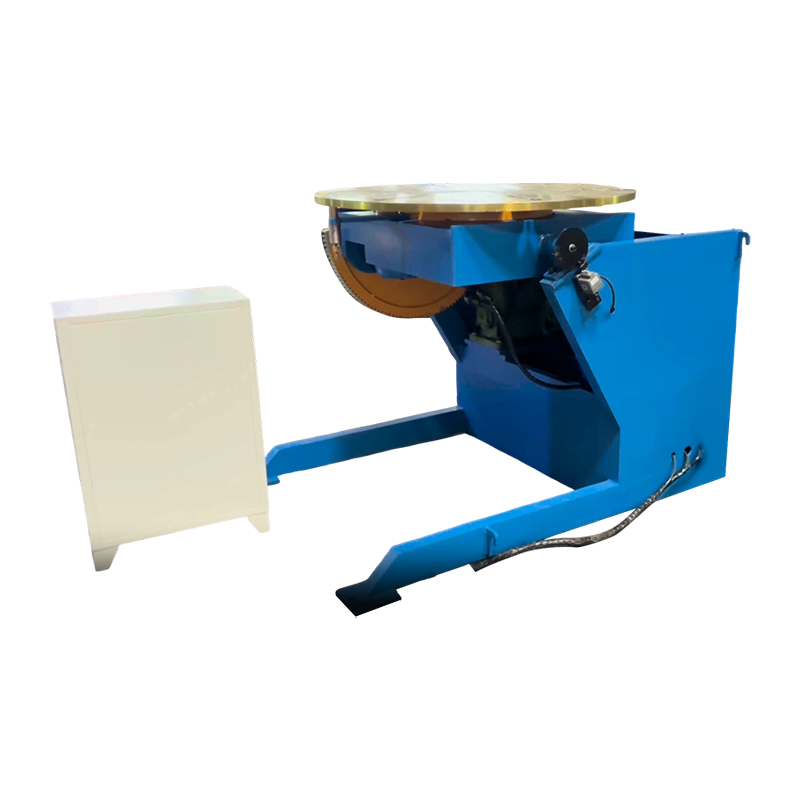 Poziționator de sudare servocontrolat 1T Servopoziționar de o tonă pentru piese necilindrice, oferind o înclinare de 0-105° și o rotație continuă de 360° pentru a menține alinierea pistoletului în sudarea automată. Vizualizare produs →
Cusăturile lungi și drepte sunt de obicei executate cu lanterna purtată pe o coloană și braț deasupra unui pat sau a unui set de role. Mișcarea orbitală electrică permite capului să se balanseze liber pentru încărcare și să revină la același unghi programat, ceea ce scurtează timpul de configurare dintre părți.
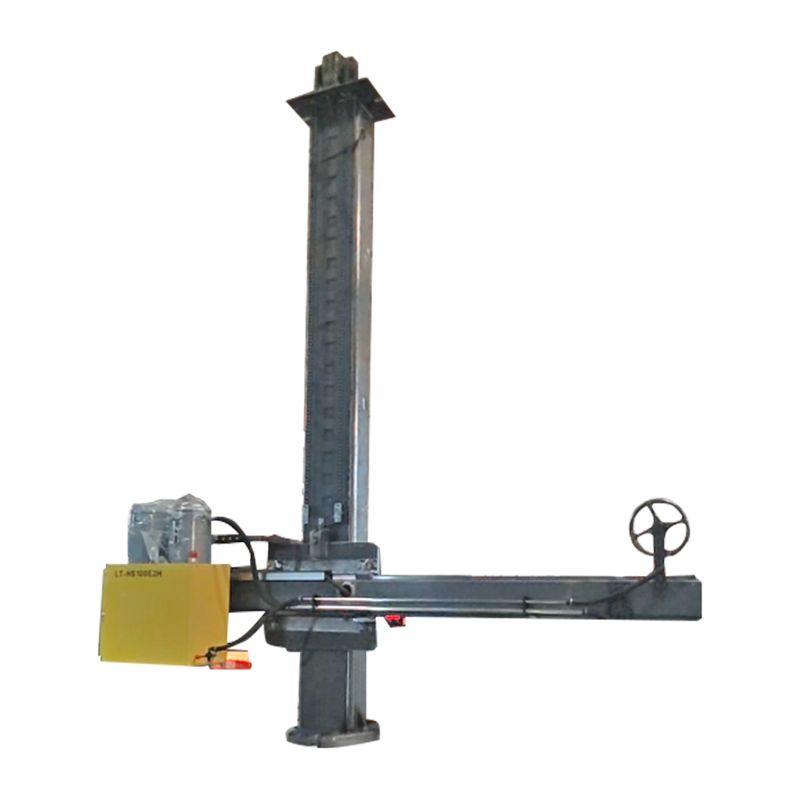 4030 Coloană și braț personalizate cu mișcare orbitală electrică Coloană și braț personalizate pentru sudare automată, cu mișcare orbitală electrică pentru poziționarea cusăturilor drepte lungi și setarea rapidă între piese. Vizualizare produs →
Producția de turnuri eoliene le combină pe toate trei: carcasele sunt montate pe rotatoare, cusăturile longitudinale rulează sub un braț, iar procesul de arc - plasmă, arc scufundat sau hibrid - este ales pentru viteza de penetrare și de deplasare. Compensația procesului este tratată în acest articol despre tehnologie de sudare pentru generarea energiei eoliene .
Ce să verificați înainte de a cumpăra
Calitatea arcului cu plasmă este decisă pe fișa de specificații, nu de partea demonstrativă. Cele șase articole contează cel mai mult.
- Ciclul de funcționare la curentul real. O mașină 200 A evaluată la 60 la sută este o mașină diferită de una evaluată la 100 la sută.
- Răcirea pistoletului și costul consumabilelor pe metru tăiat. Lanternele răcite cu apă costă mai mult și durează mult mai mult peste aproximativ 100 A.
- Furnizarea și puritatea gazului. Contaminarea și scăderea presiunii sunt două dintre cele mai frecvente cauze ale arcurilor instabile.
- Precizia mișcării. Pentru sudarea mecanizată, căutați o poziție servo de ±0,1 mm sau mai bună și o viteză repetabilă sub sarcină.
- Capacitate de încărcare cu marjă. Dimensiune rotatoare și poziționare pentru cea mai grea piesă de prelucrat plus scule, nu cea medie.
- Certificare și documentare. Marcajul CE, înregistrările testelor și o vizită la fabrică vă spun mai mult decât o broșură.
Diagnosticarea defecțiunilor comune ale arcului plasmatic
Cele mai multe defecțiuni au o listă scurtă de cauze, iar cea mai ieftină remediere este de obicei cea corectă.
- Scoarță pe partea inferioară a unei tăieturi: viteza de deplasare prea mică, curentul prea scăzut sau distanța excesivă.
- Arc dublu: duză uzată sau incorectă, distanță insuficientă sau umiditate în conducta de gaz.
- Durată scurtă de viață a consumabilelor: debit slab de lichid de răcire, gaz contaminat sau perforare la o înălțime prea mică.
- Deplasarea arcului sau prăbușirea găurii cheii la sudare: flux incorect de gaz, acumulare magnetică în piesa de prelucrat sau un spațiu de îmbinare nepregătit.
- Porozitatea sudurilor PAW: pierderea acoperirii de ecranare, preluarea hidrogenului sau lungimea arcului prea mare.
Întrebări frecvente
Este un arc cu plasmă mai fierbinte decât un arc TIG?
Da, de obicei cu un factor de doi sau mai mult. Un arc TIG cu ardere liberă se află în jur de 10.000–11.000 °C, în timp ce un arc de plasmă restrâns atinge 15.000 °C și mai mult. Avantajul nu este doar căldura, ci concentrarea: energia ajunge într-o coloană îngustă.
Poate un arc cu plasmă să taie orice material?
Nu. Tăierea cu arc transferat necesită o piesă de prelucrat conductoare electric, deoarece curentul trebuie să revină prin cablul de lucru. Sticla, ceramica și majoritatea materialelor plastice nu pot fi tăiate în acest fel.
De ce are nevoie lanterna de un arc pilot?
Arcul pilot ionizează calea gazului la curent scăzut, astfel încât arcul principal să se poată transfera în momentul în care lanterna ajunge pe placă. De asemenea, lasă lanterna să pornească pe suprafețe vopsite, ruginite sau acoperite care altfel ar rupe pornirea.
Este sudarea cu arc cu plasmă doar o variație a TIG?
Nu. TIG lasă arcul liber să se răspândească, în timp ce PAW îl forțează printr-o duză. Rezultatul este o coloană mai densă, un mod de gaură a cheii pentru penetrare cu o singură trecere și o sensibilitate mult mai mică la lungimea arcului.
Tăierea cu plasmă funcționează sub apă?
Da. Tăierea subacvatică reduce zgomotul, fumul și radiațiile ultraviolete, motiv pentru care este obișnuită în șantierele navale și în fabricile tăierea plăcilor inoxidabile sau vopsite.
Concluzia
Un arc de plasmă este o descărcare restrânsă prin gaz ionizat, iar cele două sarcini industriale ale sale sunt tăierea și sudarea. Tăierea necesită densitate maximă de energie și debit de gaz; sudarea necesită o coloană stabilă, poziționată cu precizie. Între cei doi stau mecanicii - rotatoare, poziționare și brațe de coloană care țin rădăcina arcului exact acolo unde procedura spune că ar trebui să fie. Obțineți parametrii arcului corect, apoi faceți mișcarea repetabilă, iar procesul devine previzibil parte după parte.