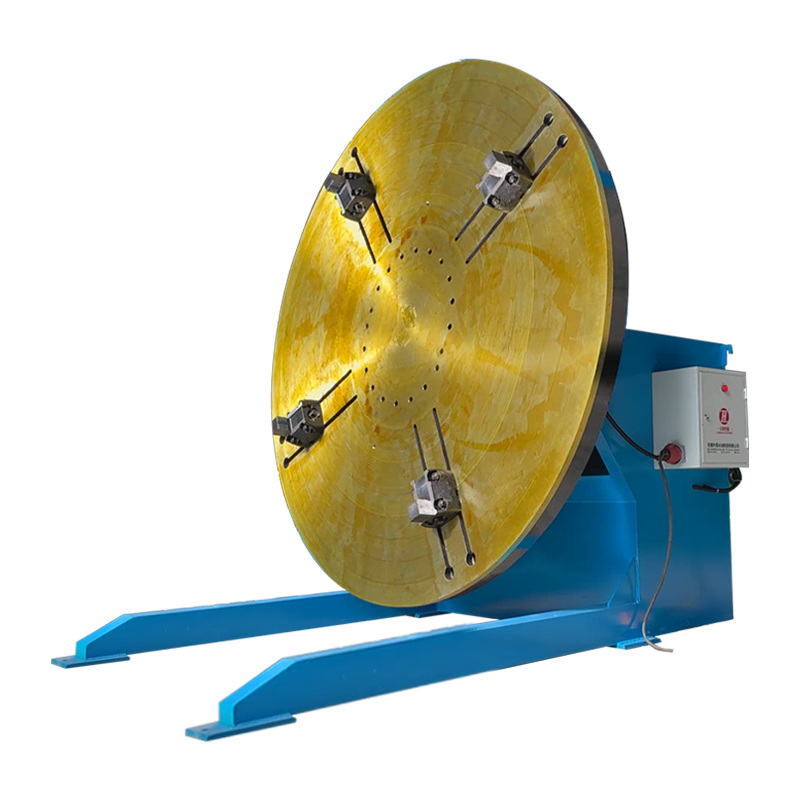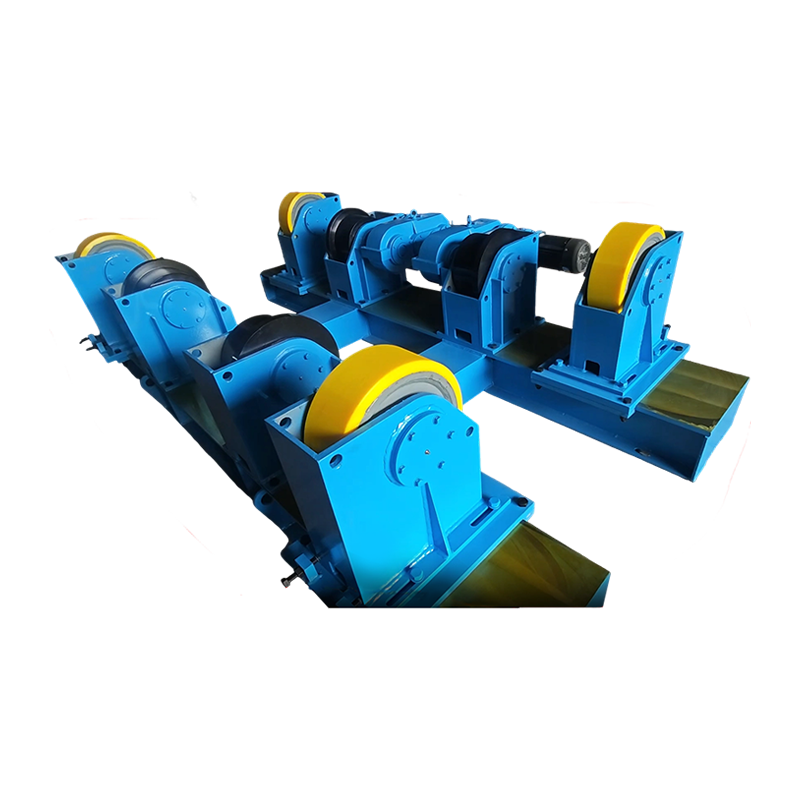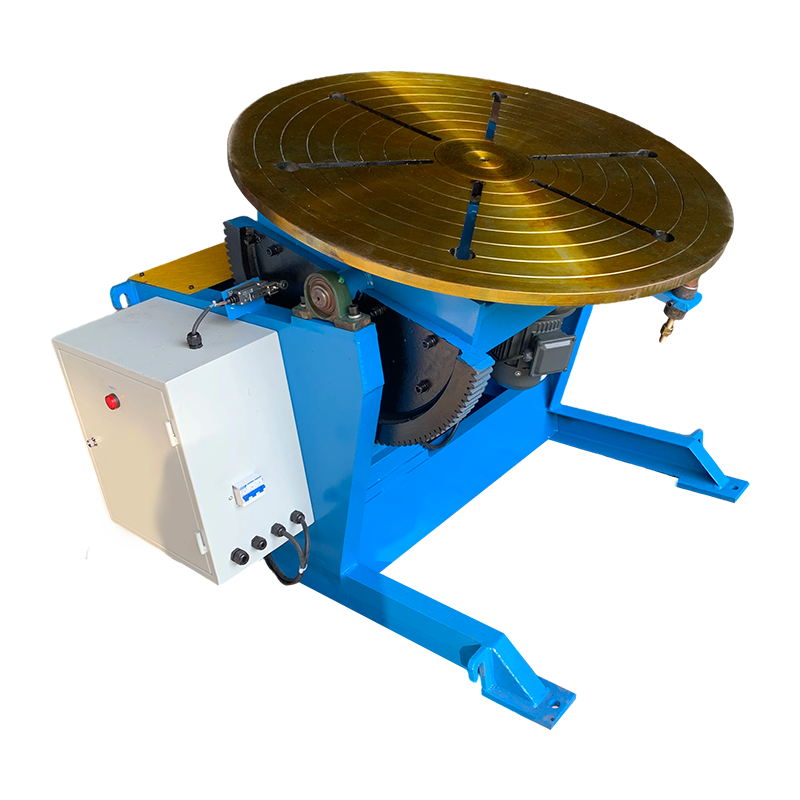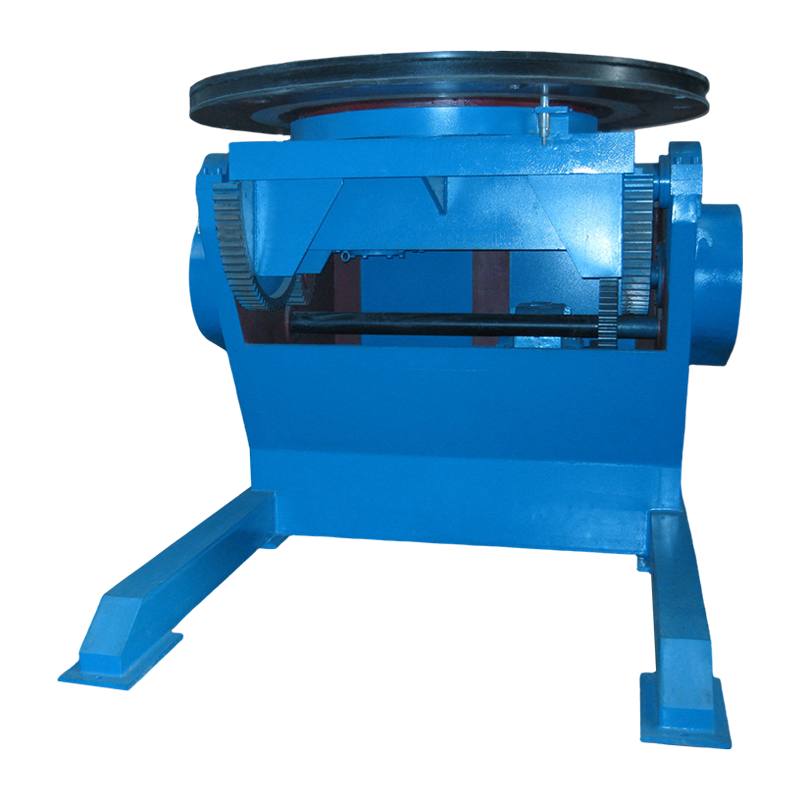
A pozitionator de sudare a conductelor este un dispozitiv rotativ motorizat care ține și întoarce o piesă de prelucrat țeavă la o viteză și un unghi controlat, astfel încât sudorul să poată menține poziția optimă de sudare plată sau orizontală pe întreaga îmbinare, mai degrabă decât să se repoziționeze manual sau țeava. În loc să sudeze deasupra capului, pe verticală sau în jurul unei țevi fixe - poziții care reduc timpul de pornire a arcului, cresc rata defectelor și provoacă oboseala sudorului - poziționarea rotește continuu țeava, astfel încât grupul de sudură activ să se afle întotdeauna în poziția cea mai controlabilă: poziția 12 sau 1-2.
Conform unui studiu de productivitate din 2024 realizat de Societatea Americană de Sudare (AWS) , sudorii care folosesc un poziționator de sudare a țevilor realizează Rate de depunere cu 40–65% mai mari comparativ cu sudarea manuală a țevilor în toate pozițiile, reducând în același timp ratele defectelor de sudură cu până la 55% . Piața globală de poziționare de sudură a fost evaluată la 620 milioane USD în 2024 și este proiectat să ajungă 1,1 miliarde USD până în 2031 la un CAGR de 8,6% (Sursa: MarketsandMarkets, 2025), determinat de creșterea infrastructurii de conducte, fabricarea recipientelor sub presiune și sistemele automate de sudare.
Cum funcționează un poziționator de sudare a țevilor
Un poziționator de sudare a țevilor funcționează prin prinderea țevii de un cap rotativ acționat de un motor cu turație variabilă, permițând sudorului să mențină pistolul staționar în timp ce țeava se rotește sub ea la viteza de deplasare exact potrivită. Acest lucru schimbă fundamental geometria sudării de la o problemă spațială complexă 3D la o simplă sudură 2D în poziție plată.
Componente mecanice de bază
- Cablă (unitate de antrenare) — Partea motorizată care prinde și rotește țeava. Conține cutia de viteze, motorul (de obicei servo AC sau DC cu viteză variabilă) și mandrina sau placa frontală. Capul determină cuplul maxim, intervalul RPM și capacitatea de înclinare a poziționerului.
- Concepător (unitate de sprijin) — Capătul de sprijin pasiv care ține capătul opus al țevii, prevenind afundarea și vibrațiile pe țevile mai lungi sau mai grele. Conceptorul alunecă de-a lungul unei șine sau patului pentru a se adapta la diferite lungimi de țeavă.
- Mandrina sau placa frontală — Interfața de prindere dintre poziționator și țeavă. Mandrinele cu trei fălci sunt utilizate pentru țevi rotunde; plăci frontale cu brațe de prindere reglabile mâner capete cu flanșe, forme neregulate sau diametre foarte mari.
- Controler de viteză — Un variator de frecvență (VFD) sau un controler cu tiristoare care setează viteza de rotație în rotații pe minut. Sudorul selectează o viteză de rotație care se potrivește cu viteza de deplasare de sudare necesară pentru procesul selectat și viteza de avans a sârmei.
- Mecanism de înclinare — La modelele de poziționare cu înclinare, un motor secundar sau un mecanism cu angrenaj melcat înclină întreaga axă de rotație, permițând poziționarea sudurilor de filet pe flanșele țevilor și îmbinările în T la unghiul optim de 45 de grade.
Calculul vitezei de rotație
Setarea corectă a vitezei de rotație este cel mai critic parametru de funcționare pentru un poziționator de sudare a țevilor. RPM necesar se calculează din viteza țintă de deplasare a sudării și circumferința țevii:
RPM = Viteza de deplasare (mm/min) / (Pi x Diametrul exterior al conductei (mm))
De exemplu, sudarea unei țevi de 168 mm (6 inchi) OD cu un proces GMAW la o viteză de deplasare țintă de 400 mm/min necesită: 400 / (3,14159 x 168) = aproximativ 0,76 RPM . Majoritatea poziționărilor pentru sudarea țevilor acoperă o gamă de viteze de 0,1–5 RPM, modelele CNC premium care oferă 0,01–10 RPM pentru aplicații de micro-sudare la arc scufundat cu depunere mare.
Ce tipuri de poziționare pentru sudarea țevilor sunt disponibile?
Poziționarele pentru sudarea țevilor sunt disponibile în cinci configurații principale, fiecare potrivită pentru o combinație diferită de dimensiune a țevii, tip de îmbinare, volum de producție și buget. Selectarea tipului greșit este cea mai frecventă și costisitoare greșeală în achiziția de poziționare.
1. Poziționator cap-contrap (H-T).
Configurația cap-conclu este cel mai comun tip de poziționare de sudare a țevilor pentru atelierele de fabricație, care manipulează țevi de la 50 mm până la peste 1.200 mm OD și lungimi de până la 12 metri sau mai mult. Țeava este susținută între capul antrenat și contracul glisant, care se montează pe o șină de bază comună. Acest aranjament elimină înclinarea țevii și permite o rotație stabilă la turații foarte mici cu țevi grele. Capacitatea de încărcare tipică variază de la 500 kg la 20.000 kg, în funcție de model.
2. Poziționator plată turnantă (masă rotativă).
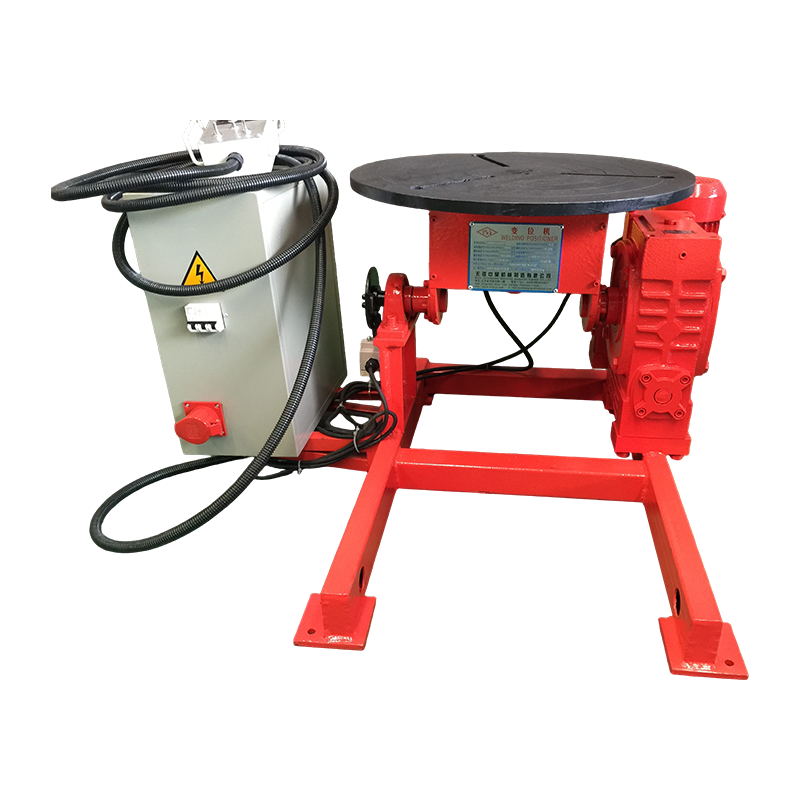
Un poziționator de plată rotativă rotește ansamblul țevii pe o suprafață orizontală sau înclinată a mesei, făcându-l ideal pentru bobine scurte de țeavă, ansambluri cu flanșe și suduri de la țeavă la flanșă. Masa se înclină de obicei cu 0-135 de grade, permițând ca îmbinarea să fie prezentată în poziție plată sau orizontală, indiferent de orientarea inițială. Sunt obișnuite capacități de încărcare de 50–5.000 kg, făcând placa turnantă versatilă pentru diametre mici și medii de țevi de până la aproximativ 600 mm.
3. Rotator de țeavă (Set de role / Poziționator de role)
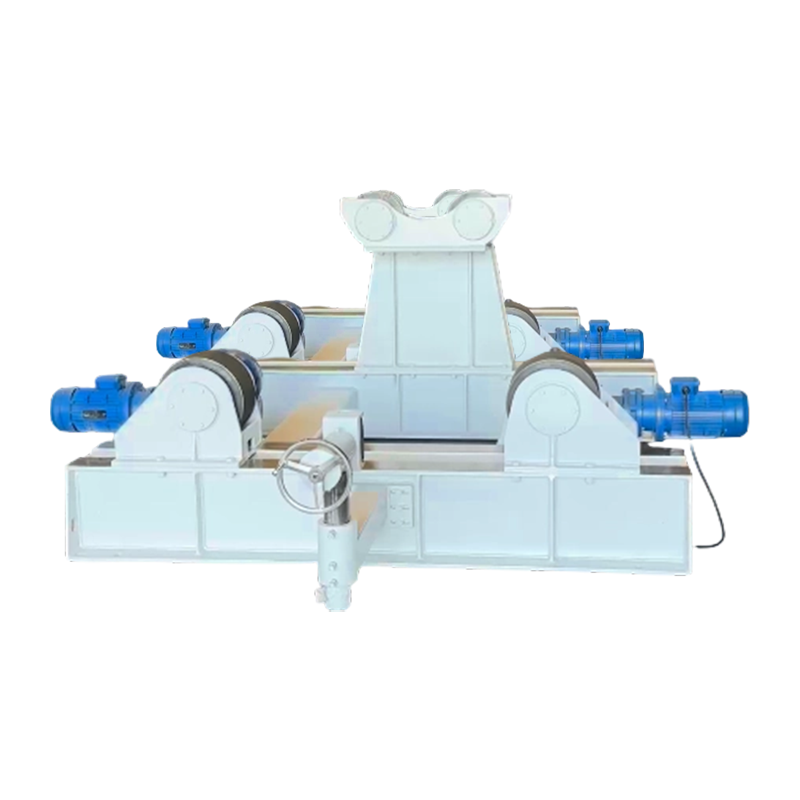
Rotatoarele de țevi – numite și poziționare cu role sau seturi de role de țeavă – susțin și rotesc țevi de diametru mare și recipiente sub presiune pe role antrenate din cauciuc sau oțel, manipulând diametre de la 150 mm până la 3.000 mm sau mai mari. Spre deosebire de poziționările pe bază de mandrină care prind capătul țevii, poziționările cu role susțin țeavă de-a lungul suprafeței sale exterioare, făcându-le potrivite pentru secțiunile de țeavă foarte lungi sau foarte grele care nu pot fi susținute în consolă de la un cap. Poziționările cu role sunt instrumentul standard pentru fabricarea bobinelor de conducte și sudarea cusăturii circumferențiale a vaselor sub presiune.
4. Poziționator de sudare a țevilor orbitale
Un poziționator de sudură orbital se fixează pe exteriorul unei țevi fixe și rotește pistolul de sudură în jurul circumferinței țevii, făcându-l soluția corectă atunci când țeava în sine nu poate fi mutată. Poziționarele orbitale sunt utilizate pe scară largă în conductele farmaceutice, semiconductoare și din oțel inoxidabil alimentar, unde conductele sunt deja instalate în sistemele de proces. Ele realizează suduri foarte repetabile, de calitate cod, cu intervenție umană minimă, cu o repetabilitate de la sudură la sudare mai bună decât o abatere de poziție a pistolului de 0,1 mm.
5. Manipulator-Pozitionator integrat
Un poziționator de sudură a țevilor integrat în manipulator combină un manipulator de coloană și braț de sudură cu un poziționator sincronizat capete de sudură pentru a crea o celulă de sudare complet automatizată cu un singur operator. Manipulatorul poziționează pistolul de sudură la înălțimea și distanța corectă în timp ce poziționătorul rotește țeava. Ambele axe sunt sincronizate printr-un controler CNC, astfel încât viteza de deplasare pe suprafața piesei de prelucrat este constantă, indiferent de diametrul țevii. Această configurație este standard în atelierele de fabricare a bobinelor de conducte de mare volum și în construcția de module de platformă offshore.
Tipuri de poziționare de sudare a țevilor comparate: care dintre ele se potrivește aplicației dvs.?
Potrivirea tipului de poziționator cu aplicația este cea mai importantă decizie de selecție — un poziționator cu putere redusă sau configurat greșit cauzează alunecarea piesei de prelucrat, rotația neuniformă și defecțiunile calității sudurii, care anulează întregul beneficiu al eficienței.
| Tip | Gama OD țeavă | Încărcare maximă | Capacitate de înclinare | Țeava trebuie să fie mobilă? | Cea mai bună aplicație |
| Capul-Contop | 50–1.200 mm | 500-20.000 kg | Opțional (0–90 de grade) | Da | Magazin de fabricatie; bobine lungi de țeavă |
| Placă turnantă | 50–600 mm | 50–5.000 kg | Da (0–135 deg) | Da | bobine scurte; suduri de la țeavă la flanșă |
| Rotator de țevi (role) | 150–3.000 mm | 1.000–200.000 kg | Nu | Da | Vase cu diametru mare; curse lungi |
| Poziționator orbital | 6–300 mm (tipic) | N/A (torța se rotește) | N/A | Nu (pipe is fixed) | Conducte instalate; tubulatura igienica |
| Manipulator-integrat | 100–1.500 mm | 500–30.000 kg | Da (CNC-controlled) | Da | Celule automate de mare volum |
Tabelul 1: Comparația tipului de poziționare de sudare a țevilor în funcție de aplicația adecvată. Surse: AWS D1.1 Cod de sudare structurală; specificațiile tehnice ale producătorului; Asociația Internațională a Producătorilor și Producătorilor.
De ce un poziționator de sudură pentru țevi îmbunătățește dramatic calitatea și productivitatea sudurii
Avantajul principal al unui poziționator de sudare a țevilor este conversia celor mai dure poziții de sudare (6G deasupra capului, 5G verticală) în cea mai ușoară și mai productivă poziție (1G plat / laminat) pentru fiecare centimetru din circumferința îmbinării. Această schimbare unică duce la îmbunătățiri măsurabile pentru fiecare măsură cheie de fabricație.
Rata de depunere și viteza de deplasare
Sudarea în poziție plată permite viteze semnificativ mai mari de avans a sârmei și setări de amperaj decât pozițiile aeriene sau verticale, crescând direct rata de depunere a metalului. În sudarea GMAW (MIG), ratele de depunere în poziție plată pot ajunge la 6–9 kg/h, față de 2–4 kg/h în verticală și 1,5–3 kg/h în poziție deasupra capului (Sursa: Lincoln Electric Welding Procedure Guide, 2024). Utilizarea unui poziționator de sudare a țevilor pentru a rula toate sudurile în plan poate, prin urmare, să dubleze debitul pe oră de sudor în lucrul de fabricare a țevilor.
Reducerea defectelor de sudare
Sudurile pentru țevi laminate cu poziționator prezintă în mod constant rate mai scăzute de porozitate, lipsă de fuziune și defect de decupare decât sudurile manuale în toate pozițiile pe aceeași îmbinare. Un studiu publicat în Jurnalul Proceselor de Fabricare (2023) comparând sudarea în poziție fixă 5G cu sudarea 1G rulată cu poziționare pe țeavă API 5L Grade X65 a găsit:
- Rata de porozitate: 5G fix = 2,4%; poziționator-rulat = 0,4% (reducere de 83%)
- Incidente de lipsă de fuziune: 5G fix = 1 la 4 articulații; poziționator-laminat = 1 la 22 îmbinări
- Rata de acceptare radiografică (conform ASME B31.3): 5G fix = 88%; poziționator-rulat = 98,5%
- Costul de reluare per îmbinare: 5G fix = 340 USD în medie; poziționator-rulat = 48 USD în medie
Ergonomia sudorului și reducerea oboselii
Eliminarea sudării deasupra capului și în pozițiile incomode reduce substanțial efortul musculo-scheletic și oboseala sudorului, prelungind direct timpul productiv de sudare pe schimb. Sudarea cu arc deasupra capului generează expunere la UV la nivelul feței și gâtului sudorului, necesită ridicarea susținută a brațului deasupra înălțimii umerilor și produce stropi care cad către sudor. Orientările OSHA privind ergonomia îi identifică ca fiind factori semnificativi de risc de rănire. Un sudor echipat cu poziționator menține de obicei o poziție confortabilă așezat sau în picioare, cu lanterna la înălțimea cotului pe tot parcursul schimbului, permițând o tehnică mai consistentă și rate mai mici de eroare în ultimele ore de lucru.
Specificații cheie de evaluat atunci când alegeți un poziționator de sudare a țevilor
Șapte specificații tehnice determină dacă un poziționator de sudare a țevilor va funcționa fiabil în aplicația dvs. specifică - subspecificarea oricăreia dintre ele cauzează probleme care sunt dificil și costisitor de corectat după cumpărare.
| Caietul de sarcini | Ce înseamnă | Risc de subdimensionare | Marja de siguranță recomandată |
| Capacitate de încărcare (kg) | Greutatea maximă a piesei de prelucrat, inclusiv dispozitivele de fixare | Suprasarcina motorului, alunecarea mandrinei, defectarea cutiei de viteze | Tarif la 150% din sarcina maximă așteptată |
| Diametru mandrina / placa frontala (mm) | OD max. conductă care poate fi prinsă | Incapacitatea de a prinde conducta; încărcare excentrică | Selectați cu 20% mai mare decât diametrul exterior al conductei |
| Interval de viteză (RPM) | Viteza de rotație min la max | Nu se poate potrivi viteza de deplasare necesară | Verificați în raport cu RPM calculat pentru toate dimensiunile de conducte |
| Cuplul axului (N-m) | Forța de rotație pe care o poate suporta motorul | Stați sub sarcini excentrice sau grele | Includeți excentricitatea în calculul cuplului |
| Interval de înclinare (grade) | Unghiul axei de rotație față de orizontală | Nu se poate accesa pozițiile filetului de flanșă | Minim 90 de grade pentru flexibilitate totală |
| Stabilitatea vitezei (%) | Variația vitezei de rotație sub sarcină | Lățimea cordonului de sudură și penetrare neuniformă | Necesită o variație de viteză mai mică de 1%. |
| Orificiu traversant (ax tubular) | Alezajul prin centrul axului | Nu poate trece gazul de purjare sau cablurile prin | Esențial pentru metale inoxidabile/reactive |
Tabelul 2: Specificații critice ale poziționerului de sudare a țevilor și ghiduri de selecție. Surse: AWS C4.1 Welding Positioner Standard; ASME BPVC Secțiunea IX; ghidurile de inginerie a aplicațiilor producătorului.
Cum beneficiază diferitele procese de sudare de pe urma unui poziționator de sudare a țevilor
Fiecare proces de sudare cu arc beneficiază de utilizarea poziționerului, dar amploarea îmbunătățirii variază semnificativ în funcție de proces - sudarea cu arc submers (SAW) câștigă cel mai mult, deoarece este imposibil din punct de vedere fizic să se execute SAW în altă poziție decât plată.
- Sudarea cu arc scufundat (SAW) — SAW necesită poziție plată ca constrângere absolută; fluxul granular nu poate rămâne pe suprafețe înclinate sau verticale. Prin urmare, un poziționator de sudare a țevilor nu este opțional pentru SAW pe țeavă - este o condiție prealabilă tehnică. SAW pe țeavă rulată cu poziționator atinge rate de depunere de 10–20 kg/h, ceea ce o face cea mai mare productivitate metodă de sudare a țevilor disponibilă pentru grosimi de perete de peste 12 mm.
- Sudare GMAW / MIG — Cel mai obișnuit proces utilizat cu poziționarele de sudare a țevilor în atelierele de fabricație. Modul de transfer spray (cea mai productivă variantă GMAW) este utilizabil numai în poziții plane și orizontale; un poziționator permite transferul spray-ului pe întreaga circumferință a îmbinării unei țevi. Îmbunătățirea productivității față de GMAW cu scurtcircuit în poziție fixă: de obicei 60–120%.
- Sudare GTAW / TIG — Folosit pentru treceri de rădăcină pe conducte din inox, crom-moly și aliaje exotice, unde calitatea radiografică este obligatorie. Un poziționer îi permite sudorului să mențină un unghi constant al bălții și al pistolului în partea de sus a țevii (poziția 12) acolo unde tracțiunea gravitațională asupra bazinului de sudură este cea mai favorabilă, îmbunătățind calitatea cordonului de rădăcină și reducând riscul de ardere.
- FCAW (Sudura cu arc cu miez flux) — Utilizarea poziționerului elimină necesitatea electrozilor FCAW fără gaz (autoprotejat) pe îmbinările țevilor, permițând ca variantele FCAW protejate cu gaz de calitate superioară să fie utilizate pe toată circumferința articulației. FCAW protejat cu gaz produce mai puține stropii și proprietăți mecanice mai bune decât alternativele autoprotejate.
- SMAW (Stick/Arc metalic manual) — Chiar și sudarea cu stick beneficiază substanțial de pe urma utilizării poziționerului. Tehnica mărgelelor de țesătură în poziție plată depășește în mod constant mărgele de susținere deasupra capului în uniformitatea depunerii, iar pierderea electrodului (de obicei 15-20% deasupra capului) este redusă la mai puțin de 5% în poziție plată.
Poziționator de sudare a țevilor vs. sudare manuală în toate pozițiile: o comparație detaliată
Diferența de productivitate și calitate dintre sudarea manuală a țevilor asistată de poziționator și cea manuală în toate pozițiile este suficient de substanțială pentru a genera rentabilitatea investiției totală a investiției în poziționer în decurs de 3-9 luni în majoritatea mediilor de fabricație.
| Metric | Poziționator pentru sudarea țevilor | Sudare manuală în toate pozițiile |
| Cerința de poziționare a sudorului | Staționar; lanternă ținută într-o singură poziție | Sudorul trebuie să se miște continuu în jurul îmbinării |
| Pozițiile de sudură întâlnite | Doar plat (1G / PA) | Toate pozițiile (de la 1G la 6G) |
| Rata de depunere a GMAW | 6-9 kg/h | 1,5-4 kg/h |
| Eficiența timpului arc-on | 65–80% | 25–45% |
| Rata de acceptare radiografică | 97–99% | 82–92% |
| Este necesară certificarea de sudor | Doar 1G / poziție plată | Certificare 6G (toate pozițiile). |
| Risc de rănire ergonomică | Scăzut (în picioare / așezat confortabil) | Înalt (asupra capului, în genunchi, poziții înghesuite) |
| Scalabilitate cu automatizare | Se integrează direct cu brațul / manipulatorul robotului | Nut scalable without full re-engineering |
| Costul capitalului | 3.000–150.000 USD, în funcție de capacitate | Cost echipament zero; costul forței de muncă mai mare |
Tabelul 3: Poziționer pentru sudarea țevilor vs. comparație manuală în toate pozițiile. Surse: AWS Welding Handbook Vol. 2; Miller Electric Productivity Studies 2024; Date de inginerie a aplicațiilor ESAB.
Ce industrii folosesc cel mai mult poziționarele de sudură pentru țevi?
Poziționările pentru sudarea țevilor sunt indispensabile în orice industrie în care calitatea îmbinării țevilor, productivitatea și conformitatea cu codul sunt cerințe critice. Următoarele sectoare reprezintă piețele primare:
- Petrol și gaze (în amonte și la mijloc) — Fabricarea bobinelor de conducte pentru sisteme de colectare, conducte de transport și platforme offshore. Cerințele codurilor API 1104 și ASME B31.4/B31.8 înseamnă că fiecare sudură trebuie să treacă inspecția radiografică sau AUT. Utilizarea poziționerului este o practică standard în toate șantierele majore de fabricare a țevilor. Piața globală a construcțiilor de conducte a fost evaluată la 9,2 miliarde USD în 2024 (Sursa: GlobalData, 2025).
- Constructii Petrochimice si Rafinarii — Conductele de proces din crom-moly (P91, P22) și oțel inoxidabil austenitic necesită treceri de rădăcină GTAW și treceri de umplere GTAW sau GMAW conform ASME B31.3. Sudarea rulată cu poziționare cu gaz de purjare de rezervă (activată de poziționare cu ax tubular) este tehnica necesară pentru rădăcinile inoxidabile de calitate radiografică.
- Generare de energie — Tuburi cazan, colectoare de abur și conducte de admisie a turbinei din aliaje de crom-moly și nichel. Cerințele din Secțiunea I Codul cazanului și recipientelor sub presiune ASME (BPVC) înseamnă toleranță zero pentru defectele de sudură; Utilizarea poziționării este o condiție prealabilă pentru asigurarea calității în majoritatea specificațiilor de construcție a centralelor electrice.
- Constructii navale si fabricatie offshore — Sisteme de conducte pentru propulsie, stingere incendii, balast și hidraulic. Platformele offshore necesită volume mari de fabricare a bobinelor de conducte din aliaj conform codurilor DNVGL-ST-F101 și AWS D1.1. Poziționarele cu role se ocupă de secțiunile de țeavă cu diametru mare comune în modulele superioare.
- Alimente, băuturi și produse farmaceutice — Conducte de proces igienice din oțel inoxidabil (316L, 316Ti) pentru sisteme CIP/SIP. Poziționările de sudură orbitală a țevilor sunt obligatorii pentru îmbinările care trebuie să îndeplinească cerințele de finisare a suprafeței standardelor sanitare 3-A sau ASME BPE (Echipament de bioprocesare), unde profilele cordonelor de sudură interne sunt la fel de strâns controlate ca și dimensiunile exterioare.
Întrebări frecvente despre poziționerii pentru sudarea țevilor
Î1: Ce dimensiune de poziționator de sudare a țevilor am nevoie?
Selectați un poziționator cu o capacitate de încărcare de cel puțin 150% din cea mai mare greutate estimată a piesei de prelucrat și un diametru de mandră sau rolă care să se potrivească confortabil cu diametrul exterior maxim al țevii. Includeți întotdeauna greutatea oricăror dispozitive de fixare, instrumente de aliniere sau inele de sudură atașate la țeavă atunci când calculați sarcina. Pentru sarcini excentrice (cum ar fi un ansamblu de țeavă cu o duză mare sau o conexiune de ramificație pe o parte), calculați momentul excentric și comparați-l cu capacitatea de moment nominală a poziționerului, care este de obicei publicată separat de sarcina de bază. Când aveți îndoieli, măriți-vă – un poziționer supradimensionat funcționează sub mai puțină solicitare și are o durată de viață mai lungă.
Q2: Un poziționator de sudare a țevilor poate fi utilizat cu sudare automată sau robotizată?
Da — poziționarele de sudare a țevilor sunt o componentă de bază a celulelor robotizate de sudare și sunt special concepute pentru a accepta semnale de sincronizare de la controlerele roboților și sistemele de sudare CNC. Într-o celulă de sudare robotizată sincronizată, controlerul robotului trimite o comandă de viteză către servomotor al poziționerului, care ajustează viteza de rotație în timp real pentru a menține constantă viteza de deplasare a arcului pe măsură ce sudarea progresează. Interfețele de comunicație includ analogice 0–10V, RS-485 Modbus, PROFIBUS, EtherCAT și DeviceNet, în funcție de poziționer și generarea robotului. Această integrare elimină necesitatea ca robotul să urmeze căi de arc complexe în jurul circumferinței țevii, simplificând dramatic programul robotului și îmbunătățind acuratețea traseului.
Î3: Cum afectează un poziționator pentru sudarea țevilor cerințele de calificare a sudorului?
Utilizarea unui poziționator de sudare a țevilor reduce calificarea necesară a sudorului de la toate pozițiile (6G sau 6GR) la doar poziție plată (1G), ceea ce extinde semnificativ grupul de sudori calificați disponibili pentru lucru. Conform AWS D1.1 și ASME Secțiunea IX, o calificare de sudor de țevi 6G este cea mai înaltă certificare, care acoperă toate pozițiile și califică sudorul pentru aproape orice geometrie de sudură cu caneluri. Necesită practică substanțială și impune un salariu premium. O calificare 1G, atinsă de un sudor mai puțin experimentat, este suficientă pentru lucrul rulat cu poziționer. Pe piețele muncii în care sudorii certificați 6G sunt rari, adoptarea poziționerului rezolvă direct blocajul forței de muncă.
Î4: Care este diferența dintre un poziționator de sudare a țevilor și un rotator de țevi?
Un poziționator de sudare a țevii prinde țeava la unul sau ambele capete și o rotește de la un cap, în timp ce un rotator de țevi susține țeava în exterior pe role antrenate de-a lungul suprafeței sale exterioare. Diferența funcțională cheie este metoda de prindere: un poziționer necesită acces la capătul țevii pentru a monta mandrina, în timp ce un rotator cu role poate susține și roti secțiuni de țeavă de orice lungime fără acces la capăt. Rotatoarele cu role sunt preferate pentru țevi foarte mari sau grele (peste 500 mm OD), secțiuni lungi (peste 6 metri) și recipiente sub presiune unde accesul la capăt este limitat de geometria vasului. Poziționările capului-copion oferă un control mai precis al rotației și pot adapta înclinarea, făcându-le mai potrivite pentru lucrări de precizie cu diametru mai mic.
Î5: Cum întrețin un poziționator de sudare a țevilor?
Sarcinile critice de întreținere pentru un poziționator de sudare a țevilor sunt lubrifierea cutiei de viteze, inspecția și curățarea fălcilor mandrinei, verificarea motorului și a componentelor electronice de transmisie și inspecția cablului de împământare. Uleiul cutiei de viteze trebuie schimbat la fiecare 2.000 de ore de funcționare sau anual, în funcție de care survine primul, folosind vâscozitatea uleiului specificată de producător (de obicei ulei de transmisie ISO VG 220). Fălcile mandrinei acumulează stropi și depuneri, ceea ce reduce forța de prindere - trebuie curățate și dintările fălcilor inspectate pentru uzură la fiecare 500 de ore. Cablul de retur la pământ (care transportă curentul de sudură prin poziționar înapoi la sursa de alimentare de sudare) trebuie inspectat săptămânal pentru deteriorări ale izolației; o revenire la pământ întreruptă forțează curentul de sudare prin rulmenții cutiei de viteze, provocând o defecțiune rapidă a rulmentului.
Î6: Ce este un poziționator de sudare a țevilor cu ax tubular și când este necesar?
Un dispozitiv de poziționare a arborelui tubular are un orificiu prin centrul axului rotativ al capului, permițând furtunurilor de gaz de purjare, cablurilor electrice sau liniilor de date să treacă prin axa de rotație fără a se încurca. Această caracteristică este esențială atunci când sudați oțel inoxidabil, titan, inox duplex sau orice țeavă metalică reactivă în care partea din spate a sudurii rădăcinii trebuie să fie protejată de contaminarea cu oxigen atmosferic folosind argon sau azot gazos de purjare inversă. Fără un arbore gol, furtunul de gaz de purjare se înfășoară în jurul exteriorului mandrina rotativă și se încurcă în câteva rotații, limitând poziționarea la suduri cu circumferință parțială sau necesitând gestionarea manuală a furtunului - ambele încalcă scopul utilizării unui poziționator. Pentru sudarea țevilor din oțel carbon fără cerințe de purjare inversă, un ax solid este adecvat și mai puțin costisitor.
Concluzie: Poziționerul potrivit pentru sudarea țevilor transformă economia fabricării
Un poziționator de sudare a țevilor nu este un accesoriu comod - este un multiplicator de productivitate și calitate care schimbă bazele economice ale fabricării țevilor. Prin transformarea fiecărei sudură pe o îmbinare a țevii într-o sudură în poziție plată, indiferent de orientarea îmbinării, un poziționer permite rate mai mari de depunere, rate mai mici de defecte, cerințe de calificare a sudorului mai puțin specializate și integrarea directă cu sistemele automate de sudare. Alegerea între un poziționator de pipă-contrap, plată turnantă, rotator cu role, sistem orbital sau celulă integrată în manipulator depinde în întregime de intervalul specific de diametre a țevii, tipurile de îmbinare, volumul de producție și ambițiile de automatizare.
Datele sunt lipsite de ambiguitate: atelierele de fabricație care folosesc sistematic poziționare de sudare a țevilor obțin o productivitate mai mare a sudorului cu 40-65%, cu 55-83% mai puține defecte de sudură și rate de acceptare radiografică de peste 97% - rezultate pe care sudarea manuală în toate pozițiile nu le poate egala în mod fiabil. Pentru orice operațiune care sudează mai mult de câteva îmbinări de țevi pe zi, cazul ROI pentru un poziționator de sudare a țevilor este printre cele mai clare decizii de investiții de capital din industria de fabricație.