Sudarea MIG este cea mai eficientă atunci când se aliniază patru condiții în același timp: metalul de bază este curat și uscat, grosimea peretelui este de aproximativ 3 mm și 12 mm, arcul este protejat de aerul în mișcare și îmbinarea este sudată în poziție plată sau orizontală - sau rotită astfel încât să rămână acolo. Eliminați oricare dintre aceste condiții și procesul continuă să ruleze, dar încetează să mai fie cea mai rapidă, mai curată și mai economică opțiune din atelier.
Sudarea MIG, sudarea formal cu arc metalic cu gaz (GMAW), alimentează un electrod de sârmă consumabil continuu printr-un pistol, în timp ce un gaz de protecție furnizat extern protejează bazinul topit. Deoarece firul nu se oprește niciodată, nu există nicio zgură de așchiat și nici un electrod de schimbat la fiecare câteva sute de milimetri, tocmai de aceea procesul domină sudarea de producție ori de câte ori condițiile de lucru cooperează.
Cele patru condiții care fac din MIG cea mai bună alegere
Fiecare decizie practică despre MIG - diametrul firului, amestecul de gaz, amperajul, fixarea - revine la aceste patru condiții structurale și merită verificate înainte de a scrie o procedură de sudare.
Metal curat, uscat
Scara de moară, uleiul, vopseaua și umiditatea ard în interiorul arcului și se transformă în porozitate. Zece minute cu o râșniță sunt mai ieftine decât un bilet de reprelucrare.
perete de la 3 mm la 12 mm
Suficient de subțire pentru a fuziona fără teșire, suficient de gros încât rata de depunere să se plătească de la sine. Sub 1,5 mm arcul devine instabil; peste 12 mm vă aflați în zonele teșite și cu treceri multiple.
Încă aer
Gazul de protecție este veriga cea mai slabă. Un curent transversal ușor va îndepărta plicul de gaz și va lăsa porozitate în urmă, indiferent cât de bune sunt setările.
Poziție plată sau orizontală
Gravitația funcționează cu dvs. în 1G și 2G, astfel încât viteza de deplasare, penetrarea și aspectul mărgelelor atinge vârful acolo - sau rotiți piesa de prelucrat.
Orice altceva – inductanța, unghiul de deplasare, distanța vârfului de contact – este un detaliu de reglare care poate fi corectat cu o diagramă și zece minute de practică. Aceste patru sunt structurale și nicio setare a mașinii nu compensează una lipsă.
Grosime și material: MIG Sweet Spot
Pentru oțel carbon, MIG este cel mai bun pe placă de la aproximativ 3 mm până la 12 mm și, de asemenea, se descurcă foarte bine cu tabla subțire sub 3 mm atunci când montarea este strânsă și metalul este curat.
| Grosimea materialului | Diametrul firului | Gaz de protecție | Modul de transfer |
|---|---|---|---|
| Foaie de 1,0–3,0 mm | 0,8 mm (0,030 inchi) | 75% Ar / 25% CO2 | Scurtcircuit |
| placă de 3,0–6,0 mm | 1,0 mm (0,035 inchi) | 85% Ar / 15% CO2 | Scurtcircuit or spray |
| placă de 6,0–12,0 mm | 1,2 mm (0,045 inchi) | 90% Ar / 10% CO2 | Pulverizare sau pulverizare pulsată |
| 12 mm și mai sus | 1,2–1,6 mm | 90% Ar / 10% CO2 | Pulverizare pulsată, îmbinare teșită, treceri multiple |
Aluminiul schimbă regulile: are nevoie de 100% argon, o tehnică de împingere pentru a sparge pielea de oxid și un pistol cu bobină sau o lanternă push-pull, deoarece sârma este prea moale pentru a trece printr-o căptușeală lungă. Oțelul inoxidabil se află între cele două și, de obicei, dorește un gaz tri-mix cu heliu sau un mic adaos de CO2 pentru a controla fluiditatea.
Curățenia și amenajarea: Unde încep cele mai multe probleme MIG
Aproximativ nouă din zece defecte MIG provin din contaminare sau de la un spațiu de îmbinare prea mare pentru firul utilizat - nu la aparatul de sudură.
Scara de moară și rugina nu stau pur și simplu la suprafață; ele absorb căldura care ar trebui să topească metalul de bază, astfel încât penetrarea scade și operatorul compensează prin închiderea tensiunii. Uleiul, vopseaua și lichidul de tăiere fierb în arc și împing gazul din piscină, motiv pentru care porozitatea apare aproape întotdeauna la prima trecere a unei componente care nu a fost niciodată degresată. Oțelul galvanizat este cel mai greu caz: stratul de zinc trebuie șlefuit la cel puțin 25 mm de linia de îmbinare și chiar și atunci fumul necesită o bună extracție.
Amenajarea contează la fel de mult. Un fir solid de 1,2 mm nu poate acoperi un spațiu de rădăcină de 3 mm fără a arde, așa că golurile trebuie menținute la aproximativ un diametru de sârmă sau mai puțin pe o îmbinare cap la cap pătrată. Dacă toleranța de fabricație nu permite acest lucru, răspunsul este de obicei o bandă de suport sau o schimbare a procesului, mai degrabă decât o schimbare a setărilor.
Gaz de protecție, curent de aer și realitate în aer liber
MIG este cel mai eficient în aerul liniștit, iar motivul este gazul de protecție.
Un debit de 12–20 l/min (25–40 cfh) de amestec de argon poate fi eliminat printr-un curent transversal de numai 8–10 km/h, care este aproximativ viteza unei brize prin ușa deschisă a magazinului. Rotirea debitului mai mare de aproximativ 20 l/min rezolvă rar problema; fluxul devine turbulent, începe să antreneze aer atmosferic și porozitatea se înrăutățește mai degrabă decât se îmbunătățește. Paravanele, draperiile și cofretele temporare o rezolvă în atelier.
La fața locului, răspunsul cinstit este că MIG cu sârmă solidă pierde în fața firului cu miez de flux ecranat cu gaz (FCAW-G), care tolerează mult mai bine vântul, deoarece zgura și miezul de flux ajută la protejarea piscinei. De aceea, sudarea structurală în aer liber și lucrările de reparații pe teren se desfășoară atât de rar pe sârmă solidă.
Poziție și rotație: menținerea arcului în plat
MIG oferă cea mai mare rată de depunere și cea mai curată sferă în pozițiile plat (1G/1F) și orizontal (2G/2F), deoarece gravitația ține bazinul topit acolo unde o dorește operatorul.
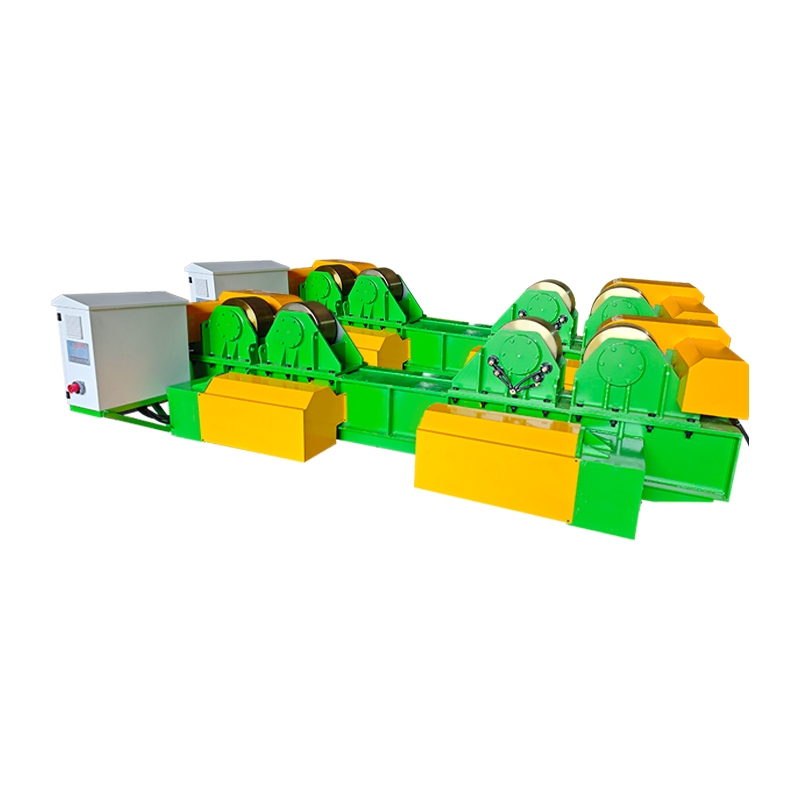
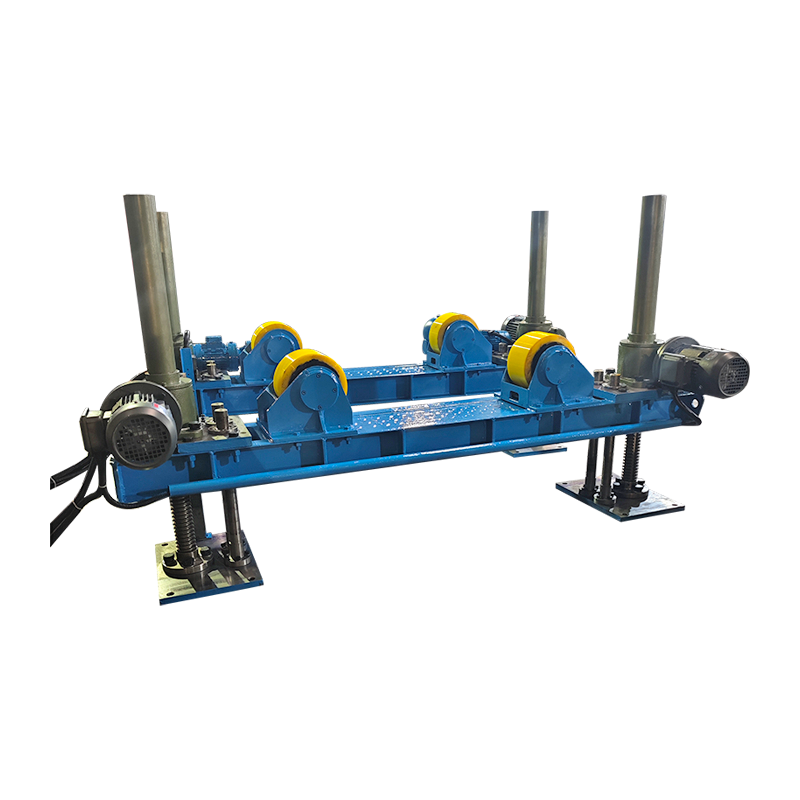
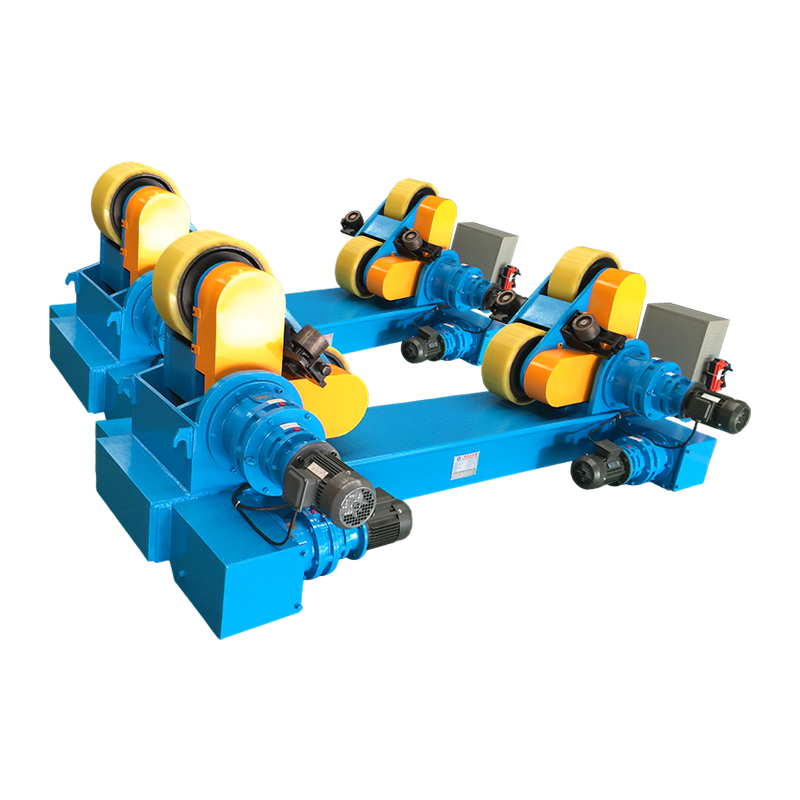
În producție, piesa de prelucrat este în mod normal rotită în locul pistoletului. Un rotator de sudură rotește un cilindru, un vas sau o bobină de țeavă la o viteză de suprafață controlată, astfel încât arcul să rămână permanent în poziție plată, ceea ce transformă o lucrare lentă, dependentă de poziție, într-una repetabilă. Pentru cusături lungi, o unitate cu mișcare orbitală anti-derivare sau motorizată împiedică vasul să se strecoare axial în timp ce se rotește, astfel încât cusătura să nu se spiraleze.
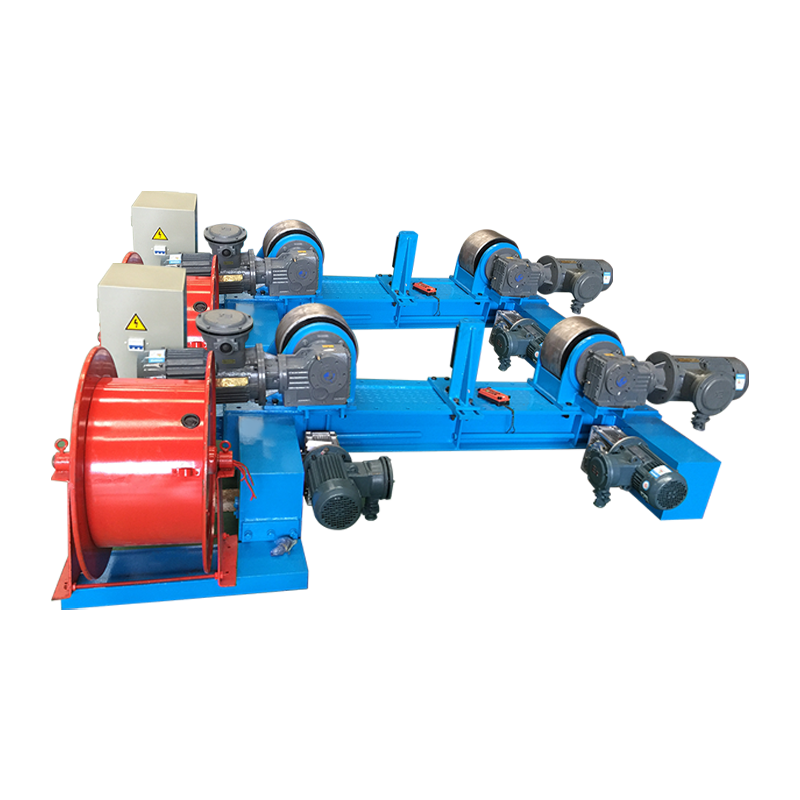 Rotator de sudare reglabil 20T cu mișcare orbitală electrică și anti-derivare Rotator electric de sudare pentru cilindri mari, folosind anti-derivare și acționare cu dublu motor pentru a menține cusăturile circumferențiale stabile și repetabile. Vizualizare produs →
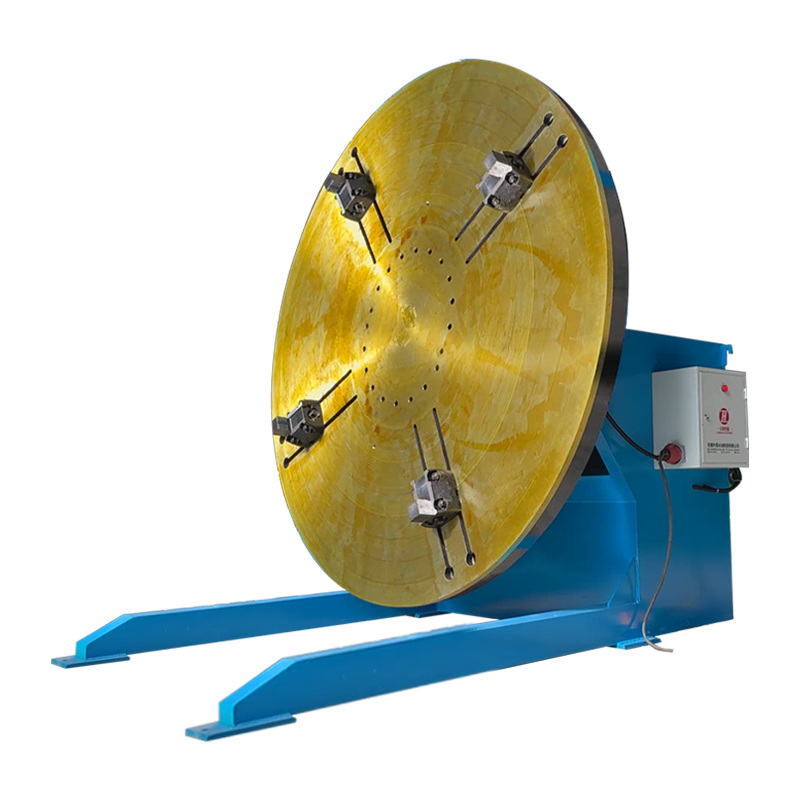
Piesele care nu pot fi rotite ca un cilindru - console, cadre, carcase de pompe, corpuri de supape - sunt manipulate pe un poziționator de sudură sau plată turnantă , care înclină și rotește lucrarea astfel încât îmbinarea să fie prezentată orizontal. Se aplică aceeași regulă: dispozitivul de fixare, nu încheietura sudorului, decide dacă sudarea se face în plan.
O listă de verificare înainte de pornire care rezolvă majoritatea reclamațiilor MIG
Înainte de a da vina pe mașină, parcurgeți această listă în ordine - în majoritatea magazinelor, defecțiunea se găsește la primele cinci articole.
- Confirmați polaritatea electrod-pozitiv (DCEP) pentru firul solid pe oțel.
- Setați distanța de la vârful de contact la lucru la 10–15 mm; stick-out mai lung scade amperajul și penetrarea.
- Setați debitul de gaz la 12–20 l/min și verificați regulatorul cu declanșatorul apăsat, nu în repaus.
- Potriviți viteza de alimentare a sârmei și tensiunea între ele; arcul ar trebui să sune ca o prăjire constantă de slănină, nu trosnet sau fredonat.
- Verificați tensiunea rolei de antrenare și starea căptușelii — cuibărirea păsărilor este o problemă de alimentare, nu o problemă de arc.
- Fixați returul de lucru aproape de îmbinare, nu pe o șină de cadru vopsită.
- Pentru foaia subțire, utilizați un unghi de împingere de 5-15 grade și o inductanță puțin mai mare pentru a atenua transferul de scurtcircuit.
- Pentru plăci mai grele, trageți pistolul și creșteți viteza de deplasare până când degetele de la picioare se udă curat.
Când MIG este răspunsul greșit
MIG este rareori un proces prost, dar într-o mână de situații un alt proces arc își câștigă locul - și pretinde că altfel costă bani.
| Proces | Cel mai potrivit pentru | Grosimea practică | Toleranta la vant |
|---|---|---|---|
| MIG / GMAW (sârmă solidă, gaz) | Lucrări curate, foaie și farfurie medie, ritm de producție ridicat | 1–12 mm | Sărac |
| Miez flux / FCAW-G | Lucrari de santier si exterior, sectiuni mai groase, rosturi structurale | 6–25 mm | Bun |
| Stick / SMAW | Metal ruginit, murdar sau umed, reparatii, spatii restrânse | 3–20 mm | Excelent |
| TIG / GTAW | Secțiuni subțiri, treceri de rădăcină, inox și aluminiu acolo unde aspectul contează | 0,5–6 mm | Sărac |
Încă două excepții merită menționate. Secțiunile extrem de groase - cu mult peste 25 mm - sunt de obicei mai rapide cu arc scufundat sau lucru cu miez de flux în mai multe treceri. Iar sudurile foarte scurte în poziții incomode, unde instalarea unui dispozitiv de fixare costă mai mult decât sudura în sine, de multe ori merg mai repede cu un electrod stick.
Unde MIG se plătește cel mai mult în producție
Rezervoarele, recipientele sub presiune, bobinele de conducte, secțiunile turnului de vânt și grinzile în H sunt mediile în care sudarea MIG este cea mai eficientă la scară industrială, deoarece fiecare dintre ele poate fi rotit.
Pe un vas sau o bobină de țeavă, lucrul este stabilit pe role motorizate, pistolul este ținut la un unghi fix, iar mașina face deplasarea. Aceeași logică conduce producția de turnuri și monopile, unde cusăturile longitudinale și circumferențiale sunt sudate cu carcasa rotindu-se sub o coloană și braț. În fabricarea rezervoarelor și a conductelor, această pereche de rotație cu un unghi constant al pistolului este ceea ce transformă MIG dintr-un proces manual rapid într-unul cu adevărat repetabil - efectul practic este acoperit mai detaliat în această privire la modul în care rotatoarele de sudură transformă fabricarea rezervoarelor metalice și a țevilor .
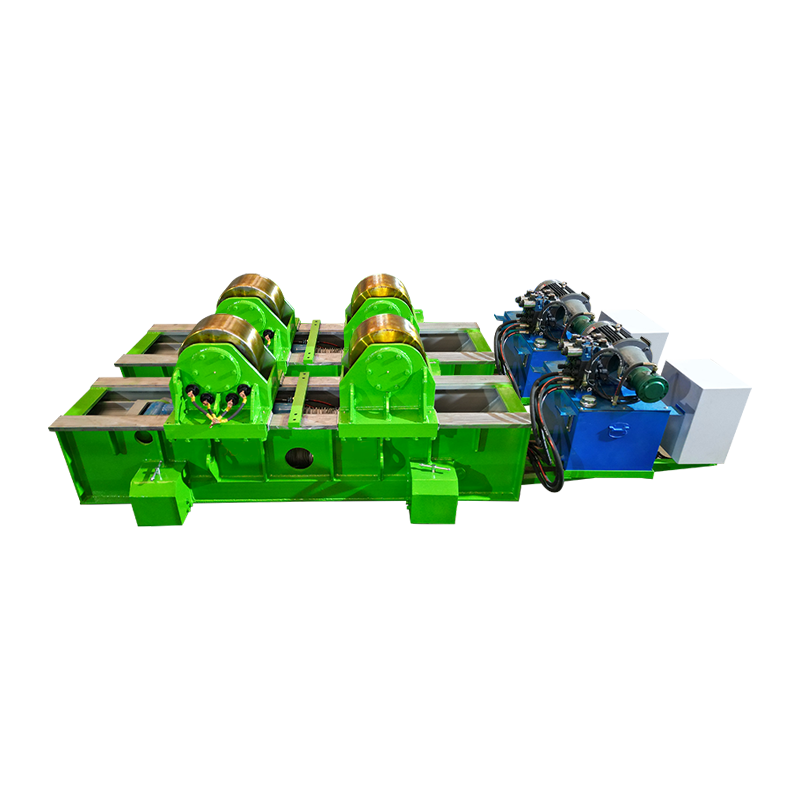
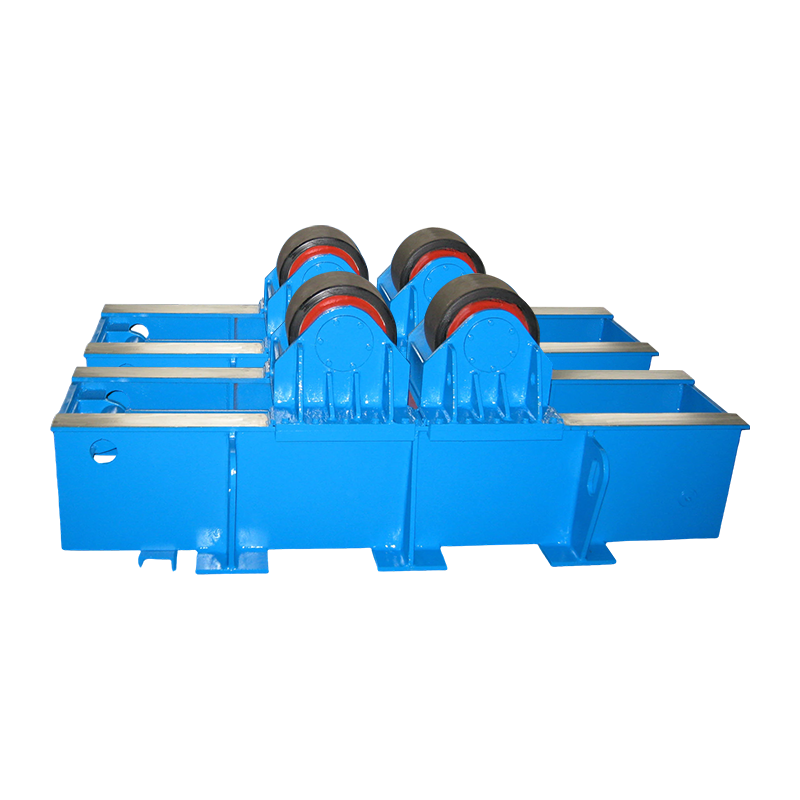
Piesele grele și incomode sunt de obicei manipulate cu un poziționator, iar carcasele mari care trebuie aliniate înainte de sudare beneficiază de un rotator de montare cu ridicare hidraulică și împingere orizontală, care elimină timpul macaralei din etapa de aliniere.
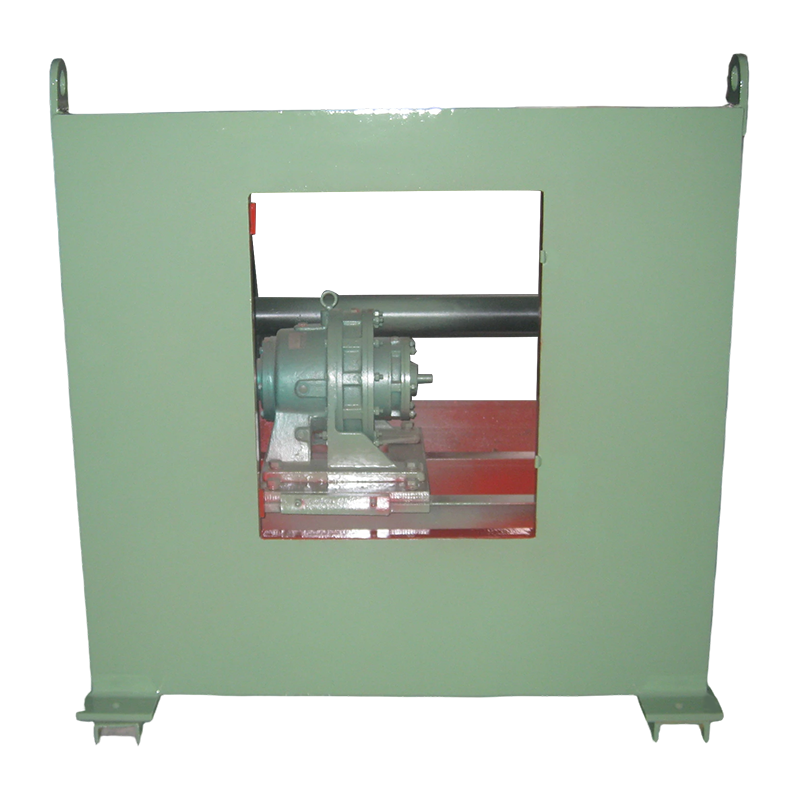 Poziționator convențional de sudare 3T pentru piese de lucru grele Plată rotativă înclinată și rotativă pentru piese de prelucrat de până la 3000 kg, ajutând la menținerea planului sudurilor în timpul fabricării vaselor sub presiune, conductelor și structurii. Vizualizare produs →
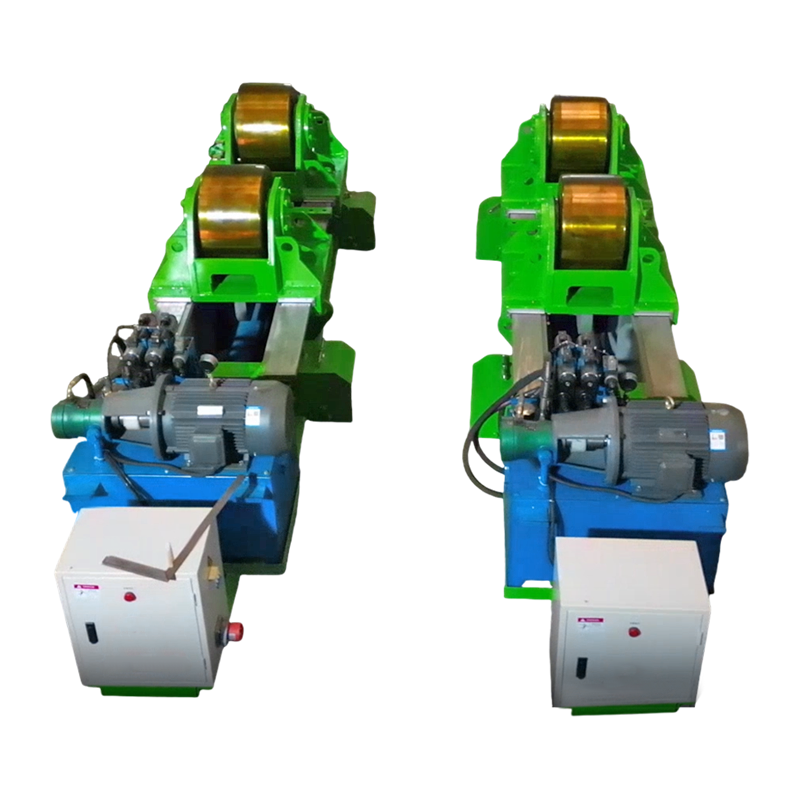 Rotator de sudare montat 80T cu împingere orizontală hidraulică Rotator hidraulic de montare pentru carcase cilindrice mari, cu bază de role reglabilă și împingere orizontală pentru a susține un ansamblu precis de sudură. Vizualizare produs →
Filul comun în toate aceste cazuri este constant: arcul rămâne în poziție plată, viteza de deplasare este setată mai degrabă de o acționare decât de mână, iar operatorii își concentrează atenția asupra arcului în loc să lupte cu gravitația.
Întrebări frecvente
Sudarea MIG poate fi folosită în aer liber?
Nu cu sârmă solidă și gaz de protecție la debite normale. Vântul peste aproximativ 8-10 km/h sparge învelișul de gaz, așa că munca în aer liber trece în mod normal la un fir cu miez de flux ecranat cu gaz sau așteaptă construirea unei incinte ecranate.
Care este intervalul ideal de grosimi pentru MIG?
Pentru oțelul carbon, aproximativ 3 mm până la 12 mm este punctul favorabil, cu tabla de până la aproximativ 1 mm operabilă și la transferul în scurtcircuit. Peste 12 mm îmbinarea necesită o teșire și treceri multiple, ceea ce erodează avantajul de viteză al MIG.
De ce sudura mea MIG pare poroasă?
În ordinea probabilității: contaminare, cum ar fi uleiul, calamul de moară sau galvanizarea; un tiraj încrucișat de stripare a gazului de protecție; prea mult flux de gaz care provoacă turbulențe; sau un racord de regulator slăbit care atrage aer în linie.
Este MIG bun pentru sudarea verticală și deasupra capului?
Funcționează, dar nu mai este cel mai bun. Creșterea verticală necesită o viteză mai mică de alimentare a sârmei și o țesătură ușoară pentru a controla piscina, iar sudarea deasupra capului reduce atât rata de depunere, cât și confortul operatorului, astfel încât productivitatea scade de obicei cu o treime sau mai mult.
Ce amestec de gaz oferă cele mai bune rezultate MIG pe oțel moale?
Un amestec de 75–85% argon cu echilibrul de CO2 acoperă majoritatea lucrărilor: CO2 mai mare îmbunătățește penetrarea și umezirea pe placa murdară, în timp ce argonul mai mare netezește arcul și reduce stropii pe materialul subțire.
În mod clar, sudarea MIG este cea mai eficientă atunci când metalul curat de grosime moderată este sudat în poziție plată sau orizontală, în interior, cu un ecran de gaz stabil și o viteză de alimentare a sârmei potrivită cu tensiunea. Obțineți acele condiții corecte și procesul își oferă viteza, penetrarea și aspectul maxim; fixați piesa de prelucrat astfel încât lucrarea să ajungă la arc și aceleași condiții sunt valabile pentru opt ore pe schimb, în loc de opt minute.