Da, oțelul inoxidabil poate fi sudat cu succes, iar majoritatea magazinelor de fabricare au deja echipamentul necesar. Materialul nu este fragil sau „nesudabil”; pur și simplu pedepsește pregătirea slabă mai mult decât o face oțelul blând. Oțelul inoxidabil este un aliaj de oțel cu cel puțin 10,5% crom, care formează un strat de oxid pasiv care rezistă la coroziune. Acest strat este, de asemenea, motivul pentru care căldura, contaminarea și alegerea umpluturii contează atât de mult: o sudură solidă trebuie să păstreze rezistența la coroziune, nu doar să unească două piese.
Răspunsul practic este că sudabilitatea depinde de grad, proces și mediul de service. Clasele austenitice precum 304L și 316L sunt comune în rezervoare, țevi, echipamente alimentare și lucrări de arhitectură. Calitățile feritice, martensitice și duplex se comportă diferit, așa că procedura ar trebui să se potrivească cu metalul de bază real, mai degrabă decât cu o etichetă generică „inoxidabilă”.
Ce procese de sudare funcționează pentru oțel inoxidabil?
Sudarea TIG, MIG și stick toate funcționează pe oțel inoxidabil; alegerea corectă depinde de grosime, finisaj și volumul de producție. TIG oferă cel mai curat control asupra tablei subțiri și rădăcinilor țevilor, MIG este mai rapid pentru lucrările de producție, iar stick-ul rămâne util pentru reparații pe teren și secțiuni mai grele.
| Proces | Lucrări tipice din inox | Interval practic de grosime | Notă de magazin |
|---|---|---|---|
| TIG / GTAW | Foaie subțire, rădăcini de țevi, tuburi sanitare, ansambluri de precizie | Aproximativ 0,5-6 mm | Cel mai curat control al arcului; viteza de deplasare mai mica |
| MIG / GMAW | Producție sudare, rame, rezervoare, tablă mai groasă | Aproximativ 1-12 mm | Depunere rapidă; are nevoie de amestecul corect de sârmă inoxidabilă și gaz |
| Stick / SMAW | Lucrari de reparatii, fabricare pe teren, placa mai grea | Aproximativ 2-12 mm | Mai multă curățare cu zgură; mai puțin potrivite pentru lucrări cosmetice subțiri |
| SAW | Placă grea și cusături lungi și drepte | De obicei 8 mm și mai sus | Depunere mare; nu un proces subțire |
Sudarea prin rezistență și sudarea cu laser sunt, de asemenea, utilizate pentru inoxidabil în anumite setări de producție, dar necesită echipamente și proceduri construite în jurul materialului. Pentru fabricarea generală, TIG și MIG acoperă majoritatea lucrărilor din inox.
Metal de umplutură și gaz de protecție: potriviți metalul de bază
Utilizați un material de umplutură care se potrivește cu clasa de coroziune a metalului de bază, nu orice se află deja în alimentator. O piesă 304L ar trebui să folosească în mod normal umplutură ER308L, în timp ce pentru lucrul 316L este nevoie de ER316L. Utilizarea sârmei de oțel moale poate produce o sudură care pare acceptabilă la început, dar depozitul va rugini și poate eșua în funcționare corozivă.
| Metal de bază sau îmbinare | Umplutură tipică | Motivul |
|---|---|---|
| 304 / 304L | ER308L | Se potrivește cu rezistența generală la coroziune și intenția cu emisii scăzute de carbon |
| 316 / 316L | ER316L | Oferă molibden pentru serviciul purtător de clorură |
| 304 din oțel inoxidabil până la oțel moale | ER309L | Umplutura din aliaje înalte ajută la tolerarea diluării din partea din oțel carbon |
| Duplex inoxidabil | ER2209 sau umplutură duplex potrivită | Sprijină microstructura echilibrată ferită-austenită |
Gazul de protecție afectează, de asemenea, culoarea, penetrarea și rezistența la coroziune. TIG folosește de obicei argon. MIG folosește adesea un amestec bogat în argon cu o cantitate mică de oxigen sau un tri-mix, în funcție de procedură. Amestecurile bogate în CO2 pot crește captarea carbonului și pot reduce rezistența la coroziune în unele suduri austenitice, deci confirmați specificația gazului înainte de producție.
Aport de căldură, distorsiune și rezistență la coroziune
Menține intrarea de căldură scăzută și temperatura interpass sub aproximativ 150°C (302°F) pentru inoxidabil austenitic; Căldura necontrolată este cel mai frecvent motiv pentru care o sudură cu aspect sonor eșuează în funcțiune. Inoxidabilul se extinde și conduce căldura diferit de oțelul moale, astfel încât căldura excesivă poate provoca deformarea, nuanța termică și pierderea rezistenței la coroziune.
În intervalul de aproximativ 425–850°C, standardele 304 și 316 pot forma carburi de crom la granițele granulelor. Acest lucru reduce cromul disponibil pentru a proteja suprafața, o afecțiune numită adesea sensibilizare. Calitățile „L” cu emisii scăzute de carbon și gradele stabilizate reduc riscul, dar nu scuză un control slab al căldurii. Folosiți mărgele stringer, săriți sudura, secvențe de pas înapoi, suport de cupru și dispozitive de fixare bine montate pentru a limita distorsiunea.
Pentru țevi și rezervoare, un rotator de sudură menține piesa în rotație la o viteză constantă, astfel încât arcul să rămână în poziție plată sau orizontală. Această consistență contează pe inox, deoarece modificările vitezei de deplasare apar ca modificări ale aportului de căldură. Pentru o privire mai atentă asupra aplicației, consultați sudarea rotatoarelor în rezervoare și conducte .
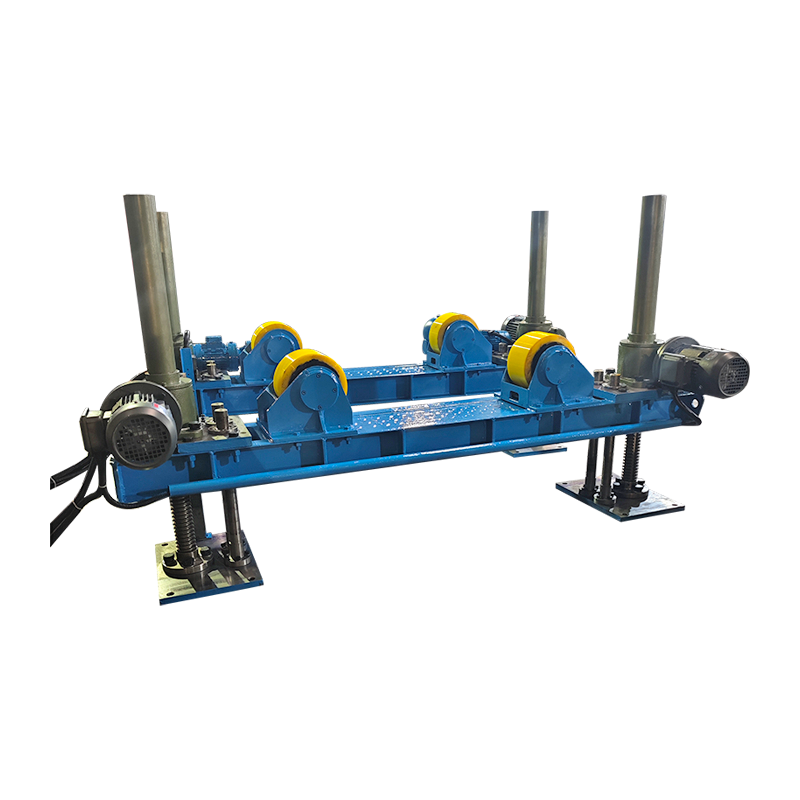
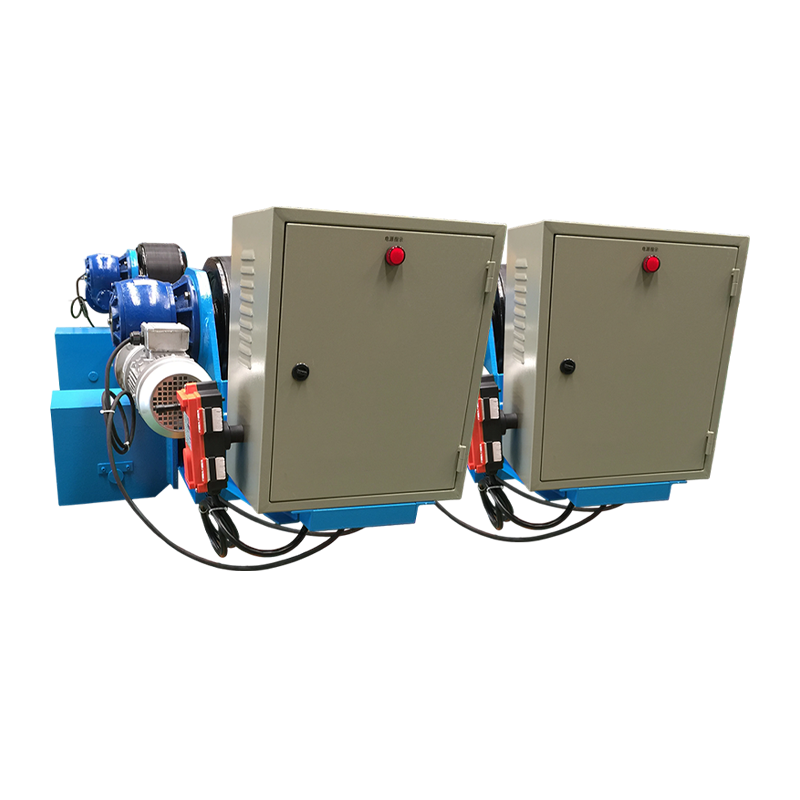 Rotator de sudare reglabil 10T cu control anti-derivare Rotator de sudură reglabil de 10 tone cu control anti-derivare bazat pe senzor pentru poziționarea stabilă a pieselor de prelucrat cilindrice și aplatizate în timpul sudării cusăturii. Vizualizare produs →
Un rotator cu control anti-deriva este util pe cusăturile lungi unde carcasa încearcă să meargă. Scopul nu este pur și simplu de a întoarce piesa, ci de a menține o poziție repetabilă de sudare în timp ce operatorul se concentrează pe lungimea arcului, acoperirea gazului și viteza de deplasare.
Pregătirea și curățarea decid calitatea sudurii
Curățați oțelul inoxidabil imediat înainte de sudare; contaminarea este cauza principală a porozității, decolorării și eșecului coroziunii. Uleiul, grăsimea, umezeala, vopseaua, markerul, adezivul și praful de oțel carbon pot deteriora suprafața de sudură sau pot introduce porozitate.
- Utilizați o perie de sârmă inoxidabilă dedicată; Periile din oțel carbon pot lăsa particule de fier care ruginesc.
- Ștergeți îmbinarea și firul de umplutură cu acetonă sau alcool și lăsați-o să se usuce.
- Îndepărtați calamul, oxidul și nuanța puternică de căldură din zona de sudare înainte de sudare, atunci când procedura o necesită.
- Purjați țeava și tubul cu argon atunci când este necesară o penetrare completă, iar partea din spate va fi expusă utilizării corozive.
- Păstrați îmbrăcămintea strânsă și uniformă; golurile largi forțează sudorul să adauge mai multă căldură și umplutură.
După sudare, curățați decolorarea și nuanța de căldură atunci când specificația o cere. Decaparea și pasivarea restaurează stratul pasiv pe multe fabricații din inox, în special în servicii alimentare, farmaceutice și maritime.
Defecte comune și remedieri practice
Majoritatea defectelor de sudură inoxidabil provin din trei cauze: contaminare, căldură excesivă și pierderea acoperirii cu gaz. Remedierea este de obicei procedurală, mai degrabă decât o setare diferită a mașinii.
| Defect | Cauza probabila | Remediere practică |
|---|---|---|
| Porozitate | Ulei, umiditate, curenți, debit scăzut de gaz, umplutură murdară | Curățați îmbinarea, verificați debitul de gaz, protejați arcul, utilizați umplutură uscată |
| Deformarea | Prea multă căldură, secvență neuniformă, montare slabă | Fixați piesa, utilizați backstep sau săriți sudarea, reduceți amperajul |
| Sensibilizare | Timp prelungit în intervalul 425–850°C | Aport de căldură mai mic, controlați temperatura între treceri, specificați material de calitate L |
| Crăpare fierbinte | Montare slabă, reținere mare, chimie greșită a umpluturii | Utilizați umplutura specificată, îmbunătățiți montarea, reduceți reținerea acolo unde este posibil |
| Nuanță de căldură | Expunerea la oxigen la temperatură | Îmbunătățiți acoperirea cu gaz, purjați partea din spate, curățați și pasivăți după sudare |
Atunci când echipamentele de poziționare sunt rentabile
Echipamentul de poziționare are roade atunci când lucrul cu inox este repetitiv, greu sau necesită un unghi constant al pistolului. Un rotator rotește țevile, carcasele rezervorului și cilindrii cu o viteză controlată. Un poziționator înclină piesa de prelucrat astfel încât sudura să stea plată sau orizontală, ceea ce este mai ușor de controlat decât sudarea verticală sau deasupra capului.
Pentru ansamblurile mici din inox, un poziționator servocontrolat oferă o rotație precisă și o indexare repetabilă. Acest lucru ajută atunci când mai multe piese au nevoie de aceeași secvență de sudură și operatorul trebuie să mențină un unghi stabil al pistolului. Pentru o prezentare generală, vezi pozitionatoare de sudura si eficienta fabricatiei .
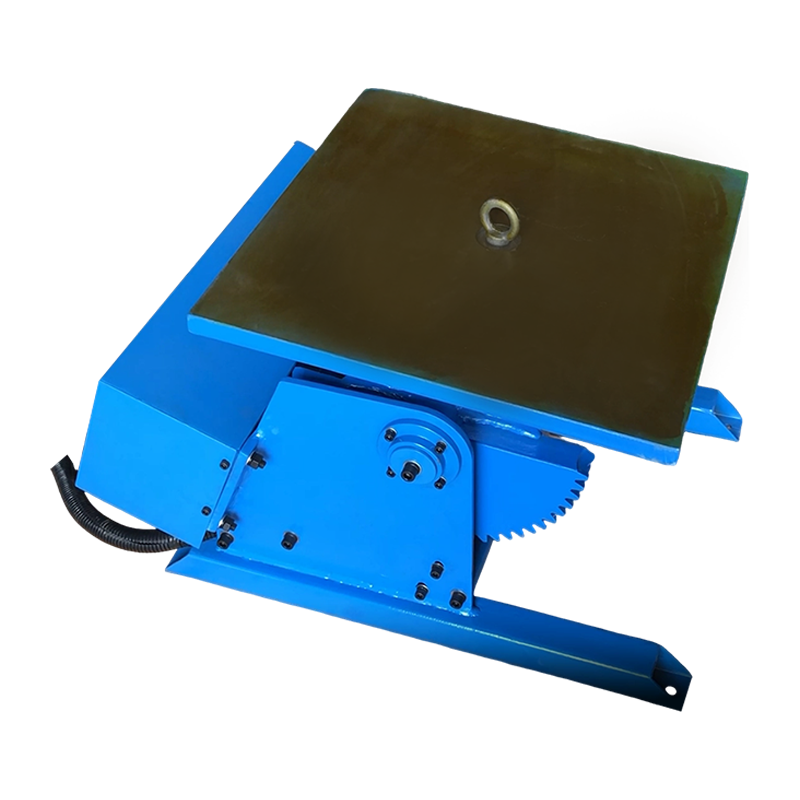 Poziționator de sudură de 300 kg cu control servo sales@weldnicefactory.com Vizualizare produs →
Pentru cusături longitudinale lungi pe vasele inoxidabile, o coloană și braț TIG susțin lanterna în timp ce piesa de prelucrat sau căruciorul se mișcă la o viteză controlată. Acest lucru este util în special atunci când procedura necesită o lungime constantă a arcului și o mișcare limitată a operatorului.
 Suport pentru sudare pentru coloană și braț TIG Coloană și braț TIG pentru poziționarea, deplasarea și oscilația precisă a pistoletului pe componente cu pereți subțiri și de precizie, inclusiv cusături din vas inoxidabil. Vizualizare produs →
Întrebări frecvente
Puteți suda oțel inoxidabil cu un sudor MIG?
Da, un sudor MIG poate suda oțel inoxidabil atunci când este echipat cu sârmă de umplere inoxidabilă și un gaz de protecție adecvat, bogat în argon. Sârma de oțel moale și un amestec de gaz cu conținut ridicat de CO2 nu vor oferi aceeași rezistență la coroziune, chiar dacă sudura pare acceptabilă.
Puteți suda oțel inoxidabil la oțel moale?
Da, oțelul inoxidabil poate fi sudat cu oțel moale, de obicei cu umplutură ER309L și diluție controlată. Îmbinarea este practică pentru aplicații structurale sau necritice, dar este posibil să nu se potrivească cu performanța la coroziune a unei suduri complet inoxidabile.
Oțelul inoxidabil necesită preîncălzire?
Majoritatea claselor de inox austenitic nu au nevoie de preîncălzire și, în general, nu trebuie supraîncălzite. Calitățile feritice și martensitice pot necesita un tratament termic de preîncălzire sau post-sudare, în funcție de grad și procedură, deci urmați procedura de sudare calificată mai degrabă decât o regulă generală.
De ce ruginește sudura mea inoxidabilă?
O sudură inoxidabilă ruginește atunci când stratul pasiv este deteriorat sau depozitul este contaminat. Cauzele obișnuite includ perii din oțel carbon, material de umplutură din oțel moale, acoperire slabă de gaz, nuanță puternică de căldură, umiditate și eșecul de curățare sau pasivizare a sudurii finite.
În practică, sudarea cu succes a inoxidabilului se reduce la un set mic de comenzi: potriviți umplutura, păstrați căldura în cadrul procedurii, curățați îmbinarea, protejați sudura cu gazul potrivit și utilizați echipament de poziționare atunci când îmbunătățește consistența. Materialul este sudabil, dar recompensează practica disciplinată în magazin.