Răspundeți mai întâi: uneltele și echipamentele pentru fabricarea metalelor care decid dacă o lucrare este profitabilă sunt mașinile care taie placa, rotesc piesa de prelucrat și țin lanterna în poziție - nu uneltele din cutia de scule de mână. Pentru un atelier care construiește vase cu diametrul de 3 m sau grinzi structurale de 12 m, asta înseamnă patru grupe: mașini de tăiat, echipamente de reținere și poziționare a lucrărilor (rotatoare și poziționare), automatizări de sudură (sisteme de coloane și brațe, capete de sudură) și elementele de susținere precum polizoare, cleme, instrumente de măsurare, extracție de fum și PPE.
Fabricarea metalului este de obicei definită ca patru operații: tăierea materialului la dimensiune, formarea lui prin rulare, îndoire sau presare, îmbinare prin sudare sau șuruburi și finisare prin șlefuire, sablare și vopsire. Fiecare operațiune are propria sa listă de echipamente, iar prioritățile se schimbă în funcție de dimensiunea pieselor. Prelucrarea tablei este dominată de foarfece, presă frână și unelte de mână, în timp ce fabricarea grea de rezervoare, turnuri, țevi și oțel structural este dominată de mașinile care gestionează greutatea și căldura.
Iată testul practic. O carcasă de rezervor de 30 de tone, cu diametrul de 3 m, sudată orizontal, necesită aproximativ o tură pe cusătură circumferențială a doi sudori, deoarece trebuie să se oprească, să se repoziționeze cu o macara și să urce înapoi în poziție. Puneți aceeași carcasă pe un rotator de sudură motorizat cu cusătura menținută în poziție plată, iar aceiași doi sudori termină cusătura în aproximativ 40 de minute folosind sudarea cu arc scufundat la 500-700 A. Acea singură schimbare valorează în mod normal mai mult decât cumpărarea unei a doua mașini de sudură.
Echipamentul de tăiere este pe primul loc: flacără, plasmă sau laser?
Tăierea este primul pas în fiecare lucrare de fabricație și este locul în care mașina greșită creează cele mai multe reprelucrari, deoarece o muchie tăiată care este deformată sau deformată la căldură nu se va închide curat într-o îmbinare de sudură.
Cum se compară principalele procese de tăiere
Cifrele de mai jos sunt valori tipice ale magazinului. Numerele exacte depind de mașină, de setul de gaz sau de duze și de calitatea materialului.
| Proces | Grosimea tipică | Curf și toleranță | Unde se potrivește |
|---|---|---|---|
| Oxi-combustibil (flacără) | 6-150 mm și mai sus | Sectură 2-4 mm, toleranță în jur de /-1,5 mm, zonă largă afectată de căldură | Placă groasă de oțel carbon și profile structurale; cel mai mic cost pe metru peste 25 mm |
| Plasma fina | 0,5-50 mm | Sec 1,5-3 mm, toleranță apropiată de /-0,5 mm, zgură ușoară pe unele grade | Oțel inoxidabil și aluminiu, magazine cu materiale mixte, grosime moderată |
| Laser cu fibră | 0,5-25 mm, mai subțire este mai rapid | Sectură 0,2-0,5 mm, toleranță aproape de /-0,1 mm, distorsiune minimă | Paranteze, foi și cuiburi strânse acolo unde debitul contează |
Ce să verificați pe o mașină de tăiat CNC
- Dimensiunea mesei și lungimea șinei trebuie să se potrivească cu cea mai mare placă pe care o cumpărați în mod realist, plus marja de cuib.
- Tip de antrenare: portal cu antrenare dual-laterală pentru mese largi; acționarea pe o singură parte este mai ieftină, dar se îndreaptă sub sarcină.
- Software de control și imbricare: programarea offline economisește de obicei mai mult timp decât o viteză de tăiere mai mare.
- Extracția fumului și a prafului, care protejează operatorul și este necesară în majoritatea atelierelor.
- Repetabilitate: cereți o cifră în mm pe metru și verificați-o cu o probă tăiată mai degrabă decât cu o broșură.
- Opțiuni pentru care merită plătite: control automat al înălțimii pistoletului, capete de tăiere teșite și tăiere cu flacără cu două pistolețe pentru margini drepte lungi.
Reținerea și poziționarea muncii: echipamentul care se returnează cel mai repede
Dacă un magazin își poate permite doar un singur upgrade, poziționarea este de obicei cea mai bună investiție decât un alt sudor, deoarece poziționarea schimbă poziția de sudare de la verticală sau deasupra capului la plată, iar planul este locul unde sunt posibile rate mari de depunere.
Rotatoare de sudare: potriviți setul de roți la carcasă, nu doar tonaj
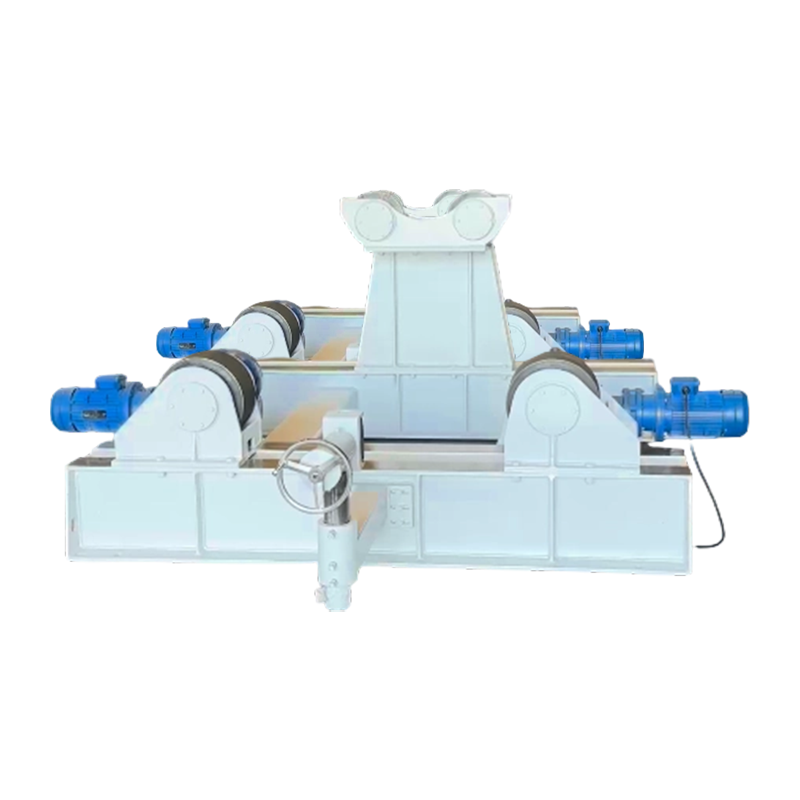
Un rotator de sudură, numit și rolă de rotire, cadru de role sau rotator de țeavă, este o pereche de roți motorizate și foloase care rotesc o piesă de prelucrat cilindrică sub un cap de sudură sau un sudor manual. Capacitatea de încărcare este evaluată pe pereche și trebuie să acopere piesa de prelucrat, sculele și orice dispozitive interne; un set de 100 t nu este exagerat pentru o carcasă de 80 t, deoarece o cusătură decentrată transferă sarcina pe o roată.
- Tip roți: roțile din poliuretan protejează suprafețele prelucrate sau vopsite, roțile de oțel suportă cele mai grele sarcini.
- Configurație: unitățile de auto-aliniere permit piesei de prelucrat să stabilească unghiul roții, care se potrivește cu diametre variate; unitățile reglabile folosesc unghiuri fixe și se potrivesc producției repetate de un diametru; rotatoarele de montare adaugă ridicare hidraulică și împingere orizontală pentru a închide cusăturile longitudinale de pe carcasele rezervorului.
- Gama de diametre: mașinile sunt specificate prin diametrul minim și maxim de lucru, așa că verificați dacă intervalul acoperă cel mai mic rezervor, precum și pe cel mai mare.
- Conducere și control: acționare cu frecvență variabilă cu comandă suspendată sau pe picior, viteze de rotație de obicei între 100 și 1000 mm pe minut, plus inch pentru aliniere.
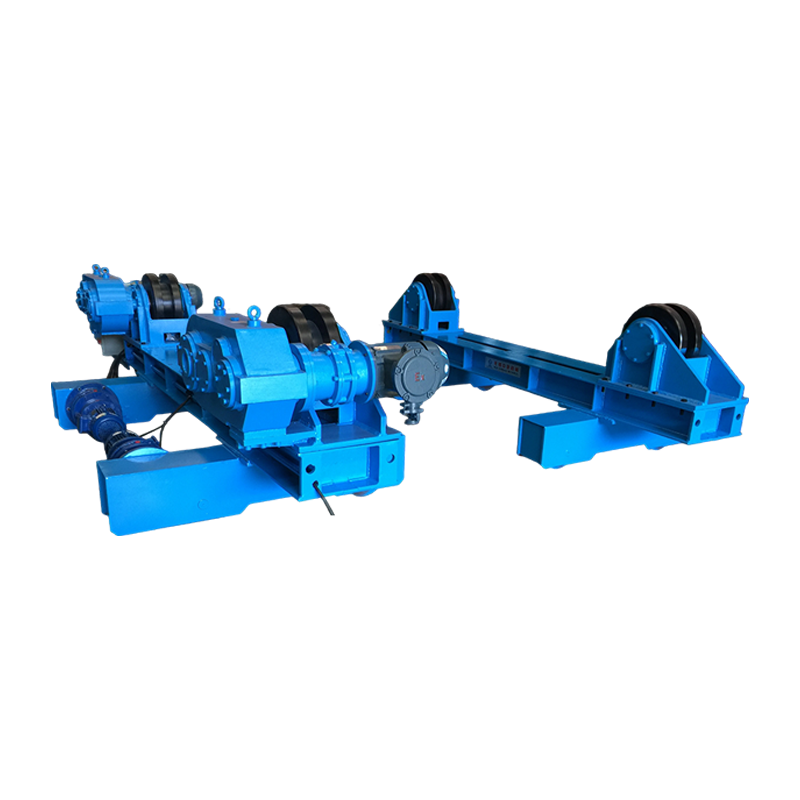
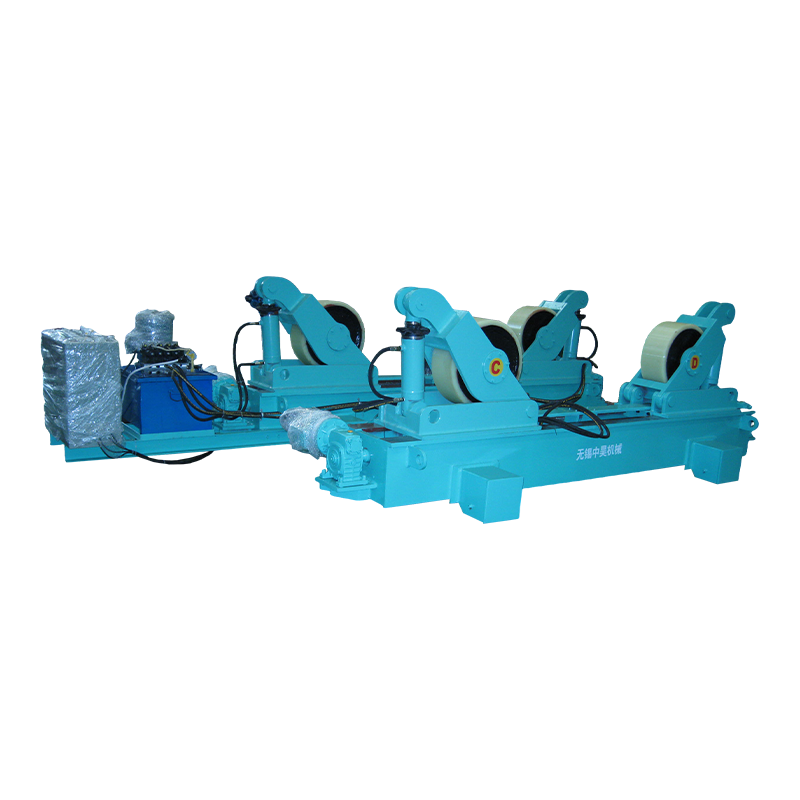
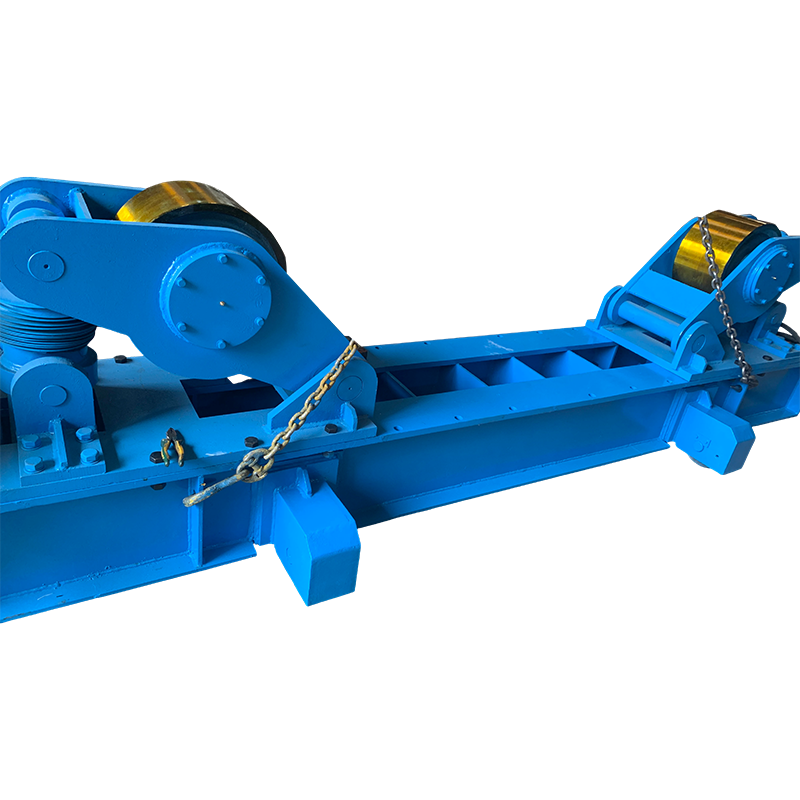 Rotator de sudare 100T Fit-Up cu mișcare orbitală manuală Rotator de montaj de 100 de tone pentru piese cilindrice; mișcare manuală a șinei, distanță centrală reglabilă și suport stabil pentru sudarea cusăturilor pentru vase mari. Vizualizare produs →
Pentru navele mari, un rotator montat în clasa de 100 t cu mișcare orbitală manuală este un punct de plecare obișnuit și aceeași logică explică modul în care rotatoarele de sudură transformă fabricarea rezervoarelor metalice și a țevilor în practică.
Poziționare de sudură: cuplul și excentricitatea contează mai mult decât capacitatea de sarcină
Un poziționator de sudură este specificat prin cuplu, de obicei exprimat în kNm, împreună cu excentricitatea sarcinii, nu numai prin sarcină în kilograme. Un poziționator de 3 t cu o masă mare poate produce doar 3-6 kNm de cuplu de înclinare, iar o piesă lungă de prelucrat prinsă departe de centrul mesei multiplică cererea.
- Sarcină versus cuplu: cereți furnizorului să calculeze cu piesa dvs. reală și centrul său de greutate.
- Configurație: plăcile rotative convenționale cu o singură coloană acoperă de la 30 kg până la zeci de tone, mesele cu două coloane și de tip L se ocupă de piese decalate sau alungite, iar unitățile servocontrolate țin poziția cu precizie pentru sudarea automată.
- Caracteristicile mesei: Fante în T sau găuri filetate pentru prindere, un centru gol pentru cabluri și gaz și o cifră de planeitate stabilită pentru o asamblare precisă.
- Mișcare: Rotația de 360 de grade cu înclinare de 0-90 de grade este standard, deci confirmați intervalul de viteză pentru sudare în comparație cu încărcare și descărcare.
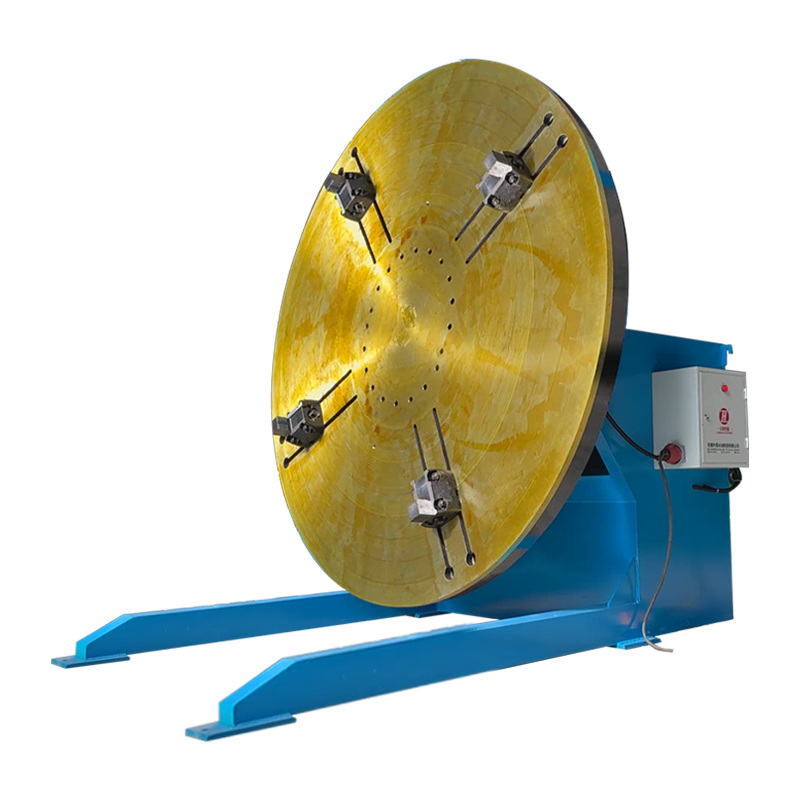
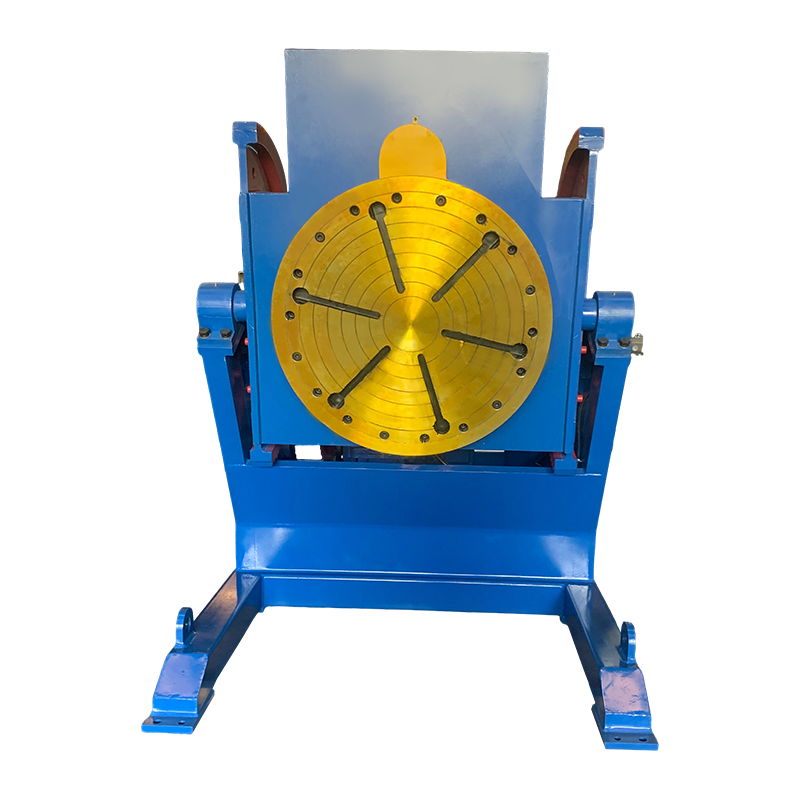
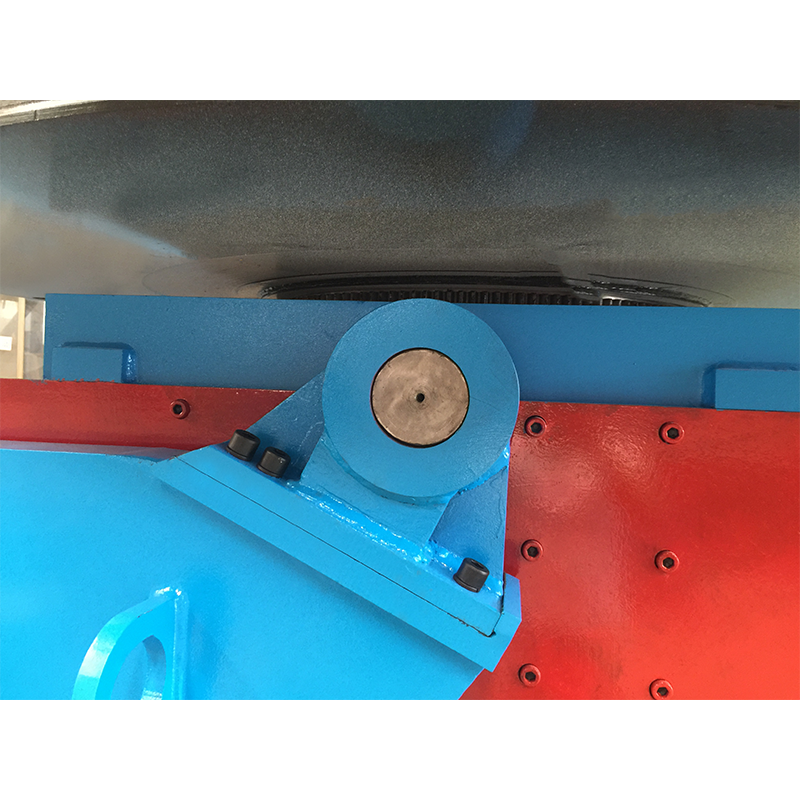 Poziționator convențional de sudare 5T pentru piese de prelucrat medii până la grele Poziționator convențional de cinci tone cu înclinare și rotație, control al vitezei cu frecvență variabilă și moduri multiple de control; potrivite pieselor industriale comune, echilibrând în același timp capacitatea și costul. Vizualizare produs →
O placă turnantă convențională de 5 t cu rotație și înclinare standard se va ocupa de majoritatea ansamblurilor mici de cadru și suport; părțile mai mari sau incomode se deplasează de obicei la cele mai late poziționer de sudură și gama turnantă .
Sisteme de coloane și brațe și sudare automată
Odată ce piesa de prelucrat se rotește în mod fiabil, următorul blocaj este lanterna. Un manipulator de sudură, numit adesea coloană și braț, ține capul de sudură, menține constantă stick-out și permite unui operator să execute o cusătură de la o stație de control în loc să stea deasupra arcului.
Coloana și brațul SAW sau TIG?
- Sudarea cu arc scufundat se potrivește cu oțel carbon de la aproximativ 6 mm în sus, cu rate de depunere de câteva kilograme pe oră și un sistem de recuperare a fluxului.
- TIG se potrivește din oțel inoxidabil, aluminiu și îmbinări subțiri de înaltă calitate; este mai lent și necesită un control precis al lungimii arcului plus o alimentare rece a firului.
- Brațele personalizate sunt specificate în funcție de cursa brațului, înălțimea coloanei, boghiul de călătorie și tipul de traversă pentru a se potrivi navelor lungi sau amenajărilor de golf limitate.
- Integrare: manipulatoarele sunt de obicei comandate împreună cu un rotator și un sistem de control comun, astfel încât viteza de rotație și viteza de sudare rămân sincronizate.
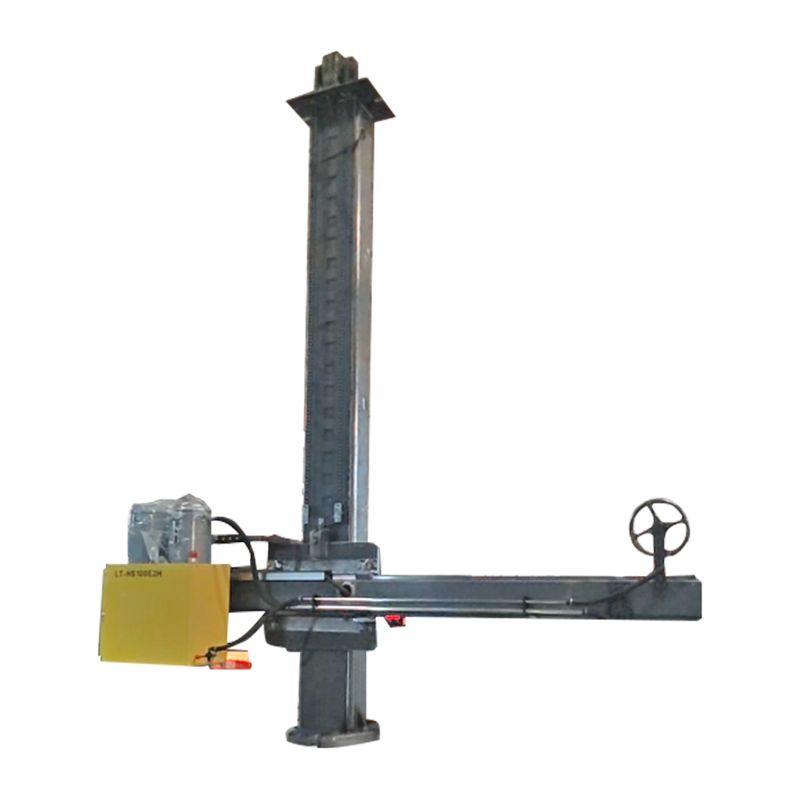 4030 Coloană și braț personalizate cu mișcare orbitală electrică Coloana de sudura si brat personalizat cu miscare orbitala electrica; parte a familiei de manipulatoare de sudură care ține un cap de sudură cu un stick-out constant. Vizualizare produs →
Instrumente de sprijin și consumabile de care mai aveți nevoie
Echipamentele de capital nu îndepărtează nevoia de articole mici, iar o clemă lipsă oprește un rotator de 100 t la fel de eficient ca un disc de șlefuit uzat.
- Polizoare unghiulare cu stoc de discuri de șlefuire, tăiere și lampare pentru îmbrăcarea sudurii și pregătirea muchiilor.
- Cleme: cleme F, cleme de margine, cleme de aliniere a țevilor și spate rezistente pentru montare înainte de lipire.
- Instrumente de măsurat: bandă, riglă de oțel, calibre de sudură pentru lungimea piciorului și gâtul, nivele și șubler.
- Pregătirea suprafeței: perii de sârmă, dispozitive de detartrare cu ace și unelte de degresare, deoarece porozitatea începe de obicei cu calarul de ulei și moara.
- Extracția fumului și EIP: nuanța corectă a căștii, mănuși, piei, protecție auditivă și extracție sau aparate respiratorii pentru lucrări inoxidabile și galvanizate.
Potrivirea echipamentului la locul de muncă: un tabel de selecție
Tabelul de mai jos prezintă problemele comune de fabricație cu echipamentul care le rezolvă și cu specificația care decide dacă achiziția funcționează efectiv.
| Job sau problemă | Echipamente | Specificație care decide succesul | Gama tipică |
|---|---|---|---|
| Coji de rezervor și vase | Rotator de sudură montat cu ridicare hidraulică | Sarcina pe pereche, interval de diametre, lățimea roții | 10-1000 t |
| Conducte și recipiente sub presiune | Rotator de sudare cu auto-aliniere sau reglabil | Configurația roților, intervalul de viteză, tipul de acționare | 1-300 t |
| Ansambluri și rame mici | Poziționator de sudură sau plată turnantă | Cuplul în kNm, excentricitatea, planeitatea mesei | 30 kg-50 t |
| Cusături lungi pe vase | Manipulator de coloană și braț | Cursa brațului, cursa coloanei, tipul capului | brațe de 3-8 m |
| Pregătirea farfurii | Mașină CNC de tăiat cu flacără sau cu plasmă | Lățimea de tăiere, repetabilitate, software de imbricare | 1,5-4 m latime |
Considerații de cumpărare și riscuri comune
Cele mai scumpe greșeli ale echipamentelor de sudură sunt mai degrabă greșeli de specificație decât defecte de fabricație și sunt de obicei vizibile înainte de plasarea comenzii.
- Ciclul de funcționare: utilizarea intermitentă a magazinului și producția în trei schimburi sunt mașini diferite, așa că solicitați evaluarea sarcinii și clasa de izolație a motorului.
- Cuplul și excentricitatea, nu doar tonaj: verificați diagrama de încărcare cu centrul dvs. de greutate real.
- Toleranță față de nevoie: plata pentru /-0,1 mm pe o masă de tăiere este irosită pe o placă tăiată la flacără care va fi sudată cu un spațiu de 2 mm.
- Piese de schimb și service: roțile, rulmenții, motoarele de antrenare, plăcile de control și conectorii suspendați ar trebui să fie piese standard sau documentate clar.
- Certificare și documente: marcaj CE acolo unde este necesar, certificate de materiale, diagrame de cablare și un manual în limba operatorului dumneavoastră.
- Test de acceptare din fabrică: rulați mașina cu o sarcină reprezentativă înainte de expediere și înregistrați viteza de rotație, zgomotul și creșterea temperaturii.
- Personalizare versus standard: dacă doar intervalul de diametre este neobișnuit, o mașină standard modificată este de obicei mai ieftină și mai rapidă decât un design complet personalizat.
- Instalare și instruire: conveniți cine furnizează fundații, energie, punere în funcțiune și instruire pentru operator înainte de semnare.
Întrebări frecvente
Care este diferența dintre un rotator de sudură și un poziționator de sudură?
Un rotator de sudare rotește lucrul cilindric în jurul propriei axe, care se potrivește țevilor, tamburilor și carcasei rezervorului. Un poziționator de sudură înclină și rotește o piesă de prelucrat pe o masă, astfel încât o sudură să poată fi adusă într-o poziție confortabilă, care se potrivește cadrelor, flanșelor și ansamblurilor fabricate. Magazinele care lucrează pe vase au nevoie în mod normal de ambele.
De câtă capacitate de încărcare am nevoie?
Începeți cu piesa cea mai grea, adăugați scule și dispozitive de fixare, adăugați o marjă de 20-30 la sută, apoi verificați cazul de încărcare excentric. Capacitatea nominală presupune în mod normal o sarcină centrată pe o pereche de roți nivelate, astfel încât o cusătură decalată reduce cifra utilizabilă.
Ar trebui să aleg rotatoarele de sudură cu auto-aliniere sau reglabile?
Unitățile de auto-aliniere sunt mai bune pentru diametre mixte și lucrări variate, unitățile reglabile sunt mai bune acolo unde un diametru este produs în mod repetat și contactul previzibil al roții contează, iar versiunile de montare sunt alegerea atunci când cusăturile longitudinale trebuie, de asemenea, să fie închise și aliniate.
Pot fi adăugate echipamente de poziționare ulterior?
Da, dar planificați mai întâi fundațiile și amenajarea golfului. Modernizarea unui rotator de 100 t într-un compartiment proiectat pentru o unitate de 20 t costă de obicei mai mult decât mașina în sine, iar accesul macaralei este adesea adevărata constrângere.
Care instrumente de asistență contează cel mai mult?
Polizoare, cleme și instrumente de măsurare. Cele mai multe probleme legate de calitatea sudurii se datorează mai degrabă la montare, curățare și măsurare decât la sursa de putere de sudare.
Începeți specificația de la piesa de prelucrat, mai degrabă decât din catalog: măsurați piesa cea mai grea și cea mai mică, decideți în ce poziție de sudură va fi realizată fiecare cusătură și abia apoi alegeți echipamente de tăiere, strunjire și menținere care pot furniza acea poziție în mod repetat. Mașinile care mută lucrarea sunt cele care decid câte ore produce de fapt o tură.