Mașină rotativă de sudare cu profil aerodinamic cu auto-aliniere 20T
Mașina rotativă de sudare cu auto-aliniere 20T este utilizată pe scară largă în industrii precum vasele sub presiune, echipamentele chimice, turnur...
See Details
Producătorii de oțel și inginerii structurali se confruntă cu o provocare comună: un desen necesită un W10x30, dar adâncimea reală a grinzii nu este de 10 inci. Sau un proiect specifică un H 300x300, dar fișa de date a materialului disponibilă listează patru parametri de grosime diferiți. A ști cum să interpretezi o dimensiune a fasciculului H înseamnă să treci dincolo de o simplă măsurare a înălțimii. Necesită înțelegerea convenției de denumire, diferența dintre dimensiunile nominale și reale și modul în care dimensiunile flanșei și ale benzii influențează direct pregătirea sudurii și selectarea echipamentului. Acest ghid disecă fiecare dintre aceste straturi din perspectiva pregătirii pentru fabricare și sudare, fără umplutură și fără date care nu pot fi verificate în raport cu profilele standard.
O grindă H este un element structural de oțel a cărui secțiune transversală seamănă cu o literă mare H. Logica portantă este simplă. Cele două plăci orizontale, numite flanșe, sunt poziționate pentru a rezista momentelor de încovoiere. Plasarea cea mai mare a oțelului departe de axa neutră crește momentul de inerție al secțiunii, făcându-l foarte eficient în aplicațiile grinzilor. Placa verticală care leagă flanșele, banda, suportă forțe de forfecare și menține flanșele aliniate. Această separare a rolurilor este motivul pentru care aceeași greutate a oțelului în formă de profil H poate suporta o sarcină semnificativ mai mare decât o bară dreptunghiulară solidă.
Majoritatea grinzilor H din aplicațiile structurale sunt laminate la cald din oțel carbon. În America de Nord, specificația dominantă a materialului este ASTM A992 pentru forme cu flanșă lată, cu o limită de curgere minimă de 50 ksi. ASTM A36 este, de asemenea, utilizat, în special acolo unde se acordă prioritate sudabilitatea și conexiunile standardizate. Piețele europene și asiatice au propriile lor clase, dar principiul metalurgic de bază este consecvent: secțiunea transversală în formă de H oferă cel mai bun raport rezistență-greutate pentru stâlpi și grinzi în clădiri cu mai multe etaje, poduri și cadre industriale.
O denumire precum W10x30 este un cod compact care îi spune unui producător trei lucruri dintr-o privire. Litera definește familia profilului, primul număr dă adâncimea nominală în inci, iar al doilea număr este greutatea în lire sterline pe picior liniar. Dar adâncimea nominală este o aproximare care servește ca o etichetă, nu o măsurătoare. Un W10x30 are de obicei o adâncime reală de aproximativ 10,47 inci. Bazându-vă pe numărul nominal pentru montare, fără a verifica dimensiunea reală, poate provoca alinierea greșită a îmbinării pe o linie de sudare.
Denumirile metrice urmează o logică diferită. O grindă marcată L 250 x 100 înseamnă o adâncime nominală de 250 mm și o lățime a flanșei de 100 mm. Alte standarde globale folosesc propria lor stenogramă. profiluri europene utilizați seriile HEA, HEB și HEM, unde numărul de după litere indică înălțimea nominală în milimetri; Grinzi H japoneze sunt adesea specificate direct prin înălțimea benzii și lățimea flanșei, cum ar fi H 100x100. Elementul critic pentru oricine care lucrează cu desene din oțel importat este să confirme întotdeauna care standard de denumire se aplică înainte de a tăia sau a configura o secvență de sudare automată. Un „W250” într-un context metric nu este același fascicul cu un W10 într-un context imperial, chiar dacă aritmetica milimetru-la-inch pare apropiată.
Când un certificat de moară enumeră patru valori de dimensiune pentru un singur profil de grinzi, fiecare are o semnificație distinctă pentru un producător. Cei patru parametri sunt:
Grinzile H metrice variază în mod obișnuit de la o înălțime de 100 mm până la 1000 mm, cu lățimi ale flanșelor variind de la aproximativ 100 mm până la peste 300 mm. Pentru a ilustra modul în care aceste numere se grupează în utilizare practică:
| Desemnarea profilului | Aprox. Înălțime (mm) | Aprox. lățime (mm) | Aprox. Grosimea benzii (mm) | Aprox. Grosime flanșă (mm) |
|---|---|---|---|---|
| H 200 x 200 | 200 | 200 | 8 | 12 |
| H 300 x 300 | 300 | 300 | 10 | 15 |
| H 400 x 300 | 400 | 300 | 10 | 16 |
Este util să contrastezi aceste numere cu forme de W cu flanșă largă, care tind să aibă un profil mai subțire. Multe forme W prezintă o lățime a flanșei vizibil mai mică decât adâncimea secțiunii, în timp ce grinzile H se apropie adesea de o secțiune transversală pătrată unde adâncimea și lățimea sunt egale sau aproape egale. Această diferență geometrică nu este cosmetică. Flanșa mai largă și mai groasă a unei grinzi H oferă o capacitate axială mai mare, ceea ce o face o alegere comună pentru stâlpi și piloți portanti. O formă în W este adesea mai eficientă în aplicațiile de îndoire pură, unde adâncimea benzii oferă o pârghie împotriva tensiunii de îndoire. Producătorii ar trebui să rețină că secțiunile mai grele și mai groase vor necesita o gestionare mai atentă a aportului de căldură în timpul sudării.
Folosirea fasciculului H, fasciculului I și fasciculului W ca termeni interschimbabili este un obicei comun, dar costisitor în magazinele de fabricație. Diferențele dimensionale se traduc în diferite căi de încărcare, diferite detalii de sudură și diferite cerințe de manipulare. O grindă în I, numită corect formă S în standardul american, are flanșe conice. Fața interioară a flanșei este înclinată la un raport de aproximativ 2:12, ceea ce înseamnă că grosimea nu este constantă pe lățimea flanșei. O grindă W, sau grindă cu flanșă largă, are suprafețe interioare și exterioare paralele. O grindă H are, de asemenea, fețe de flanșă paralele, dar lățimea flanșei este de obicei egală sau apropiată de adâncimea secțiunii, iar grosimea benzii este adesea mai grea față de grosimea flanșei decât este în formă de W.
Aceste semnături dimensionale conduc la modele de aplicare distincte.
Pe o listă de tăiere sau pe o hartă de sudură, denumirea unui grămadă de rulment HP cu grinda I poate duce la pregătirea incorectă a marginilor. Flanșa conică a unei forme S necesită un unghi de teșire diferit față de flanșa paralelă a unei forme W. Specificarea desemnării corecte a ASTM este un act mic, cu consecințe mari în aval pentru calitatea îmbinării.
Pe măsură ce secțiunea grinzii devine mai mare și mai grea, procesul de sudare trece de la lucrul manual simplu la managementul termic proiectat. O secțiune ușoară H 150x150 poate fi adesea sudată cu un filet sau o canelură cu penetrare parțială și preîncălzire minimă, cu condiția ca temperatura magazinului și starea metalului de bază să îndeplinească codul. Când același atelier manipulează o coloană H 400x400 cu o grosime a flanșei care se apropie de 40 mm, ingineria de sudare se schimbă.
Prima variabilă este pregătirea articulațiilor. Flanșele groase necesită o teșire sau o canelură în J pentru a obține o penetrare completă la joncțiunea flanșă la flanșă sau la joncțiunea flanșă la capăt. O regulă generală obișnuită în atelierele de construcție: când flanșa depășește aproximativ 20 mm, o canelură cu un singur teșire devine implicită, cu excepția cazului în care un detaliu de penetrare parțială a îmbinării a fost aprobat în mod explicit de către inginer. Îmbinarea în T dintre țesătură și flanșă dintr-o grindă construită beneficiază în mod similar de o canelură pregătită și, adesea, de o sudare cu arc scufundat (SAW) proces pentru cusătura longitudinală lungă.
Preîncălzirea și controlul temperaturii între treceri devin obligatorii. Cu cât secțiunea combinată este mai groasă la o conexiune cu mai multe treceri, cu atât este mai mare efectul de radiator și cu atât este mai mare riscul de fisurare indusă de hidrogen. Un producător poate vedea o cerință de preîncălzire de 150 ° F pentru o flanșă de 25 mm, care crește la 300 ° F sau mai mult pentru o flanșă de 50 mm, în funcție de echivalentul de carbon și de codul de sudare aplicabil.
Greutatea grinzii introduce o provocare de manipulare care afectează direct calitatea sudurii. O singură secțiune de coloană H 350x350 poate depăși 100 kg pe metru. Sudarea rigidizărilor sau a plăcilor de bază pe o astfel de secțiune fără rotație mecanică înseamnă sudarea în afara poziției, care este mai lentă și mai predispusă la defecte. Aici a poziționator de sudură pentru poziționarea precisă a piesei de prelucrat rezolvă două probleme simultan: rotește grinda astfel încât sudorul să poată menține o poziție plată, în jos, și asigură piesa grea de prelucrat împotriva mișcării accidentale. Pentru secțiuni cilindrice sau de rezervor atașate la cadrele cu grinzi în H, rotatoare de sudare pentru piese cilindrice grele asigură rotație continuă și aliniere liniară, menținând arcul în poziția optimă 1G.
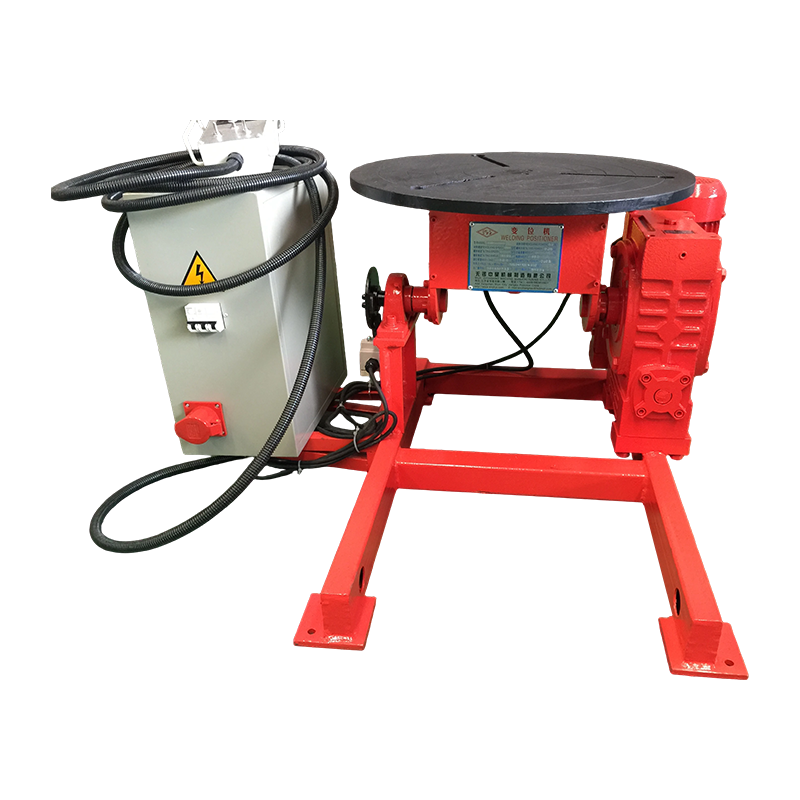 Producători de poziționare de sudură convenționale, Companie Wuxi WeldNice Heavy Industry Technology Co., Ltd este producător și companie de poziționare de sudură convențională din China, suport de personalizare... Vizualizare produs →
Contează și secvența de asamblare a fasciculului H. Într-o linie tipică de producție a grinzilor H, banda este mai întâi lipită pe o flanșă, apoi se adaugă a doua flanșă. Dacă banda nu este perfect perpendiculară sau dacă flanșele nu sunt paralele după lipire, procesul SAW ulterior va avea probleme cu lungimea arcului inconsecventă și penetrarea variabilă. Cu cât fasciculul este mai mare, cu atât jigging-ul inițial al montajului este mai critic și sarcina pe dispozitivele de autoaliniere este mai mare.
O decolare structurală din oțel nu poate fi finalizată prin alegerea unei forme care pur și simplu îndeplinește o cerință minimă de modul de secțiune pe hârtie. Capacitatea producătorului modelează intervalul de dimensiuni viabil din punct de vedere economic la fel de mult ca și cererea structurală. Se aplică trei filtre practice, în această ordine.
1. Cererea structurală. Grinda trebuie să reziste la momentul încovoietor aplicat, la forfecare și la sarcina axială, ținând cont de deschiderea și starea de contravântuire. Aceasta este responsabilitatea inginerului. Rezultatul este un modul necesar de secțiune elastică, un moment de inerție sau o zonă de secțiune transversală, care restrânge selecția la o mână de profiluri candidate.
2. Constrângeri dimensionale. Înălțimea arhitecturală a tavanului pe grindă, degajările de conectare la fața stâlpului și accesul pentru strângerea șuruburilor sau sudarea pe teren elimină multe profile altfel potrivite. O formă de W adâncă și îngustă poate oferi rezistența potrivită, dar pătrunde în spațiul mecanic al podelei. Aici pot fi preferate grinzile H cu un raport adâncime-lățime mai compact ca secțiuni de stâlp, în ciuda unei greutăți mai mari pe metru.
3. Realitatea fabricației și sudării. Acesta este filtrul adesea trecut cu vederea în etapa bugetară. Dacă grinda selectată cântărește 200 kg/m, magazinul are nevoie de macarale, rotatoare și manipulatoare dimensionate corespunzător. Dacă flanșa are o grosime de 50 mm, magazinul are nevoie de proceduri de sudură certificate pentru grosimea respectivă și capacitate SAW suficientă. Selectarea unei grinzi care depășește capacitatea de manipulare sau de sudare a atelierului obligă la subcontractare costisitoare sau la montarea manuală periculoasă a secțiunilor grele. În construcțiile din oțel, planificarea amănunțită înainte de construcție tehnici de sudare în construcții din oțel poate preveni întârzierile costisitoare înainte de a comanda un singur fascicul.
Sudarea manuală a unui fascicul scurt de lumină este o sarcină bazată pe abilități. Sudarea unei grinzi H de 12 metri lungime și 600 mm adâncime cu îmbinări cu penetrare completă este o sarcină de inginerie care depinde de mașini. Dimensiunea fasciculului dictează ce instrumente de automatizare devin nenegociabile.
Cusăturile longitudinale dintre flanșă-pânză beneficiază de a coloana de sudura si bratul configurație asociată cu un tractor SAW. Coloana asigură reglarea verticală pentru diferite adâncimi ale fasciculului, în timp ce brațul se deplasează orizontal, menținând lanterna centrată peste îmbinare. Încercarea de a suda aceeași cusătură cu un pistol semi-automat de mână are ca rezultat deplasarea arcului, viteza de deplasare inconsecventă și defecte legate de oboseală pe o rulare de 12 metri. Când acest proces este planificat, sisteme automate de sudura si manipulatoare de sudare formează coloana vertebrală a unui program repetabil, documentat de calitate a sudurii.
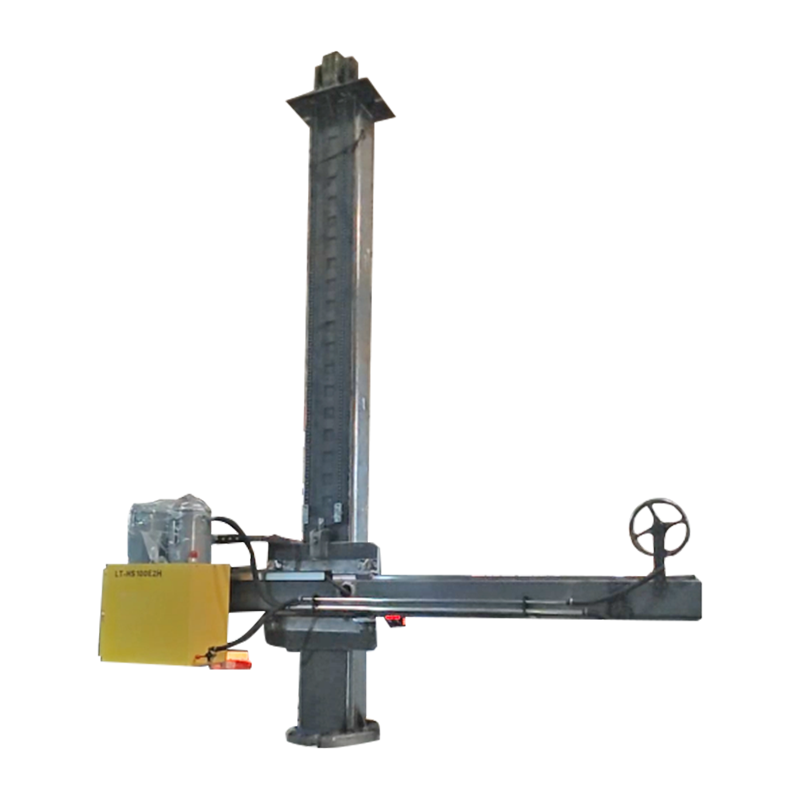 Furnizori de manipulatoare automate de sudură, coloane de sudură și braț Wuxi WeldNice Heavy Industry Technology Co., Ltd este furnizorul Chinei de manipulatoare de sudare pentru sudare și coloană de sudură en-gros și factor de braț... Vizualizare produs →
Rotirea fasciculului între treceri este o altă cerință determinată de dimensiune. Un set de rotatoare de sudare cu auto-aliniere permite rotirea întregului ansamblu de grinzi astfel încât sudorul să poată menține îmbinarea în poziție plată sau orizontală. Cu cât fasciculul este mai greu, cu atât alinierea rolei și cuplul de antrenare sunt mai critice. Rotatoare de sudare cu auto-aliniere pentru rotirea grinzilor și țevilor se ajustează la lățimi variabile ale fasciculului și se mențin presiunea de contact constantă, prevenind alunecarea în timpul sudării.
 Producători de rotatoare de sudare cu auto-aliniere personalizate, companie Wuxi WeldNice Heavy Industry Technology Co., Ltd este producători din China de rotatoare de sudare cu auto-aliniere și o companie de rotatoare cu auto-aliniere, ... Vizualizare produs →
Strategia de producție se modifică odată cu dimensiunea lotului. Un atelier de lucru care prelucrează cinci dimensiuni diferite de grinzi într-o săptămână are nevoie de echipamente flexibile: rame rotatoare reglabile, poziționare cu control variabil al vitezei și brațe modulare de coloană care pot fi reechipate rapid. O linie de producție dedicată cu fascicul H, care rulează mii de metri de profil de aceeași dimensiune, poate justifica adâncimi fixe de scule, sisteme de transport dedicate și stații cu arc scufundat în linie. Greșeala comună este cumpărarea unei linii dedicate pentru lucrul în loturi mixte sau așteptarea manipulării manuale pentru a manipula grinzile peste un anumit tonaj. Pragul în care răsturnarea manuală devine nesigură și ineficientă este de obicei de aproximativ 500 până la 800 kg de greutate a piesei de prelucrat, pe care multe secțiuni H de dimensiuni medii o pot atinge în lungimi de peste 3 metri.
Planificarea specificațiilor echipamentului de sudură concomitent cu selecția finală a dimensiunii grinzii închide o buclă pe care multe programe de proiect o lasă deschisă până când oțelul ajunge în curte. Când dimensiunea fasciculului este cunoscută, atingerea necesară a manipulatorului de sudură, capacitatea rotatorului și ieșirea sursei de putere pot fi specificate cu precizie, mai degrabă decât cu presupuneri. Acesta este momentul în care o formă structurală devine un plan de fabricație.

Mașina rotativă de sudare cu auto-aliniere 20T este utilizată pe scară largă în industrii precum vasele sub presiune, echipamentele chimice, turnur...
See Details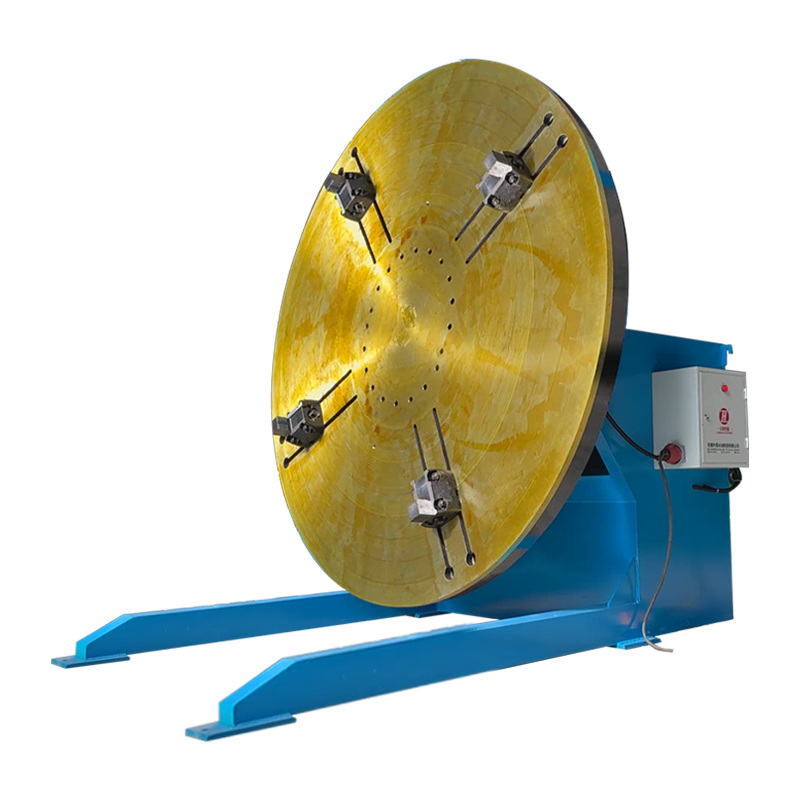
Poziționătorul convențional de sudură 3T cu mandrine verticale suplimentare pentru strung este un dispozitiv pentru poziționarea și rotirea pieselo...
See Details
Acest produs este un rotator de sudură reglabil de 10 t cu anti-derivare, cu o capacitate de încărcare de 10 tone și este potrivit pentru sudarea d...
See Details
Acest rotator de sudare reglabil 20T cu mișcare orbitală electrică și anti-derivare, este un dispozitiv avansat de poziționare special conceput pen...
See Details
30T Adjustable Welding Rotator-Base Extended este un dispozitiv specializat pentru asistarea la sudarea circumferențială a componentelor cilindrice...
See Details
Mașina rotativă de sudare cu auto-aliniere 40T este un dispozitiv de poziționare de sudare de ultimă generație, special conceput pentru piese cilin...
See DetailsDrepturi de autor 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Toate drepturile rezervate Custom Automatic Welding Equipment Manufacturers


sales@weldnicefactory.com