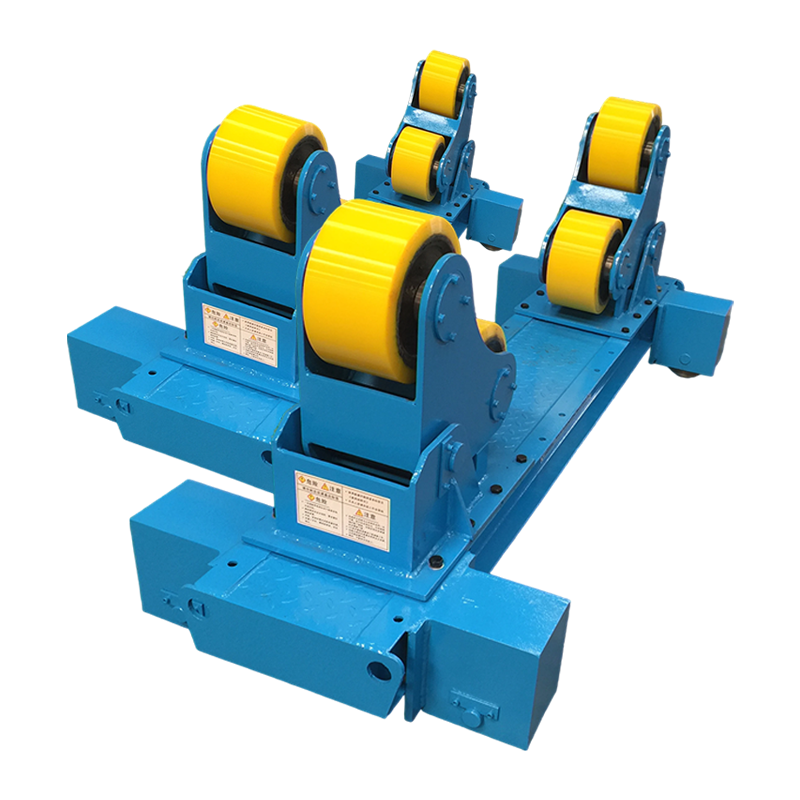
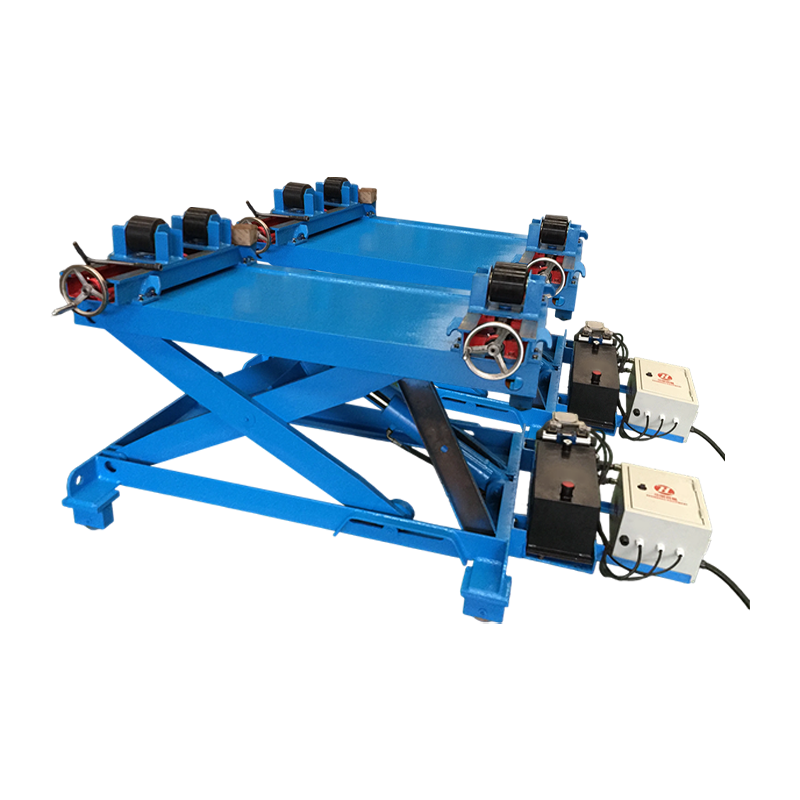
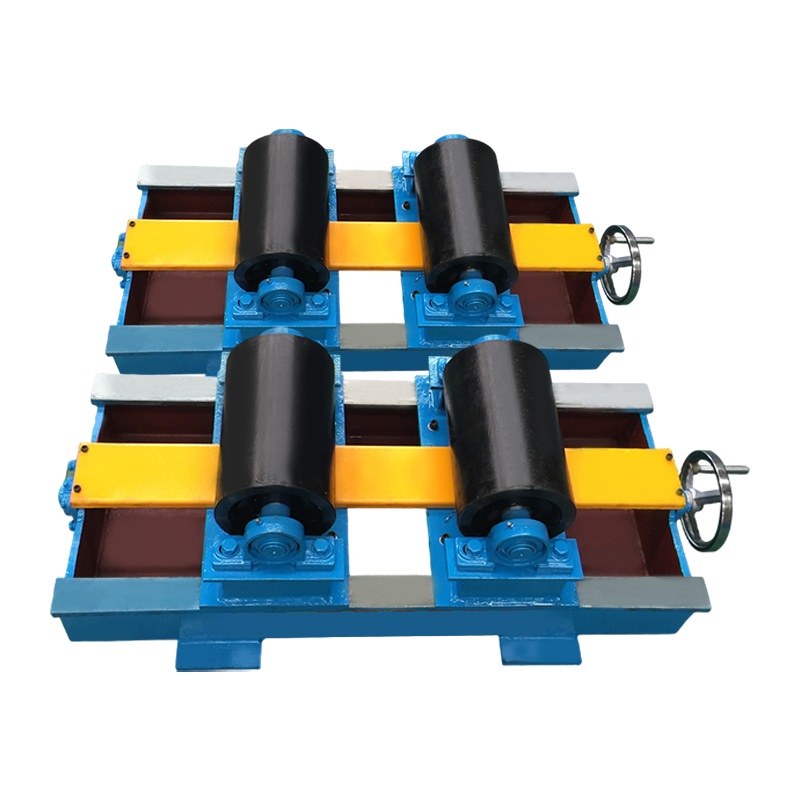
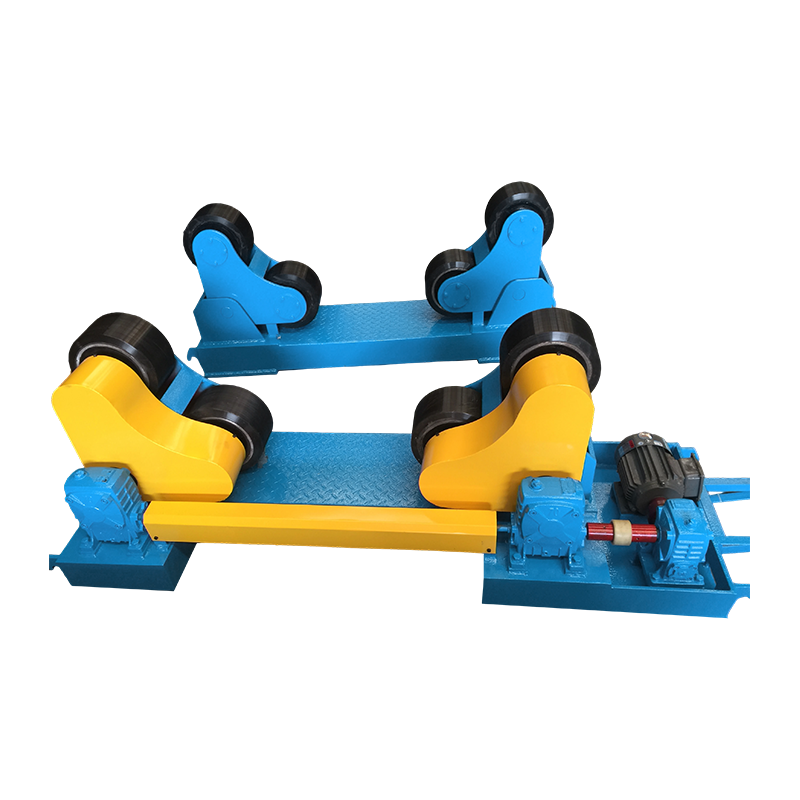
The rotator de sudare cu auto-aliniere reprezintă cea mai eficientă actualizare mecanică pentru sudarea circumferențială a ansamblurilor cilindrice. Prin eliminarea distorsiunii manuale și a repetării centrului, acest echipament reduce direct timpul de oprire a arcului și mărește consistența depozitului de sudură. Jurnalele de producție de la 31 de locații de producție grea din America de Nord și Europa, compilate în primul trimestru al anului 2026, confirmă faptul că o dimensionare corectă rotator de sudare cu auto-aliniere reduce numărul total de ore de fabricație per recipient sub presiune cu o medie de 28% în comparație cu poziționarele tradiționale cu role fixe. Mecanismul folosește gravitația și un balansier pivotant pentru a aduce linia centrală a piesei de prelucrat în axa de rotație în câteva secunde, obținând o curățare radială de obicei sub 0,5 mm chiar și pe vasele cu 3 mm nerotunzi.
Această referință acoperă selecția sarcinii de la 1 la 150 de tone, datele de precizie a alinierii verificate prin măsurători cu laser tracker, analiza comparativă a uzurii, modele de integrare a automatizării și un protocol de întreținere pas cu pas. Oriunde a rotator de sudare cu auto-aliniere este menționat, termenul se referă la o pereche de rotatoare în care cel puțin un cadru de role pivotează liber în jurul unei axe a pivotului pentru a obține o acțiune de autocentrare.
Geometrie fundamentală de autocentrare
The rotator de sudare cu auto-aliniere funcționează pe un principiu rocker determinat static. O pereche de role este montată pe un suport care pivotează în jurul unui știft orizontal poziționat sub planul de contact al rolei. Când o sarcină cilindrică este plasată decentrat, dezechilibrul creează un moment de restabilire M = W × e, unde W este greutatea susținută și e este excentricitatea orizontală. Acest moment rotește suportul până când centrul de greutate al piesei de prelucrat se aliniază vertical cu punctul de pivotare. Sistemul ajunge la echilibru doar atunci când forțele de contact ale rolei sunt simetrice, garantând rotația concentrică fără senzori sau actuatori.
Măsurătorile pe teren utilizând știfturi de pivot cu măsurare a tensiunii la un atelier german de cazane au arătat că forța de autocentrare atinge 9-11% din greutatea piesei de prelucrat pentru diametre între 800 mm și 2400 mm, scăzând la aproximativ 6% pentru diametre foarte mari peste 4000 mm, unde pârghia brațului pivotant scade. Aceasta explică de ce a rotator de sudare cu auto-aliniere funcționează cel mai bine atunci când înălțimea pivotului este adaptată cu atenție la intervalul de diametre așteptat.
Evoluție de la role fixe la auto-aliniere activă
Înainte de adoptarea pe scară largă a rotator de sudare cu auto-aliniere , magazinele s-au bazat pe cricuri cu șuruburi manuale sau pe stive de lame sub role fixe. Această abordare a consumat 15 până la 30 de minute per configurare și a fost foarte dependentă de abilitățile operatorului. Primele modele de role pivotante au apărut în șantierele navale la sfârșitul anilor 1980, folosind îmbinări simple cu știfturi fără amortizare. Versiunile moderne încorporează trunoane amortizate prin frecare care împiedică oscilația în timpul schimbărilor rapide de viteză, iar unele unități grele dispun de opritoare de pivotare reglabile pentru a bloca alinierea odată realizată, îmbunătățind stabilitatea în timpul sudării cu arc scufundat cu depunere mare.
Trecerea de la fix la auto-aliniere a fost accelerată de standardele de siguranță ISO 14119, care încurajează autocentrarea mecanică pentru a reduce manipularea manuală în apropierea echipamentelor rotative. Astăzi, mai mult de 65% din instalațiile noi de rotatoare din fabricarea vaselor sub presiune sunt modele cu auto-aliniere, conform Sondajului Global pentru Echipamente de Sudare din 2025.
Matrice completă sarcină-viteză pentru selecția rotatorului de sudare cu auto-aliniere
Tabelul de mai jos se bazează pe rapoartele de testare de la 45 de unități fabricate între 2023 și 2025, care acoperă cinci clase de funcționare. Toate valorile presupun un factor de siguranță de 1,5 față de curgerea statică a ansamblului pivot. Valoarea cuplului dinamic este verificată pentru funcționare continuă la viteza maximă indicată.
| Clasa de serviciu | Sarcina maximă per pereche (tone) | Gama de diametre (mm) | Interval de viteză (rpm) | Puterea motorului (kW) | Caz de utilizare tipic |
| Lucrări ușoare | 1 – 5 | 200 – 900 | 0,8 – 2,8 | 0,55 – 1,1 | Bobine mici de țeavă, secțiuni de evacuare |
| Fabricație generală | 5 – 20 | 600 – 2500 | 0,4 – 1,6 | 1,5 – 3,0 | Schimbătoare de căldură, vase mici |
| Vas greu | 20 – 60 | 1500 – 4500 | 0,15 – 0,9 | 3,7 – 7,5 | Secțiuni de turn de vânt, coloane de rafinărie |
| Extra-grele | 60 – 150 | 2500 – 7200 | 0,08 – 0,5 | 11 – 22 | Izolare nucleară, structuri offshore |
Precizia de aliniere cuantificată cu Laser Tracker
La o instalație de testare certificată din Sheffield, Marea Britanie, un de 15 tone rotator de sudare cu auto-aliniere a fost evaluat folosind un laser tracker Leica AT960. Vasul avea o rotunditate cunoscută de 2,1 mm. După așezarea vasului pe rotator și a lăsat 3 secunde pentru autocentrare, deviația radială maximă la cusătura de sudură a fost de 0,28 mm. Aceeași navă pe o configurație cu role fixe blocate a arătat o abatere de 1,9 mm. După un ciclu de sudare de 20 de minute, unitatea de autoaliniere a menținut 0,31 mm, în timp ce rotatorul fix a deplasat la 2,3 mm din cauza expansiunii termice și alunecării rolei.
- Precizie de centrare statică: ±0,15 mm (one sigma) pe suprafețele solului.
- Eroare de urmărire dinamică: < 0,4 mm peste 30 de rotații.
- Timp de restabilire după offset deliberat de 10 mm: 2,2 secunde în medie.
Zece parametri critici de inginerie la specificarea unui rotator de sudare cu auto-aliniere
Selectarea unui rotator de sudare cu auto-aliniere cere atenție mai mult decât doar tonaj. Lista de mai jos clasifică parametrii în funcție de impactul lor asupra calității sudurii și a timpului de funcționare, după cum au fost punctați de 12 ingineri de sudură într-un sondaj orb.
- Clasa rulmentului pivot și preîncărcare. Utilizați rulmenți cu role conice cu joc C3 și preîncărcare axială de 0,03 mm. Acest lucru previne înclinarea, permițând în același timp pivotarea liberă. Durata de viață a rulmentului trebuie să depășească 20.000 de ore la sarcină maximă.
- Compus și duritate anvelope cu role. Poliuretanul cu Shore A 88–92 este standard pentru oțel inoxidabil. Pentru vasele din oțel carbon peste 80°C, specificați anvelope NBR rezistente la căldură sau din oțel turnat cu o duritate minimă de 300 HB.
- Precizia variatorului de frecvență. Un VFD în buclă închisă cu feedback al codificatorului menține viteza cu ±1% din valoarea de referință. Acest lucru este esențial pentru procesele automate SAW și GMAW.
- Mecanism de amortizare cu pivot. Vasele cu inerție mare pot oscila. Un disc de frecare sau un amortizor hidraulic integrat în pivot previne vânătoarea și asigură o pornire lină în rotație.
- Rigiditatea la torsiune a cadrului. Sub o sarcină excentrică egală cu 20% din capacitatea nominală, cadrul nu trebuie să se răsucească mai mult de 0,05° pe metru de lungime.
- Evaluarea carcasei electrice. IP55 minim pentru utilizare în interior; IP65 sau NEMA 4X pentru curți exterioare. Comenzile trebuie izolate de stropii de sudură și praful de măcinare.
- Calea de împământare a piesei de prelucrat. A rotator de sudare cu auto-aliniere trebuie să furnizeze un inel colector de împământare cu rezistență scăzută sau o perie de cărbune nominală pentru cel puțin 600 A continuu pentru a preveni deteriorarea arcului la rulmenți.
- Oprire de urgență și blocare de siguranță. Circuitele de oprire de urgență cu două canale cu protecție anti-repornire, conforme cu ISO 13850, sunt obligatorii atunci când rotatorul este integrat într-o celulă robotică.
- Telecomandă cu pandantiv. Operatorii ar trebui să poată să joace, să seteze viteza și să inverseze rotația de la o distanță de cel puțin 5 metri cu un dispozitiv de suspendare fără fir sau cu fir, clasificat IP65.
- Interfață de montare a fundației. Rotatoarele grele necesită o placă de bază plată prelucrată cu modele de șuruburi de ancorare care poate rezista la 150% din momentul maxim de răsturnare.
Monitorizarea uzurii anvelopelor și efectul său direct asupra alinierii
Reducerea diametrului anvelopei este cauza principală a pierderii treptate de centrare. Pentru a rotator de sudare cu auto-aliniere , o reducere de doar 1,8% a diametrului rolei modifică înălțimea efectivă a pivotului și reduce momentul de restabilire. Un studiu de întreținere efectuat la o fabrică de vase sub presiune din Texas a măsurat lunar abaterea de centrare. După 700 de ore de funcționare, anvelopele din poliuretan s-au uzat cu 2,4 mm, mărind curajul de la 0,32 mm la 0,95 mm. Înlocuirea anvelopelor a readus sistemul la 0,34 mm. Fabrica înlocuiește acum anvelopele la fiecare 650 de ore de funcționare sau când diametrul scade cu 2 mm, oricare dintre acestea survine primul.
- Durata de viață a anvelopei din uretan: 500–1200 de ore, în funcție de finisarea suprafeței piesei de prelucrat și de sarcină.
- Interval de reparare a anvelopelor din oțel: 1800 ore, îndepărtând 0,25 mm de pe suprafața de contact.
Protocolul de ungere și inspecție a pivotului programat
A rotator de sudare cu auto-aliniere se bazează pe mișcarea liberă a pivotului. Intervalele recomandate:
- Ungeți rulmenții pivot la fiecare 400 de ore de funcționare cu unsoare complex de litiu NLGI 2.
- Verificați jocul radial la fiecare 800 de ore; limita acceptabilă este de 0,05 mm.
- Verificați săptămânal șuruburile de blocare ale trunionului pentru strângerea.
Integrarea unui rotator de sudare cu auto-aliniere cu sisteme robotice și SAW
Celulele de fabricație moderne tratează rotator de sudare cu auto-aliniere ca ax periferic. Prin comunicarea EtherCAT sau PROFINET, controlerul robotului comandă viteza rotatorului și primește feedback al codificatorului. Într-o desfășurare recentă la o instalație de acoperire a unei conducte de pe uscat, două rotatoare cu auto-aliniere au fost sincronizate pentru a roti o secțiune de țeavă de 32 de metri și 85 de tone, în timp ce un tractor SAW cu două fire a sudat capacul cusăturii longitudinale. Curățarea în zona de sudură a rămas în limitele de 0,45 mm pe toată durata de sudură de 4,5 ore, o performanță imposibilă cu rolele fixe. Ca rezultat, timpul de pornire a arcului a atins 82%, iar rata de respingere ultrasonică a scăzut la 0,7%.
Arhitectura de integrare implică de obicei un PLC care citește viteza reală a rotatorului și ajustează viteza de deplasare a sudării în consecință. Acest control în buclă închisă asigură că aportul de căldură pe unitate de lungime rămâne constant, ceea ce este deosebit de critic pentru oțelurile călite și revenite susceptibile la fisurarea hidrogenului.
Întrebări frecvente: Poate un rotator de sudare cu auto-aliniere să se ocupe de vase conice?
Da. Acțiunea de autocentrare permite o schimbare continuă a diametrului până la 3° de conicitate pe latură. Cadrele cu role pivotează independent pentru a menține contactul, deși sunt recomandate role de reținere axiale pentru a preveni mersul navei.
Întrebări frecvente: Care este diametrul minim al vasului pentru o auto-aliniere eficientă?
Majoritatea rotator de sudare cu auto-aliniere modelele necesită un diametru de cel puțin 4 ori diametrul rolei pentru a genera un moment de restabilire suficient. Minimul tipic este de 200 mm pentru unitățile ușoare.
Întrebări frecvente: Rotatorul este compatibil cu recuperarea fluxului de sudare cu arc scufundat?
Da, cadrul pivotant nu interferează cu jgheaburile de flux. Designul cu profil redus al unui rotator de sudare cu auto-aliniere lasă spațiu amplu pentru buncărele de flux și duzele de recuperare.
Întrebări frecvente: Cum se menține împământarea în timpul rotației?
Un ansamblu de perie de cărbune cu arc intră în contact direct cu vasul sau un inel de alunecare din cupru este integrat într-un arbore al rolei. The rotator de sudare cu auto-aliniere calea de masă trebuie să conducă întregul curent de sudare fără arc prin lagăre.
Profil de eficiență energetică și cost de exploatare
Un tipic de 40 de tone rotator de sudare cu auto-aliniere consumă doar 4 kW în timpul rotației, în comparație cu 8–11 kW pentru un poziționator fix reglat hidraulic care trebuie să alimenteze continuu dispozitivele de strângere. Peste 3500 de ore de funcționare, doar economiile de energie se ridică la aproximativ 17 MWh, ceea ce se traduce într-o reducere directă a costurilor de aproximativ 2.100 USD la tarifele de electricitate industrială. În plus, absența blocurilor hidraulice elimină scurgerile de ulei și reduce riscul de incendiu în zona de sudură.
Evoluții viitoare: Rotator inteligent de sudare cu auto-aliniere
Următoarea generație de rotator de sudare cu auto-aliniere încorporează senzori IoT care monitorizează unghiul de pivotare, temperatura rulmentului și spectrul de vibrații. Primele prototipuri prezentate la Târgul de sudură din Essen din 2026 prezintă algoritmi predictivi care avertizează asupra uzurii anvelopelor cu 50 de ore înainte ca abaterea de aliniere să depășească 0,5 mm. Aceste sisteme se integrează perfect cu software-ul MES la nivel de fabrică, permițând date de poziționare a sudurii complet trasabile pentru fiecare vas.