Rotator de sudare 15T cu suport suplimentar pentru cuptor
Rotatorul de sudura de 15t cu suport suplimentar pentru cuptor este special conceput pentru fabricarea structurilor mari din otel. Acesta integreaz...
See Details
Cumpărați un sudor MIG dacă sudați tablă subțire în interior și doriți viteză, margele curate și o curbă scurtă de învățare. Cumpărați un aparat de sudură dacă lucrați în aer liber, pe oțel ruginit sau murdar sau aveți nevoie de o mașină care pornește la un generator și supraviețuiește unui șantier. Acesta este răspunsul onest într-o singură linie la întrebarea sudorului MIG vs stick și este valabil pentru majoritatea lucrărilor de fabricație și reparații.
Restul acestui ghid explică de ce diviziunea scade acolo unde se întâmplă: rata de depunere, profilul de penetrare, toleranța la vânt și contaminare, ciclul de funcționare și costul de funcționare. Scopul este să vă permită să potriviți un proces cu îmbinările pe care le sudați efectiv, mai degrabă decât cu o fișă de specificații dintr-un showroom.
MIG este procesul mai rapid și mai curat pe foi subțiri, iar stick-ul este procesul mai dur și mai iertător pentru lucrări groase, murdare sau în aer liber.
MIG (sudura cu arc de metal cu gaz) împinge un fir solid continuu printr-un pistol și protejează arcul cu gaz de protecție. Odată ce viteza de alimentare a sârmei, tensiunea și debitul de gaz sunt setate, mașina alimentează umplutura pentru dvs. Stick (sudura cu arc metalic ecranat) folosește un electrod acoperit cu flux care arde pentru a-și crea propriul scut de gaz, iar zgura care se formează ulterior protejează talonul de răcire.
Acea diferență mecanică unică determină aproape orice altceva: viteza de deplasare, timpul de curățare, toleranța la vânt, grosimea minimă și priceperea pe care fiecare proces o cere persoanei care deține țintul sau pistolul.
| Job sau condiție | O alegere mai bună | Motivul |
|---|---|---|
| Panouri caroserie de 1 până la 3 mm, conducte, apărători | MIG | Aport scăzut de căldură și arc scurt, distorsiuni minime și fără zgură la așchiere |
| Lucrări pe șantier în aer liber în vânt | Stick | Scutul de flux nu poate fi suflat; cutie de ecranare cu gaz |
| Farfurie ruginita, vopsita sau uleioasa | Stick | Arcul arde prin contaminare ușoară care ar provoca porozitatea MIG |
| Fileuri structurale de 6 până la 10 mm în poziție plată | MIG (sau cu miez de flux) | Depunere mult mai mare pe oră în aceeași poziție |
| Rădăcină verticală în sus pe țeavă | Stick | Zgura de înghețare rapidă susține balta pe o față verticală |
| Aluminiu subțire | MIG | Electrozii stick pentru aluminiu sunt impracticabili la grosimi mici |
| Lucrări de reparații cu putere limitată | Stick | Un electrod de 3,2 mm funcționează cu aproximativ 90 până la 130 A de la o sursă modestă |
Folosiți tabelul ca filtru, nu ca un cadru de reguli. Dacă munca dvs. este 80 la sută foaie subțire și 20 la sută reparații pe șantier, un proces câștigă în mod clar spațiul pe bancă; dacă este invers, răspunsul se inversează.
MIG vă oferă un arc continuu, așa că sarcina dvs. principală este menținerea firului la marginea anterioară a bălții.
Viteza de alimentare a firului stabilește curentul și tensiunea stabilește lungimea arcului, în timp ce debitul de gaz se situează de obicei între 12 și 18 litri pe minut. Modul de transfer se schimbă în funcție de curent: transfer în scurtcircuit sub aproximativ 3 mm și amperaj scăzut, globular la mijloc și transfer prin pulverizare la curenți mai mari cu un amestec bogat în argon. Scurtcircuit se potrivește cu tablă subțire și lucrări în afara poziției; pulverizarea depune metalul rapid și pătrunde adânc, dar este în mod normal limitat la poziții plane și orizontale.
Lipiți controlul căldurii mâinilor de operator, deoarece lungimea arcului schimbă direct tensiunea și curentul.
O sursă de energie cu curent constant cu o caracteristică de scădere menține curentul stabil pe măsură ce lungimea arcului variază. Clasa de electrozi contează mai mult decât se așteaptă majoritatea cumpărătorilor: 6013 este ușor de lovit și re-lovit pentru lucrări generale, 6010 și 6011 oferă un arc puternic, de săpat adânc pe oțel murdar, iar 7018 este un electrod cu conținut scăzut de hidrogen care trebuie păstrat uscat într-o tolbă încălzită sau copt conform programului producătorului. Fiecare mărgele de mărgele vă costă, de asemenea, îndepărtarea zgurii, iar timpul de ciobire este o adevărată linie de muncă în orice estimare a costurilor.
MIG câștigă la viteză și finisaj, stick câștigă la toleranța la condiții, iar cei doi sunt mai aproape decât își asumă majoritatea oamenilor în ceea ce privește puterea.
| Factorul | MIG | Stick |
|---|---|---|
| Consumabile | Sârmă solidă sau cu miez de flux pe o bobină | Electrozi acoperiți cu flux, 2,5 până la 5 mm |
| Ecranarea | Butelie de gaz, regulator și debitmetru | Încorporat în acoperirea electrodului |
| Rata de depunere | Aproximativ 2 până la 4 kg pe oră în transfer prin pulverizare | Aproximativ 1 până la 2,5 kg pe oră, limitat de dimensiunea electrodului |
| Grosimea minima practica | Aproximativ 0,8 mm cu grijă | Cu aproximativ 1,5 până la 2 mm înainte ca riscul de ardere să crească |
| Forma de penetrare | Lat și puțin adânc în scurtcircuit; mai adânc în pulverizare | Îngust și adânc, mai ales cu electrozi celulozici |
| Curățare | Îndepărtarea stropilor ușoare, periaj ocazional cu sârmă | Așchii de zgură la fiecare trecere |
| Vânt și vreme | Săraci fără adăpost | Bine, scutul este autogenerat |
| Curba de învățare | Mai scurt; mașina alimentează umplutură pentru dvs | Mai lung; lungimea arcului și unghiul de deplasare sunt abilități manuale |
| Poziții | Puternic plat și orizontal, lucrabil vertical în jos pe foaie subțire | Puternic în toate pozițiile, inclusiv vertical în sus și deasupra capului |
| Eficiența umplerii | Aproximativ 95 la sută din sârmă devine metal de sudură | Aproximativ 60 până la 70 la sută după pierderea ciotului și stropire |
| Cost suplimentar de funcționare | Ecranarea gas and regulator rental | Munca de îndepărtare a cioțurilor de electrozi și a zgurii |
MIG se plătește mai întâi în orice magazin care sudează material subțire în volum.
Stick rămâne implicit la fața locului, deoarece tolerează tot ce nu face un atelier: vântul, murdăria, umezeala și neglijența.
MIG pătrunde în mod adecvat, dar adâncimea depinde mai degrabă de modul de transfer decât de numele procesului.
MIG de scurtcircuit este un proces rece prin natura sa: firul atinge balta, se prinde si depune metal cu o adancime de topire limitata, motiv pentru care lipsa de topire este defectul clasic MIG pe placa peste 6 mm. Transferul prin pulverizare schimbă imaginea deoarece arcul este stabil și curentul suficient de mare pentru a fuziona corect pereții laterali, dar este în mare parte o tehnică plată și orizontală. Electrozii stick, în special cei celulozici, concentrează curentul într-un arc îngust care sapă un profil de penetrare în formă de deget chiar și pe oțel murdar.
Pentru lucrul vertical în sus, lipiți cu un electrod de înghețare rapidă vă permite să țineți o băltoacă mică și să urcați constant. MIG poate suda și vertical în sus, folosind o viteză mai mică de avans a sârmei, o țesătură ușoară și o pauză la degetele de la picioare, dar marja de eroare este mai subțire. Deasupra capului, stick-ul este, în general, opțiunea mai controlabilă, deoarece lungimea arcului se ajustează instantaneu, în timp ce un pistol MIG nu vă oferă un astfel de feedback.
Indiferent de proces pe care îl alegeți, procedura calificată guvernează: asupra presiunii și lucrărilor structurale, specificațiile procedurii de sudare și calificarea operatorului decid acceptarea, nu eticheta procesului de pe mașină.
Ciclul de funcționare este numărul care decide dacă o mașină se potrivește cu rata de producție și este de obicei cotată la un amperaj măgulitor.
Un set MIG compact obișnuit evaluat la 200 A la un ciclu de lucru de 60 la sută poate suda șase minute din zece la acel curent, mai puțin la setări mai mari sau într-un atelier fierbinte. Seturile mici de invertor indică adesea o sarcină de 100% la 100 până la 130 A, care acoperă electrozii de 3,2 mm continuu. Verificați valoarea nominală la amperajul pe care îl veți utiliza efectiv și verificați sursa de alimentare: mașinile monofazate de 230 V se potrivesc unui magazin mic, în timp ce unitățile trifazate de 400 V țin mai bine tensiunea în condiții de sarcină susținută.
Pe rezervoare, bobine de țevi, arbori și vase, un rotator sau poziționator care transformă articulația în poziție plată oferă de obicei un câștig mai mare decât procesele de comutare.
Poziția plată vă permite să rulați un curent mai mare fără ca balta să fugă, ceea ce crește rata de depunere și îmbunătățește profilul talonului fie cu MIG, fie cu stick. Pentru lucrul cilindric, un rotator motorizat cu control anti-derivare menține viteza de rotație constantă și oprește piesa de prelucrat care se deplasează de-a lungul rolelor, astfel încât sudura să rămână la un unghi constant.
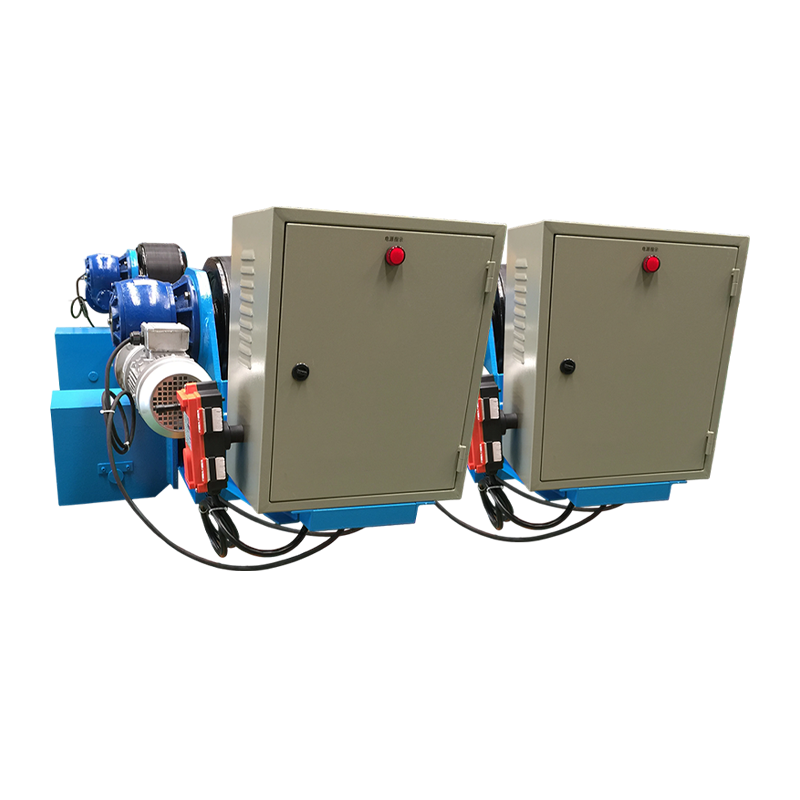 Rotator de sudare reglabil 10T cu control anti-derivare Acest rotator reglabil de 10 tone folosește senzorul și corecția anti-derivare PLC pentru a menține rotația stabilă în timpul sudării circumferențiale și longitudinale a pieselor de prelucrat cilindrice. Vizualizare produs →
Un poziționator convențional servește aceluiași scop pentru piesele fabricate care necesită înclinare și rotație mai degrabă decât rotire continuă, iar pentru secțiunile de vas grele, un rotator de montare se ocupă atât de aliniere, cât și de rotație înainte de așezarea primei treceri.
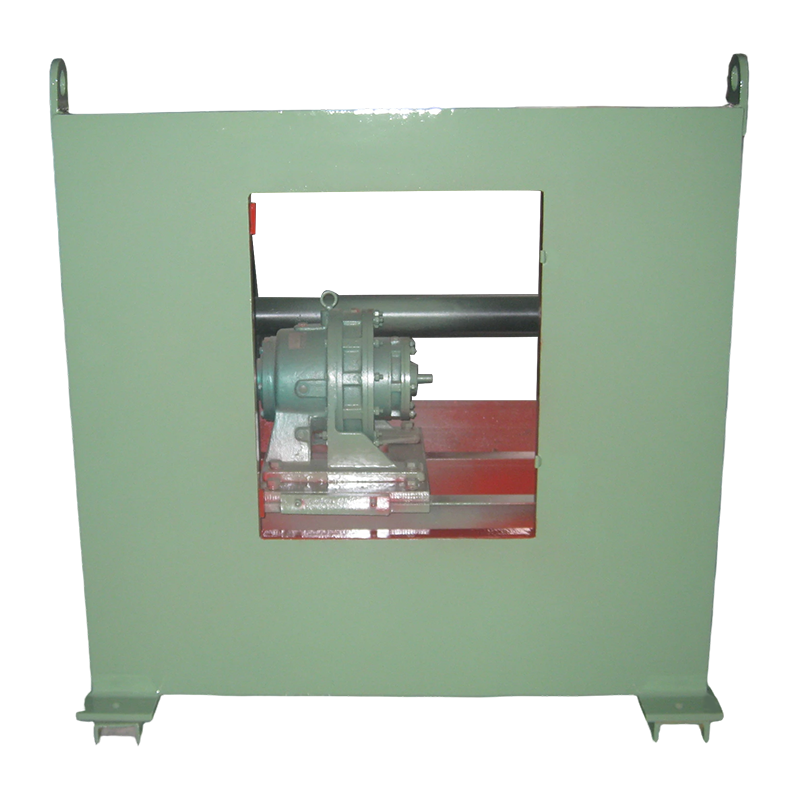 Poziționator convențional de sudură 3T pentru piese fabricate Acest poziționator de 3 tone înclină și rotește piesele de prelucrat până la 3000 kg pentru a menține cusăturile în poziție plată, cu rotație cu frecvență variabilă și telecomandă sau picior. Vizualizare produs →
Dimensionarea urmează greutatea piesei de prelucrat cu o marjă sănătoasă, iar alegerea între modelele de auto-aliniere, reglabile și adaptate se reduce la variația de diametru la care vă așteptați. Plin gama rotatoare de sudare acoperă sarcini de clasă de la 1 t până la 1000 t, iar efectul practic asupra fabricării rezervoarelor și conductelor este acoperit în această privire la modul în care rotatoarele schimbă producția de rezervoare și conducte .
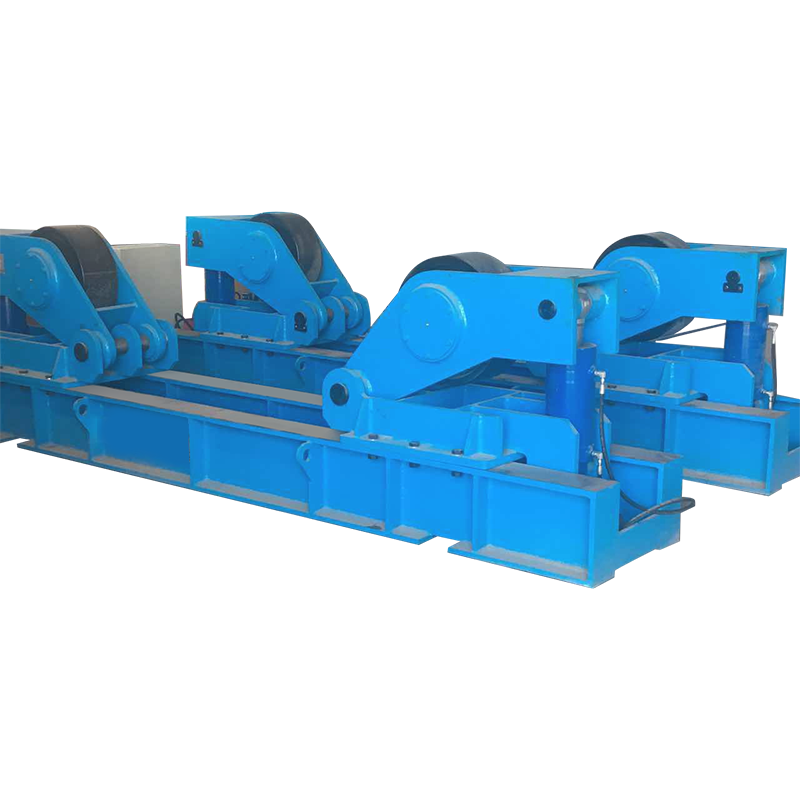 Rotator de sudare montat 120T pentru piese de prelucrat cilindrice mari Acest rotator master-slave de 120 de tone suportă asamblarea și sudarea cilindrilor mari, cu distanță reglabilă între role și antrenare cu viteză variabilă pentru turnuri eoliene și recipiente sub presiune. Vizualizare produs →
Un audit scurt și onest al propriei lucrări întrece orice recomandare generică.
Niciun proces nu este în mod inerent mai puternic; o procedură calificată pentru oricare poate depăși rezistența metalului de bază. Stick este mai tolerant la contaminare și oferă o pătrundere mai profundă pe oțel gros și murdar, în timp ce un microcircuit MIG pe placă este locul unde apare de obicei lipsa de fuziune.
Doar mașini multiproces cu un mod stick dedicat și caracteristica de ieșire corectă. Un set standard numai pentru MIG are o sursă de tensiune constantă care nu este potrivită pentru electrozii stick.
MIG este mai ușor pentru majoritatea începătorilor, deoarece mașina alimentează umplutură și arcul rămâne aprins. Stick necesită un control independent al lungimii arcului, al unghiului de deplasare și al vitezei, așa că așteptați-vă la câteva săptămâni de antrenament înainte ca margelele să fie consistente.
Ambele lucrează peste 10 mm, dar traseul practic diferă. Stick folosește electrozi mari și treceri multiple cu îndepărtarea zgurii între ei; MIG în transferul prin pulverizare sau depuneri de sârmă cu miez de flux mai rapid, cu mai puține opriri.
Sârma solidă necesită gaz, de obicei un amestec de argon și CO2, sau CO2 drept pentru o penetrare mai adâncă în oțel carbon. Sârma cu miez de flux autoprotejat rulează fără sticlă și tolerează vântul, ceea ce îl face alternativa practică în aer liber la lipire.
Costul de funcționare depinde de amestecul dvs. de forță de muncă, gaz și umplere. Sârma solidă transformă aproximativ 95 la sută din greutatea sa în metal de sudură, față de aproximativ 60 până la 70 la sută pentru stick, dar gazul, închirierea regulatorului și manipularea sticlelor contribuie la acest avantaj în cazul lucrărilor cu volum redus.
Alegeți procesul care se potrivește cu îmbinările pe care le sudați cel mai des, apoi cheltuiți bugetul rămas pe echipamente de poziționare care păstrează acele îmbinări plane și repetabile. Un set MIG modest pe o piesă de prelucrat rotativă va produce mai mult decât o mașină mai mare care luptă cu gravitația, iar un set de băț cu un poziționator bun va face același lucru pentru lucrul cu nave grele. Decideți cu grosimea, locația și ciclul de lucru în fața dvs., iar argumentul MIG versus stick se rezolvă de obicei în câteva minute.

Rotatorul de sudura de 15t cu suport suplimentar pentru cuptor este special conceput pentru fabricarea structurilor mari din otel. Acesta integreaz...
See Details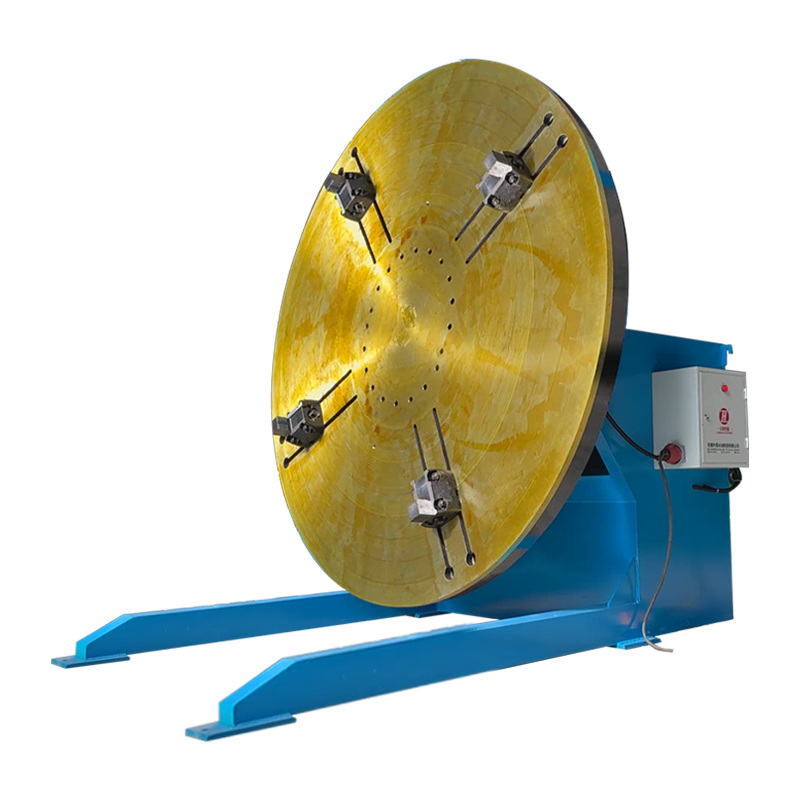
Poziționătorul convențional de sudură 3T cu mandrine verticale suplimentare pentru strung este un dispozitiv pentru poziționarea și rotirea pieselo...
See Details
Acest rotator de sudare reglabil de 40T cu mișcare orbitală manuală și role suplimentare pentru caneluri este un echipament de proces special conce...
See Details
Mașina rotativă de sudare cu auto-aliniere 20T este utilizată pe scară largă în industrii precum vasele sub presiune, echipamentele chimice, turnur...
See Details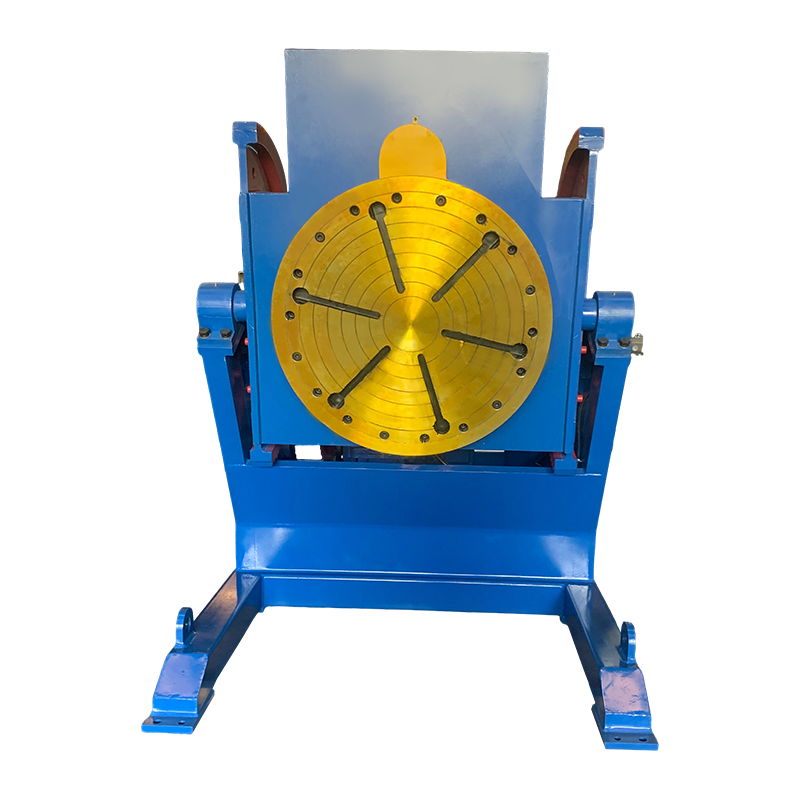
Poziționerul convențional de sudură 10T este evaluat pentru a transporta 10 tone și este construit pentru sudarea pieselor de prelucrat mici până l...
See Details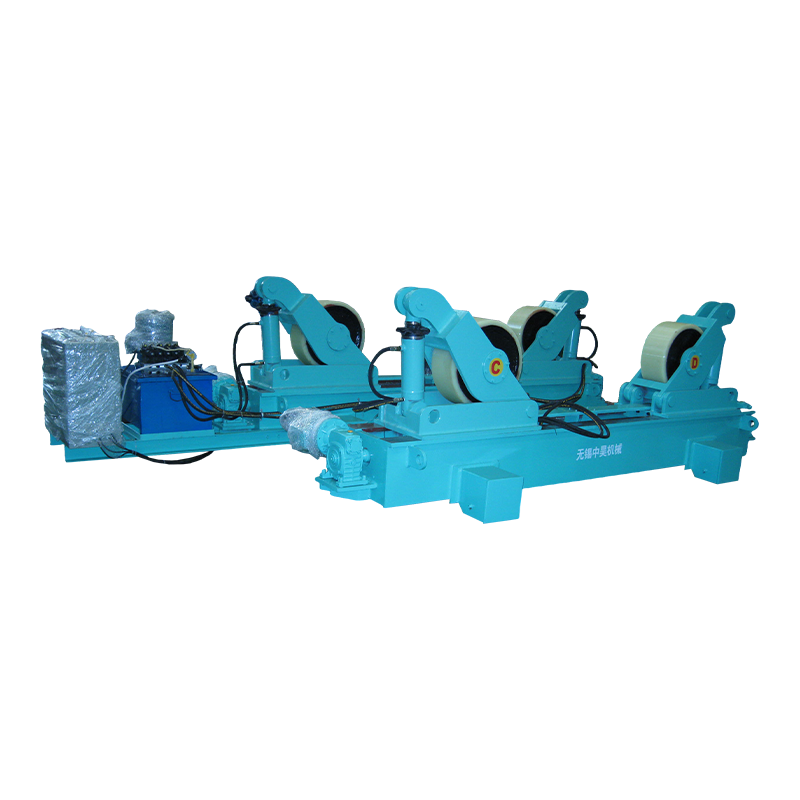
Rotatorul de sudură 80t fit up cu mișcare orbitală manuală este un echipament special pentru sudarea pieselor medii și grele. Poate transporta 80 d...
See DetailsDrepturi de autor 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Toate drepturile rezervate Custom Automatic Welding Equipment Manufacturers


sales@weldnicefactory.com