Când un cumpărător evaluează echipamentul de sudură, prima întrebare este rareori despre ciclul de funcționare sau amperaj. Este vorba despre ce proces se potrivește piesei de prelucrat. Iată concluzia de la început: MIG este procesul mai rapid, mai ușor și mai ieftin pentru secțiunile de oțel mai groase; TIG este procesul precis, de înaltă calitate, pentru lucrări subțiri sau critice din punct de vedere estetic. Motivul structural este simplu. MIG alimentează continuu un electrod de sârmă consumabil prin pistol, astfel încât firul este atât electrod, cât și umplutură. TIG folosește un electrod de tungsten neconsumabil, iar operatorul alimentează tija de umplere cu mâna.
Diferența dintre sudarea MIG și TIG merge dincolo de electrod. Acesta conduce rata de depunere, controlul căldurii, abilitățile operatorului, costul pe metru și defectele la care vă puteți aștepta. MIG este un proces de producție; TIG este un proces manual. Magazinele care înțeleg distincția evită să cumpere mașina greșită, să citeze procedura greșită sau să respingă piesele sudate cu metoda corectă.
Ce este sudarea MIG?
Sudarea MIG, sudarea formal cu arc metalic cu gaz (GMAW), este un proces semi-automat în care un electrod de sârmă bobină este condus prin pistolul de sudură la o viteză prestabilită. Sârma este atât electrodul, cât și metalul de umplere: arcul topește firul în îmbinare, iar gazul de protecție din duză protejează bazinul topit de oxigenul și azotul din aer.
Cum funcționează sudarea MIG
- Un alimentator de sârmă împinge electrodul prin căptușeala pistolului și vârful de contact.
- Arcul se formează între sârmă și piesa de prelucrat, topindu-le pe ambele.
- Gazul de protecție, de obicei argon/CO2 pentru oțel, acoperă bazinul de sudură.
- Operatorul ghidează pistolul; mașina controlează viteza firului și lungimea arcului.
Avantajele sudării MIG
- Rate mari de depunere, astfel încât lucrările pe secțiuni groase sunt finalizate rapid.
- Operare prietenoasă pentru începători: o mână ghidează pistolul, mașina se ocupă de avans și lungimea arcului.
- Tolerează mai bine depunerile ușoare de moara și rugina decât TIG.
- Costuri de operare mai mici pentru fabricarea oțelului carbon.
- Alimentarea continuă a sârmei permite suduri lungi, neîntrerupte.
Dezavantajele sudării MIG
- Produce stropi; articulațiile cosmetice necesită de obicei șlefuire sau periere.
- Aportul de căldură este mai greu de reglat, astfel încât foaia sub 1,5 mm poate arde cu ușurință.
- Sudarea pozițională este mai dificilă fără o sursă de energie pulsată sau sinergică.
- Acoperirea incorectă a gazului sau setările de sârmă introduc rapid porozitatea.
Ce este sudarea TIG?
Sudarea TIG, sudarea formal cu arc de tungsten cu gaz (GTAW), folosește un electrod de tungsten neconsumabil pentru a susține arcul. Tungstenul nu se topește în articulație. În schimb, sudorul alimentează o tijă de umplere separată în bazinul topit în timp ce controlează căldura cu o pedală.
Cum funcționează sudarea TIG
- Electrodul de wolfram stabilește arcul; nu se consumă.
- Gazul de protecție, de obicei argon pur, curge peste bazinul de sudură.
- Operatorul introduce manual tija de umplere în marginea anterioară a piscinei.
- Controlul pedalei reglează continuu căldura prin sudură.
Avantajele sudării TIG
- Cea mai înaltă calitate a sudurii: mărgele curate, dense, fără stropi, îndeplinesc frecvent standardele de raze X.
- Material de control precis al căldurii și al umpluturii, de la 0,5 mm în sus.
- Sudează aproape toate metalele, inclusiv aluminiu, inoxidabil, titan și cupru.
- Fără flux sau zgură, astfel încât sudurile finite sunt netede și ușor de curățat.
- Permite sudarea autogenă fără umplutură pe îmbinările de margine și colț.
Dezavantajele sudării TIG
- Ratele lente de depunere fac sudarea secțiunilor grele nepractică.
- Curbă abruptă de învățare care necesită operare coordonată cu două mâini și pedală.
- Consumabilele costă mai mult: wolfram, lentile de gaz, cupe și argon de înaltă puritate.
- Nu este economic pentru oțel carbon gros, unde domină viteza și costul pe metru.
Sudarea MIG vs TIG: comparație una lângă alta
Evaluate pe aceleași criterii de magazin, diferențele devin clare.
| Factorul | Sudarea MIG | Sudarea TIG |
|---|---|---|
| Electrod | Electrod de sârmă consumabil | Electrod de tungsten neconsumabil |
| Metal de umplutură | Sârma în sine, alimentată automat | Tija separata, alimentata manual |
| Gaz de protecție | Amestec de argon/CO2 sau CO2 pentru oțel | Argon pur, uneori argon-heliu |
| Controlul căldurii | Set de mașină, ajustare limitată | Reglare continuă a pedalei de picior |
| Grosimea tipică | 1,5 mm până la 25 mm sau mai mult | 0,5 mm până la 6 mm ideal |
| Viteza de deplasare | Înalt | Scăzut spre moderat |
| Nivel de calificare | Antrenament de bază, scurt | Mâini avansate, stabile |
| Aspectul sudurii | Stropi, poate fi nevoie de măcinare | Curat, neted, fara stropi |
| Cost relativ | Coborâți echipamente și consumabile | Înalter gas, torch, and labor cost |
| Cel mai bun pentru | Oțel de structură, cadre, cicluri de producție | Inoxidabil, aluminiu, tabla subtire, rosturi vizibile |
Cum să alegi între sudarea MIG și TIG
Alegeți MIG atunci când îmbinarea este groasă, piesa se repetă, iar viteza crește costul. Alegeți TIG atunci când aspectul, metalurgia sau materialul subțire contează mai mult decât timpul ciclului.
Criterii de selecție
- Grosimea materialului: peste 3 mm, rata de depunere MIG se plătește; sub 3 mm, TIG păstrează metalul de bază.
- Vizibilitatea sudurilor: îmbinările lustruite vizibile favorizează TIG; sudurile structurale vopsite sau ascunse favorizează MIG.
- Volumul de producție: volumul mare favorizează MIG; piese de volum mic, de mare valoare justifică TIG.
- Aluminiu și inox: TIG gestionează controlul oxidului și căldurii pe secțiuni subțiri; MIG pulsat se potrivește cu aluminiu mai gros.
- Abilități operator: MIG se potrivește sudorilor generali; TIG necesită operatori instruiți.
Un filtru de decizie rapidă
- Materialul este mai subțire de 3 mm? Utilizați TIG.
- Este sudura vizibilă și aspect critic? Utilizați TIG.
- Piesa este mare, groasă sau de mare volum? Folosiți MIG.
- Ai nevoie de calitate cu raze X sau cod? Utilizați TIG cu o procedură calificată.
- Reparați aluminiu turnat? Utilizați TIG.
Poziționarea muncii și automatizarea pentru suduri consistente
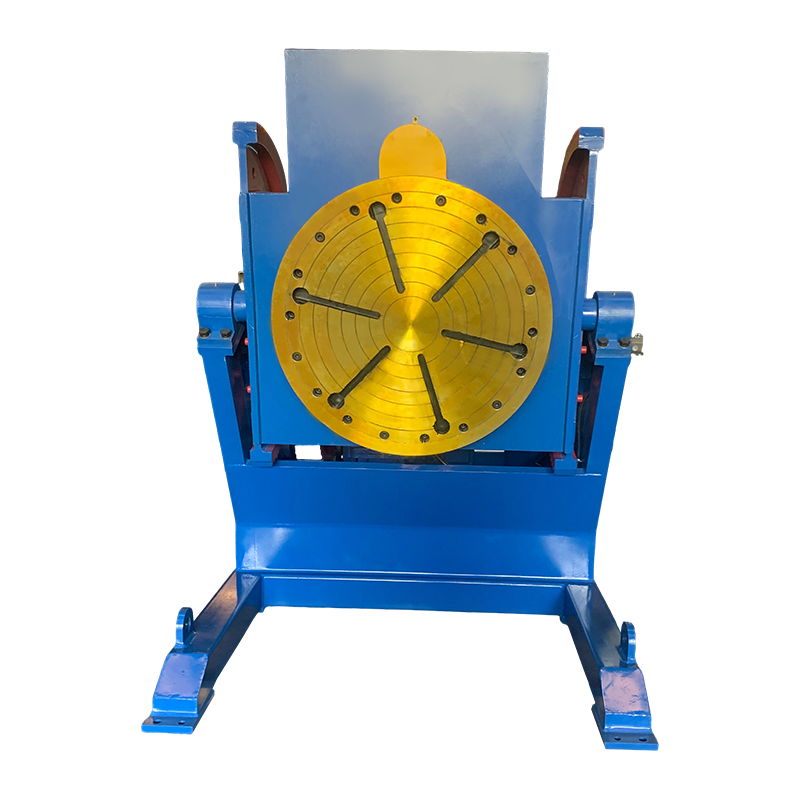
Indiferent de proces pe care îl alegeți, calitatea sudurii se îmbunătățește dramatic atunci când îndepărtați îmbinarea din poziții dificile. Un poziționator de sudură rotește și înclină piesa astfel încât operatorul să poată rula un cordon MIG sau TIG în poziție plată, cea mai productivă și cel mai puțin predispusă la defecte. Acest lucru contează în special pentru TIG, unde umplutura alimentată manual necesită un unghi de lucru stabil.
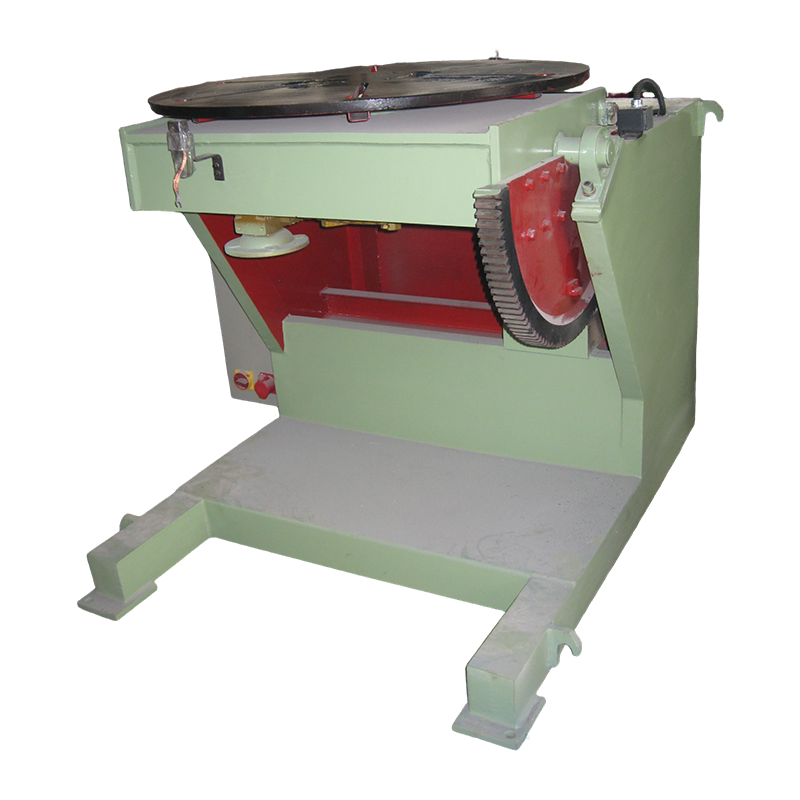 Poziționator convențional de sudură 1T pentru suduri stabile în poziție plană Acest poziționator compact se rotește și înclină piesele de prelucrat până la o tonă, permițând operatorilor să ruleze margele MIG sau TIG în poziție plată. Se potrivește pieselor mici și medii în care unghiul consecvent al pistolului și viteza de deplasare îmbunătățesc calitatea sudurii. Vizualizare produs →
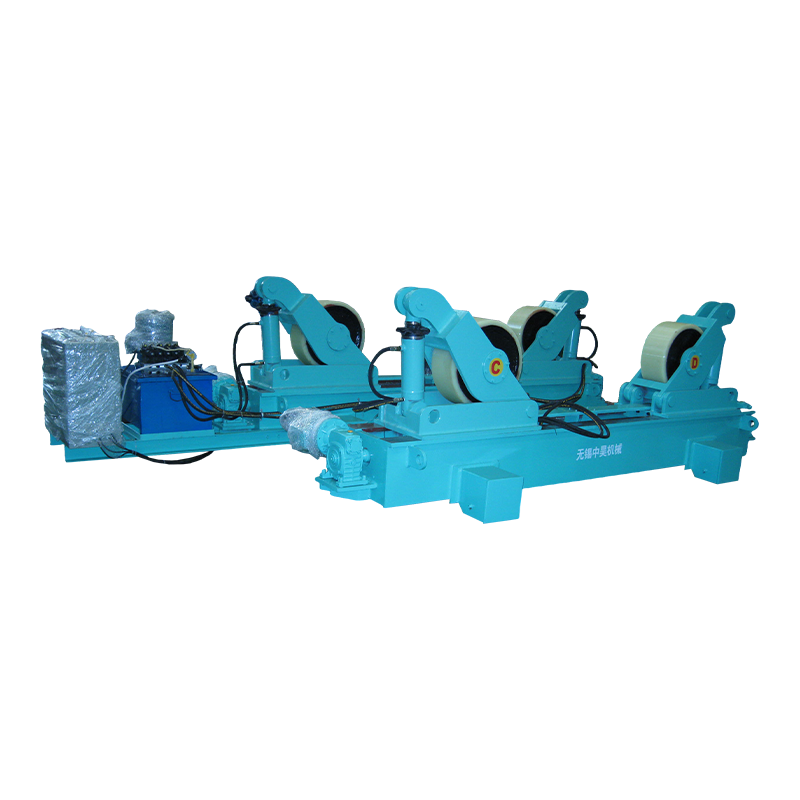
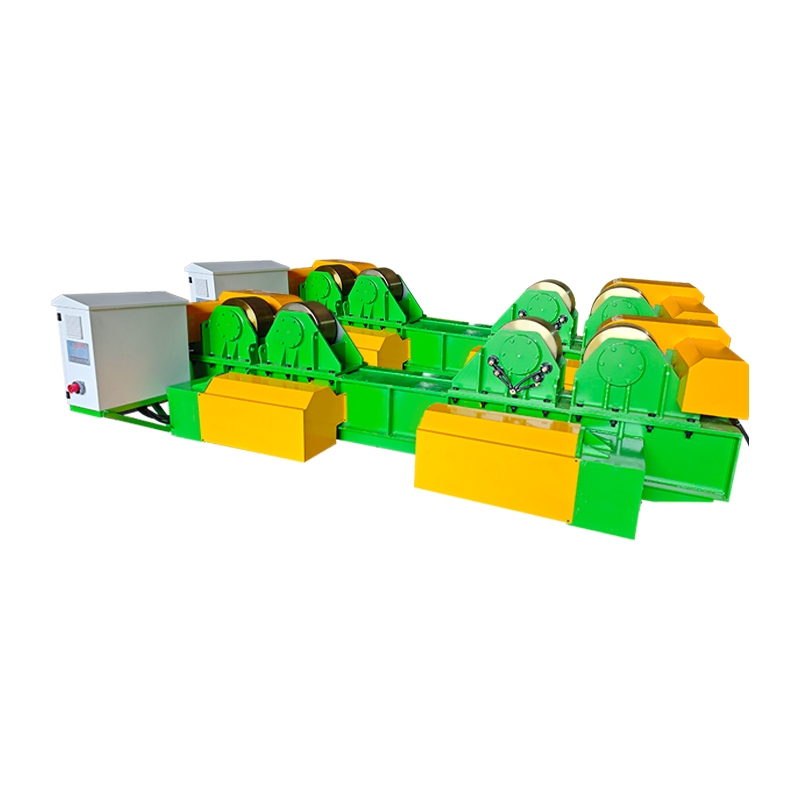
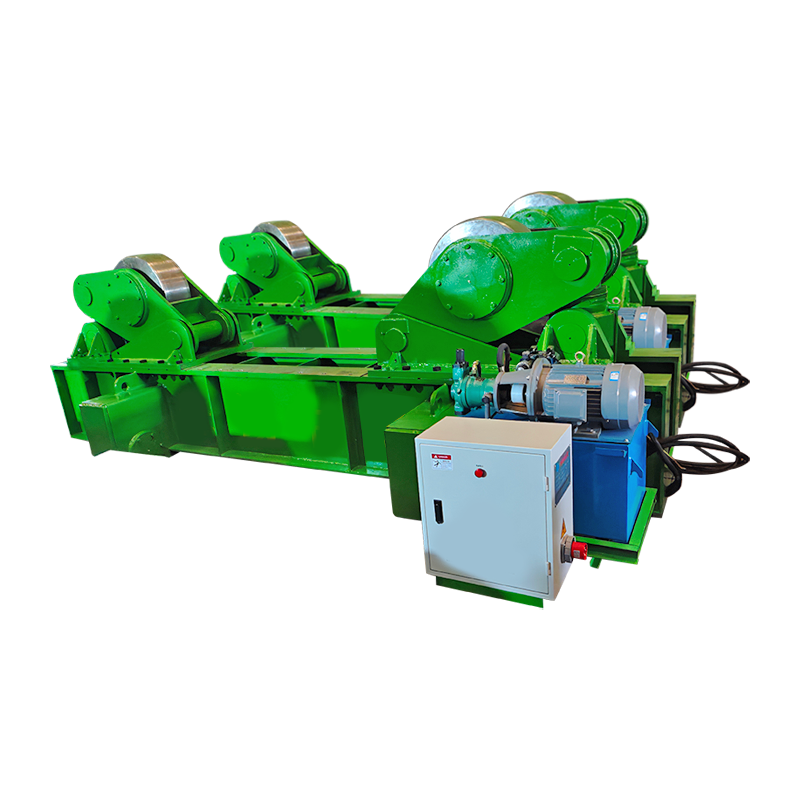
Pentru piesele de prelucrat cilindrice, cum ar fi rezervoarele, țevile, recipientele sub presiune și secțiunile turnului de vânt, rotatoarele de sudură rotesc carcasa în timp ce lanterna rămâne fixă, transformând o cusătură circumferențială lungă într-o sudură continuă în poziție plată. Passajele de umplere MIG și trecerile de rădăcină TIG beneficiază de o viteză constantă de deplasare, iar modelele anti-derivare mențin cusătura aliniată. Acesta este motivul pentru care sudarea rotatoarelor în fabricarea rezervoarelor și țevilor sunt standard pe liniile de fabricație moderne.
 Rotator de sudare reglabil 10T cu anti-derivare pentru cusături cilindrice Acest rotator manipulează piese de prelucrat cilindrice de zece tone, rotind cojile în mod constant în timp ce lanterna rămâne fixă. Sistemul său anti-derivare menține cusăturile circumferențiale lungi aliniate, făcându-l ideal pentru rezervoare, țevi și recipiente sub presiune care au nevoie de suduri continue în poziție plată. Vizualizare produs →
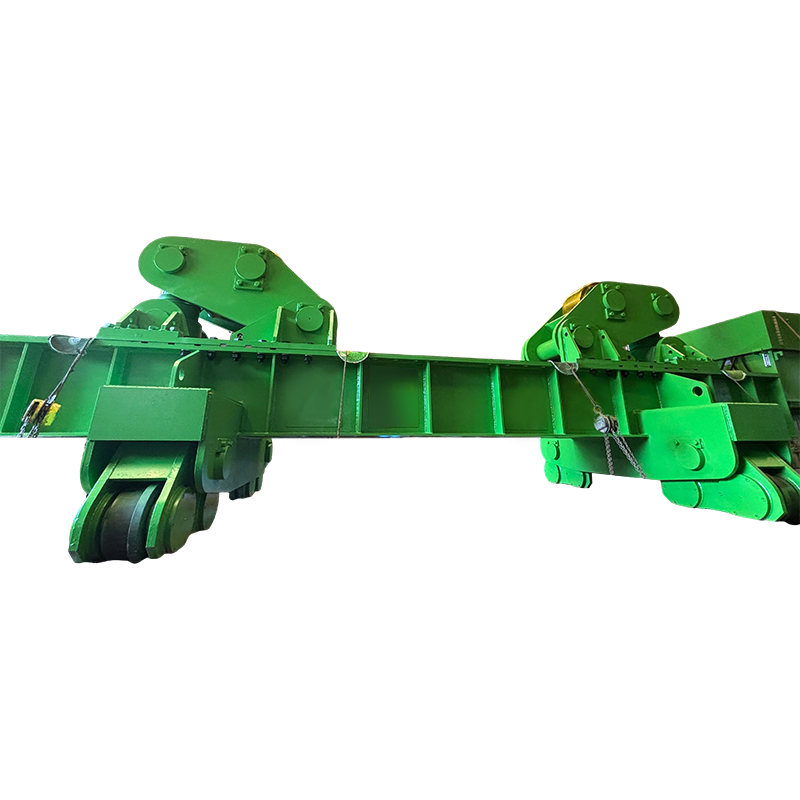
La ansamblurile mari, un braț de coloană transportă lanterna la o înălțime și o rată fixă, eliminând greutatea brațului operatorului din ecuație. Un braț de coloană TIG este configurat pentru alimentare precisă a umpluturii și acoperire cu gaz, ceea ce contează pentru sudurile repetabile pe piese mari. Când intenționați să automatizați oricare dintre procese, echipamentul de poziționare este prima investiție de luat în considerare.
 Coloană și braț TIG pentru poziționarea și automatizarea precisă a pistoletului Această unitate de coloană și braț acceptă sudarea TIG prin reglarea precisă a poziției, cursei și oscilației pistoletului. Ajută la menținerea acoperirii cu argon și a calității repetabile a granulelor pe ansambluri mari, reducând efortul manual și pregătindu-se pentru producția automată. Vizualizare produs →
Dacă specificați o nouă linie de producție, discutați despre plicul piesei de prelucrat cu a producator de echipamente de sudura previne precoce repetarea și accelerează calificarea.
Considerații de cost
În ceea ce privește costul echipamentului, MIG este punctul de intrare mai scăzut: o mașină MIG solidă costă mai puțin decât o mașină TIG echivalentă cu ieșire AC, iar consumabilele de sârmă sunt mai ieftine decât tungstenul și argonul de înaltă puritate. Costul de producție dominant este însă timpul de muncă. O sudură TIG poate dura de trei până la patru ori mai mult decât aceeași îmbinare realizată cu MIG. Când comparați costul pe metru de sudură finită, MIG câștigă pe oțel carbon; TIG câștigă acolo unde MIG ar crea defecte care necesită reluare.
Întrebări frecvente
O singură mașină poate face atât MIG, cât și TIG?
Multe mașini multi-proces oferă MIG și DC TIG, dar schimbarea necesită schimbarea pistoletului, schimbarea gazului și adăugarea unui pistol TIG cu o supapă. AC TIG pentru aluminiu are nevoie de o mașină cu ieșire AC, ceea ce crește costul. Unitățile multi-proces se potrivesc magazinelor mici; liniile de producție favorizează mașinile dedicate.
Este TIG mai puternic decât MIG?
O sudură MIG realizată corect și o sudură TIG realizată corect pot îndeplini ambele aceleași cerințe de rezistență. Diferența este consistența: TIG produce mai puține defecte interne și un control mai bun al zonei afectate de căldură, ceea ce contează pentru lucrul cu cod. Pe oțelul carbon obișnuit, o sudură MIG solidă este la fel de puternică.
Ce este mai ușor pentru un începător?
MIG este mai ușor deoarece mașina controlează avansul firului și lungimea arcului. Un începător poate face o sudură MIG acceptabilă după ore de practică, în timp ce TIG necesită săptămâni de practică consecventă.
De ce este folosit în mod obișnuit TIG pentru aluminiu?
Aluminiul are un strat de oxid care se topește mult deasupra metalului de bază. Curentul alternativ TIG curăță oxidul, oferind în același timp un control precis al căldurii, prevenind arderea pe aluminiul subțire. MIG poate suda aluminiu, dar este mai predispus la porozitate pe secțiunile subțiri.
Cum afectează grosimea materialului alegerea?
Sub aproximativ 3 mm, TIG oferă controlul necesar pentru a evita arderea și distorsiunea. Peste 3 mm, rata de depunere MIG oferă un avantaj clar de productivitate. Mulți producători sudează țevi cu pereți subțiri cu TIG și trec la MIG sau cu miez de flux pentru placa structurală.
Diferența dintre sudarea MIG și TIG nu se referă la care proces este mai bun; este vorba despre potrivirea procesului cu materialul, îmbinarea, volumul de producție și abilitățile disponibile. MIG oferă viteză, simplitate și costuri mai mici pe oțel gros. TIG oferă rezultate cosmetice de precizie, calitate și curate pe metale subțiri sau reactive. Evaluați piesa de prelucrat înainte de a cumpăra o mașină și investiți devreme în echipamente de poziționare; îmbunătățește ambele procese mai mult decât orice altă actualizare a atelierului.