Grinzile H și grinzile I nu sunt interschimbabile. Cel mai simplu mod de a înțelege diferența: o grindă H are flanșe largi, paralele și o bandă groasă, ceea ce o face mai puternică și mai grea; o grindă în I are flanșe mai înguste, conice și o bandă mai subțire, ceea ce o face mai ușoară, mai economică și mai potrivită pentru sarcini simple de îndoire. Dacă comparați grinda H cu grinda I pentru un proiect structural, alegeți H pentru sarcini verticale și stâlpi mari și I pentru deschideri orizontale lungi unde greutatea și costul contează.
Ce este un fascicul H?
O grindă H este un element structural de oțel a cărui secțiune transversală seamănă cu un H majuscule. Flanșele sale sunt largi, plate și paralele, iar panza este de obicei mai groasă decât panza unei grinzi I. Deoarece lățimea flanșei este adesea apropiată de înălțimea secțiunii, grinzile H sunt denumite și grinzi cu flanșe late, stâlpi universali sau forme W.
Grinzile H sunt disponibile în forme montate laminate la cald și sudate. Versiunea sudată permite producătorilor să creeze dimensiuni personalizate și secțiuni hibride, ceea ce este util atunci când un proiect necesită lățime neobișnuită a flanșei sau grosime a benzii. Standardele comune includ ASTM A992 pentru oțel structural, EN 10025 pentru profile europene și JIS G3101 în Japonia. Pentru clădirile înalte, pilonii de poduri și instalațiile industriale, grinzile H sunt adesea alegerea implicită pentru stâlpi și grinzi principale.
Ce este un I Beam?
O grindă I, cunoscută și ca grindă universală sau grindă standard, are o secțiune transversală în formă de I majuscule. Flanșele sunt mai înguste și au o ușoară conicitate pe fața interioară, în timp ce banda este mai subțire și mai înaltă față de lățimea flanșei. Această formă este foarte eficientă pentru a rezista la îndoire atunci când sarcina este aplicată pe bandă.
Grinzile I sunt de obicei laminate la cald ca o singură secțiune, deși există versiuni formate la rece sau fabricate. Sunt mai ușoare decât grinzile H cu înălțime nominală similară, deci costă mai puțin pe metru și sunt mai ușor de manevrat. Aplicațiile tipice includ grinzi pentru podea, pane de acoperiș, cadre ușoare din oțel și grinzi de susținere în mașini. Flanșa conică face ca o grindă în I să fie ușor de identificat dintr-o privire.
Fascicul H vs I Beam: Diferențele cheie dintr-o privire
Dacă aveți nevoie doar de un răspuns rapid, tabelul de mai jos rezumă cele mai importante comparații între grinzile H și grinzile I.
| Caracteristică | H Beam | I Beam |
|---|---|---|
| Forma secțiunii transversale | Litera H | Scrisoarea I |
| Design flanșă | Flanse late, paralele, plate | Flanșe mai înguste cu conic intern |
| Grosimea benzii | Mai gros | Mai subțire |
| Greutate | Mai greu pentru aceeași înălțime | Brichetă |
| Capacitate de încărcare | Capacitate de încărcare axială și de forfecare mai mare | Mai eficient pentru îndoirea simplă |
| Performanță span | Cel mai bun pentru coloane și deschideri scurte | Mai bine pentru intervale orizontale lungi |
| Fabricarea | Laminat la cald sau sudate din plăci | De obicei, laminată la cald dintr-o singură bucată |
| Costul tipic | Mai sus | Mai jos |
| Utilizări comune | Coloane, grinzi de pod, cadre de oțel înalte | Grinzi de pardoseală, rame luminoase, suporturi pentru mașini |
Comparație cu greutatea și capacitatea portantă
Grinzile H sunt în general mai grele și mai puternice decât grinzile I de aceeași calitate a materialului. Flanșele mai largi și banda mai groasă adaugă mai mult material secțiunii, crescând momentul de inerție și reducând solicitarea sub sarcină.
De exemplu, o grindă H cu flanșă lată de 150 mm ar putea cântări aproximativ 22 kg pe metru, în timp ce o grindă I cu înălțime nominală similară ar putea cântări aproximativ 18 kg pe metru. Greutatea suplimentară a grinzii în H se plătește atunci când elementul trebuie să suporte compresie, îndoire sau torsiune într-o coloană sau o grindă puternic încărcată. În schimb, o grindă în I poate susține o deschidere lungă cu o greutate proprie mai mică, ceea ce reduce sarcinile de fundație și costurile de manipulare.
Inginerii compară adesea modulul secțiunii și raza de rotație atunci când proiectează o structură. Valori mai mari înseamnă o rezistență mai mare la îndoire și flambaj. Grinzile H oferă, în general, module de secțiune mai mari în majoritatea orientărilor, dar grinzile I rămân atractive atunci când îndoirea este sarcina dominantă și greutatea este o preocupare.
Producție și disponibilitate
Grinzile H sunt fabricate fie sub formă de flanșe late laminate la cald, fie ca secțiuni montate sudate. Versiunea sudată oferă producătorilor flexibilitatea de a crea dimensiuni personalizate și secțiuni hibride, ceea ce este util atunci când un proiect necesită o lățime neobișnuită a flanșei sau grosimea benzii.
Grinzile I, pe de altă parte, sunt aproape întotdeauna laminate la cald ca o singură secțiune. Forma de flanșă conică este formată direct în laminor. Deoarece materialul curge într-o formă care este eficientă pentru îndoire, grinzile I sunt de obicei mai puțin costisitoare de produs și sunt stocate mai pe scară largă în dimensiuni standard.
În termeni practici, veți găsi o disponibilitate mai bună a grinzilor I în dimensiuni mici și medii, în timp ce grinzile H mari ar putea fi nevoite să fie comandate de la o moară sau fabricate local. Timpul de livrare și cantitatea minimă de comandă pot fi factori importanți în achiziții.
Standarde cheie și toleranțe dimensionale
Grinzile din oțel structural sunt produse conform standardelor internaționale care definesc abaterile admisibile în ceea ce privește masa, adâncimea, lățimea flanșei, grosimea benzii și dreptatea. Două documente utilizate pe scară largă sunt ASTM A6/A6M în America de Nord și EN 10034 pentru secțiunile structurale europene.
De exemplu, ASTM A6 limitează abaterea masei pentru un singur fascicul la aproximativ 2,5% peste sau sub valoarea teoretică. Toleranța la adâncime este de obicei de ±3 mm pentru secțiuni de până la 400 mm adâncime, iar perpendicularitatea flanșei este controlată în câteva grade. EN 10034 are toleranțe comparabile, dar utilizează unități SI și limite de clasă diferite.
Când comparați grinda H cu grinda I pentru achiziție, solicitați întotdeauna un certificat de testare la moara. Acest certificat înregistrează numărul de căldură, compoziția chimică, proprietățile mecanice și dimensiunile măsurate. Este, de asemenea, principala dovadă dacă un test de încărcare sau o inspecție de la terți dezvăluie neconformitate.
Când să folosiți grinzile H vs grinzile I
Decizia între o grindă H și o grindă I ar trebui să se bazeze pe traseul de sarcină, deschiderea, detaliile conexiunii și costul total instalat. Iată cele mai practice reguli generale:
- Alegeți o grindă H pentru stâlpi, grinzi de transfer și orice element care trebuie să reziste la compresiune axială mare sau la sarcini concentrate mari.
- Alegeți o grindă în I pentru grinzile de pardoseală, grinzile de acoperiș și elementele de cadru ușoare până la medii, unde sarcina principală se îndoaie pe bandă.
- Alegeți o grindă H atunci când aveți nevoie de o suprafață de flanșă curată și plană pentru conexiuni simple prin șuruburi sau sudate.
- Alegeți o grindă în I atunci când reducerea greutății și costul materialului sunt mai importante decât rezistența maximă a secțiunii.
Ambele secțiuni pot fi sudate, dar flanșele paralele ale unei grinzi în H facilitează montarea plăcilor de acoperire, a rigidizărilor și a plăcilor de capăt fără lucrări suplimentare de conicitate. În atelierele de fabricare a oțelului, majoritatea liniilor automate de sudare sunt proiectate în jurul geometriilor grinzilor H cu flanșe late.
Considerații de sudare pentru grinzile structurale
Sudarea este locul în care diferența fizică dintre grinzile H și I devine cel mai vizibilă. Flanșele largi și paralele ale unei grinzi în H permit pistoletelor de sudură să se deplaseze de-a lungul liniilor drepte și continue, ceea ce este ideal pentru sudarea cu arc scufundat și procesele automate. O grindă I necesită un control mai atent al unghiului pistolului pe suprafețele flanșelor conice.
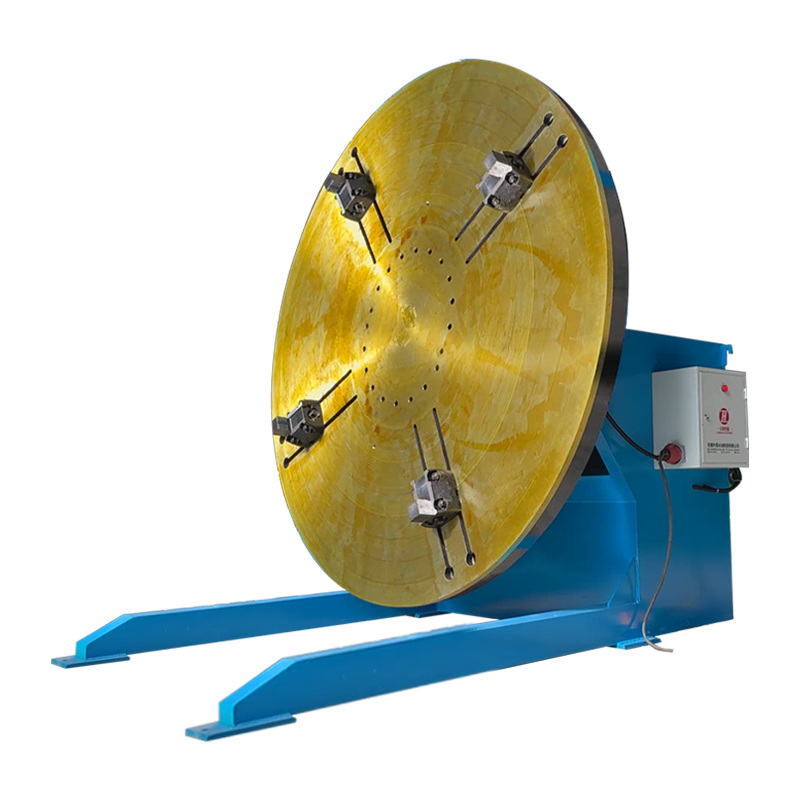
Una dintre cele mai mari provocări la sudarea grinzilor lungi este poziționarea piesei de prelucrat astfel încât fiecare sudură să poată fi realizată în poziție plată sau orizontal-verticală. Un poziționator de sudură cu două coloane de înaltă precizie este folosit în mod obișnuit pentru a roti și înclina fasciculul, permițând sudorului sau robotului de sudură să ajungă pe ambele părți ale benzii fără repoziționare manuală.
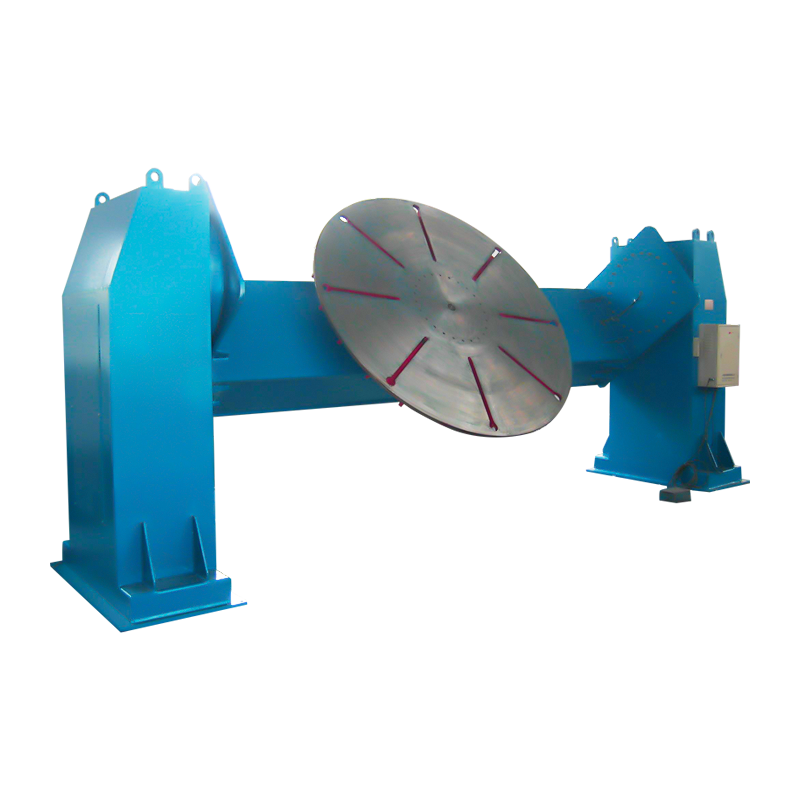 Poziționator de sudare cu două coloane de înaltă precizie pentru grinzi mari Acest poziționator de precizie cu două coloane rotește și înclină grinzile grele pentru sudare plană sau orizontal-verticală, completând setările automate pentru a îmbunătăți accesul la sudare și pentru a reduce repoziționarea manuală. Vizualizare produs →
Pentru cusături foarte lungi care se desfășoară de-a lungul unei grinzi, un manipulator de sudură pe coloană și braț, asociat cu o rolă de rotire sau poziționator, menține capul de sudură stabil și reduce oboseala operatorului. Fabricatorii care adoptă acest tip de sudare automată pentru structuri metalice mari se vede de obicei o calitate mai uniformă a sudurii și o rată mai mică de respingere.
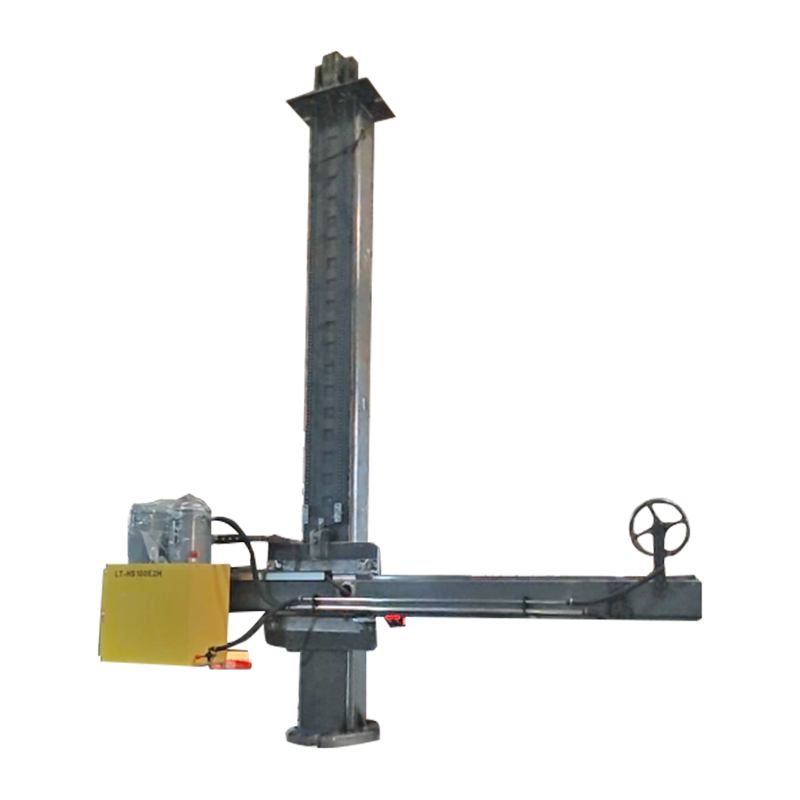 Manipulator personalizat de sudare pe coloană și braț cu mișcare orbitală electrică Acest manipulator personalizat cu coloană și braț asigură o mișcare orbitală stabilă, motorizată pentru cusături lungi, reducând oboseala și îmbunătățind uniformitatea sudurii atunci când este asociat cu poziționare sau rotatoare. Vizualizare produs →
Înainte de sudare, verificați spațiul de montare și unghiul de teșire. Toleranțele dimensionale pentru grinzile structurale sunt de obicei definite de standarde precum ASTM A6 sau EN 10034; dacă flanșa nu este pătrată sau țesătura are o măturare excesivă, vor apărea deformarea sudurii și nepotrivirea îmbinării.
Cum să alegi între H și I Beam
Pentru a face selecția finală, comparați forțele de proiectare cu proprietățile secțiunii la calitatea de oțel necesară. Lucrați cu un inginer pentru a verifica capacitatea axială, capacitatea de îndoire, deformarea și rezistența la flambaj. Decizia este rareori doar despre tipul fasciculului; include costurile de fabricație, transport și instalare.
Iată câteva puncte de achiziție pe care cumpărătorii le ignoră adesea:
- Verificați greutatea și dimensiunile reale din certificatul morii, nu doar numele nominal.
- Întrebați dacă secțiunea este stocată local sau trebuie importată; un termen lung de livrare poate bloca proiectul.
- Luați în considerare timpul de sudare și consumabilele. O grindă H poate avea un cost de material mai mare, dar mai puțină muncă de sudură și montare.
- Pentru proiectele sudate, confirmați că grosimile flanșei și ale benzii se potrivesc cu specificațiile procedurii de sudare pe care intenționați să le utilizați.
Dacă atelierul dvs. de sudură nu este configurat pentru a manipula grinzi lungi și grele, poziționerul sau manipulatorul greșit poate transforma o simplă sudură într-o problemă de siguranță. Discutați cu un furnizor de echipamente de sudură la începutul fazei de proiectare și solicitați un aspect care se potrivește cu cel mai mare element structural pe care vă așteptați să îl sudați.
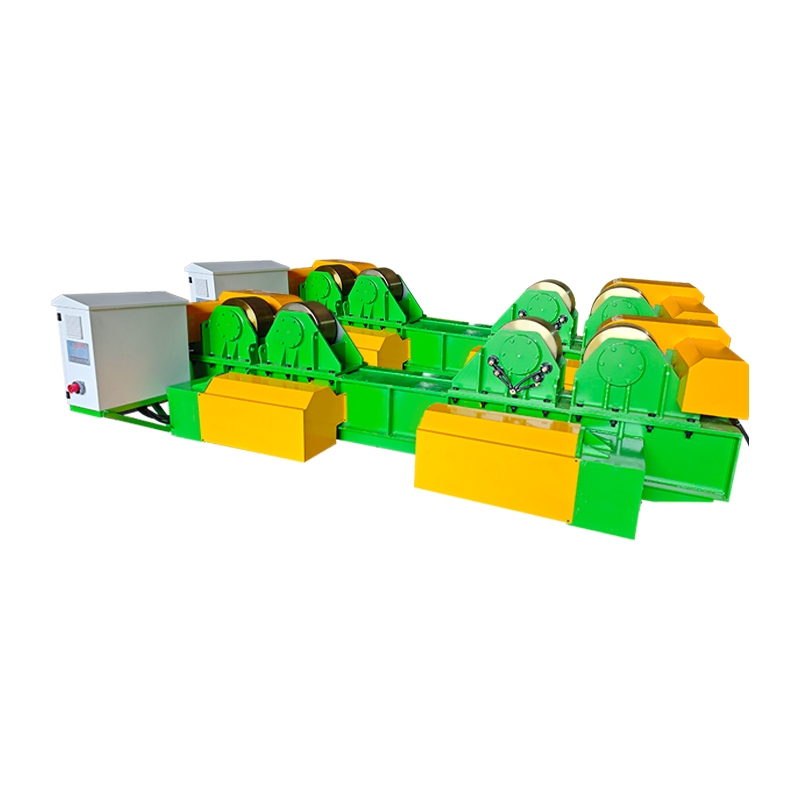
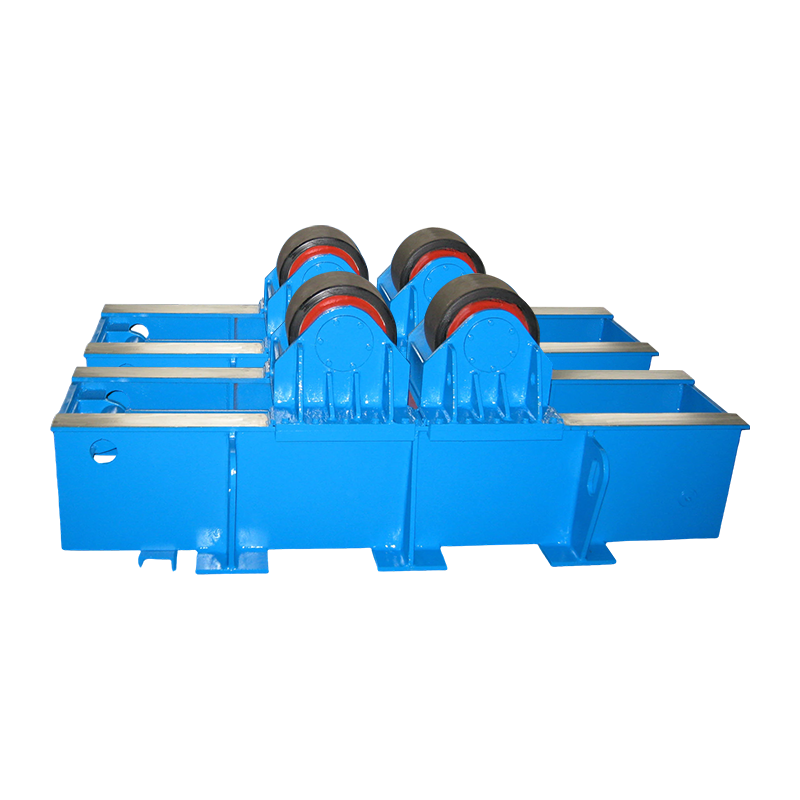
Dacă proiectul dvs. este un cadru de oțel combinat cu vase sub presiune, rezervoare sau secțiuni de conducte, luați în considerare și un rotator de sudare. Un rotator acționat de putere menține piesele cilindrice să se rotească la o viteză controlată, astfel încât sudorul să poată produce suduri circumferențiale uniforme fără a merge în jurul piesei de prelucrat.
 Rotator electric de sudare orbitală de 10 tone cu ridicare Un rotator de 10 tone cu mișcare orbitală motorizată și ridicare electrică menține piesele de prelucrat cilindrice să se rotească la viteză controlată, permițând suduri circumferențiale uniforme fără a deplasa în jurul piesei. Vizualizare produs →
Întrebări frecvente
O grindă I poate fi folosită ca stâlp?
Tehnic da, dar un fascicul I este mai puțin eficient decât un fascicul H sub compresie axială pură. Flanșele înguste și țesătura mai subțire fac mai probabil ca acesta să se îndoaie în jurul axei slabe. Folosiți o grindă I ca stâlp numai pentru structuri ușoare, temporare; în caz contrar, alegeți un fascicul H.
Care este mai puternic, fascicul H sau fascicul I?
În majoritatea comparațiilor, o grindă H este mai puternică deoarece conține mai mult material și are flanșe mai largi, oferindu-i o rezistență mai mare la îndoire și axială. Răspunsul exact depinde de gradul, greutatea pe metru și dimensiunile secțiunii.
Sunt grinzile H mai scumpe decât grinzile I?
De obicei da. Grinzile H folosesc mai mult oțel pe metru, iar dimensiunile mari pot necesita laminare sau fabricare specială. Cu toate acestea, costul total instalat poate fi mai mic dacă designul grinzii în H economisește forță de muncă sau reduce numărul de elemente necesare.
Pot fi sudate grinzile H și grinzile I?
Da. Ambele secțiuni sunt sudate cu proceduri standard din oțel carbon. Cheia este să pregătiți corect îmbinarea, mai ales acolo unde flanșa conică a unei grinzi I întâlnește o flanșă plată a unei grinzi H. Unghiurile de montare și de teșire trebuie să respecte specificațiile procedurii de sudare.
Cum citesc dimensiunea unui fascicul H sau al unui fascicul I?
O denumire tipică, cum ar fi W150×22 sau S150×18,6, listează mai întâi adâncimea nominală și greutatea pe metru secundă. Verificați întotdeauna dimensiunile exacte din manualul producătorului, deoarece valorile nominale pot diferi de dimensiunile reale.
În rezumat, alegeți o grindă H atunci când aveți nevoie de o capacitate mare de încărcare, o flanșă stabilă pentru conexiuni și performanță structurală de rezistență. Alegeți o grindă în I atunci când reducerea greutății, costurile și eficiența îndoirii pe distanțe lungi sunt prioritare. Prin potrivirea secțiunii cu traseul de încărcare și metoda de sudare, veți evita defecțiunile costisitoare și veți menține fabricarea simplă.