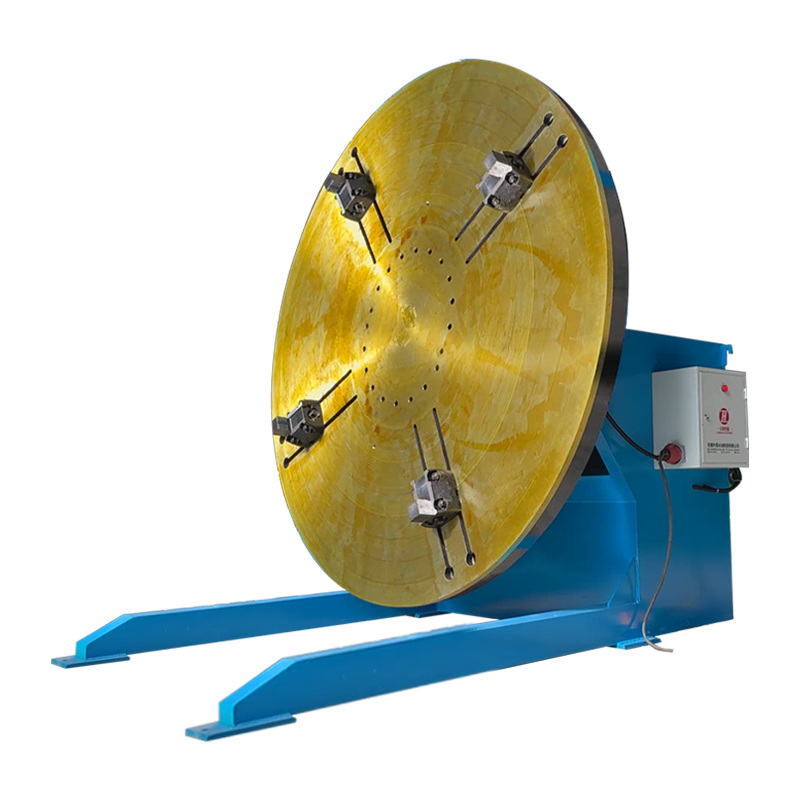
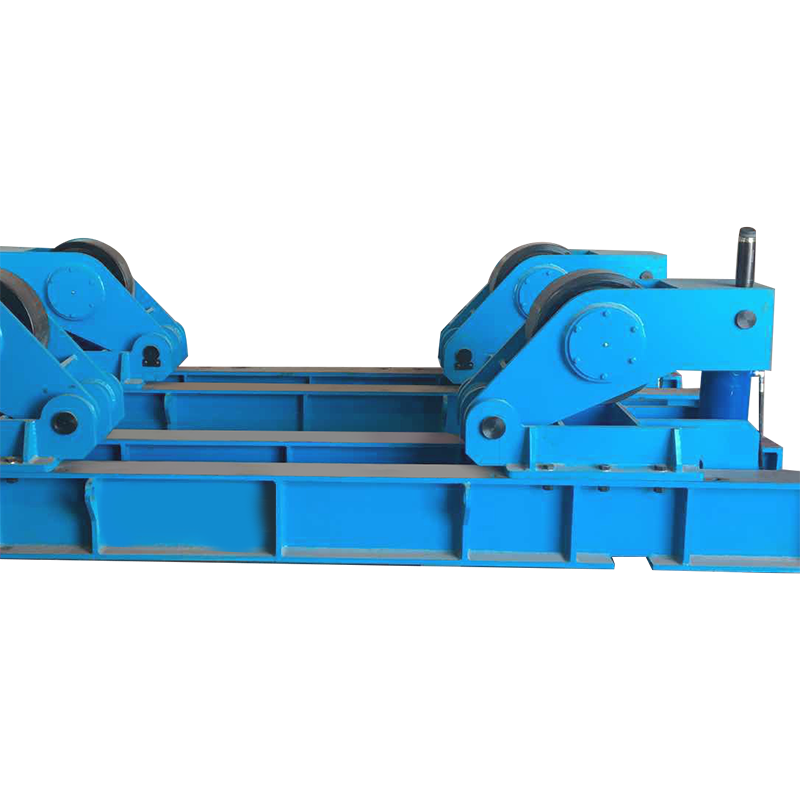
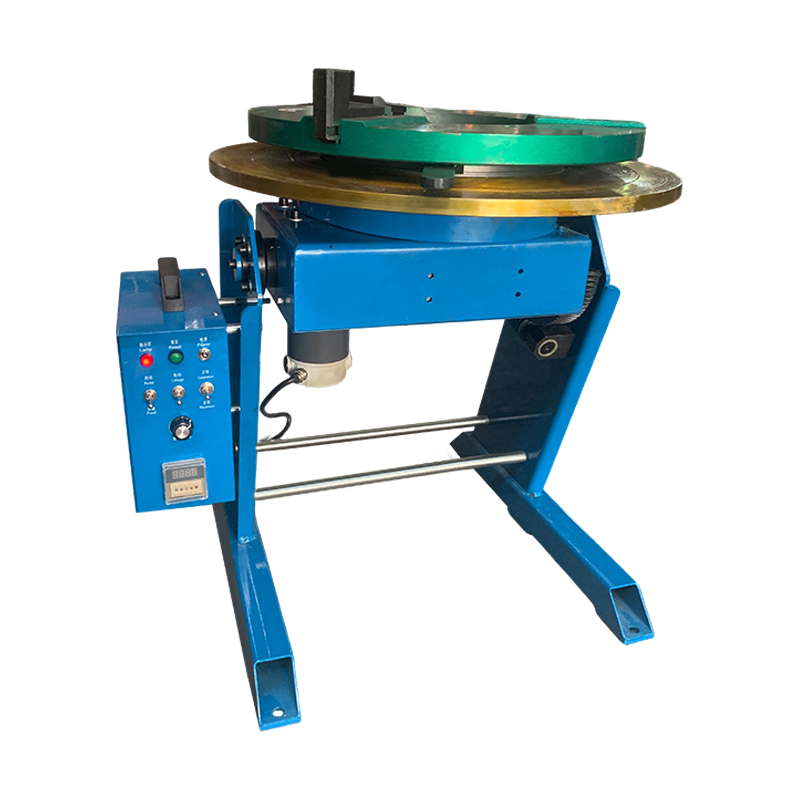
Nivelul de sarcină de pe plăcuța de identificare a unui poziționer vă spune ce poate transporta axul său. Nu vă spune dacă piesa de prelucrat va păstra concentricitatea la 0,5 rpm, dacă calea de masă va supraviețui la 300 A de curent de sudare sau dacă pandantivul va accepta dispozitivul pe care îl dețineți deja. La acele întrebări le răspunde accesorii pentru pozitionare de sudura : mandrina, placa frontală, fălcile, inelele de trunion, pachetul de antrenare, masa rotativă și hardware-ul de control care se află între mașină și sudură.
Regula pe care o folosim la atelier este simplă – dimensionați mai întâi accesoriile, apoi confirmați că poziționerul are cuplul, intervalul de înclinare și dimensiunile alezajului pentru a le susține. Cumpărătorii care pornesc numai de la nivelul de încărcare ajung de obicei să cumpere setul de accesorii de două ori, o dată greșit și o dată corect.
Ce contează ca un accesoriu de poziționare de sudură
Orice lucru care schimbă modul în care o piesă de prelucrat este prinsă, indexată, alimentată sau protejată contează ca accesoriu, iar lista respectivă este mai lungă decât sugerează majoritatea comenzilor de achiziție.
- Reținere de lucru: mandrine cu trei și patru fălci, fălci moi, plăci frontale, mese cu fante în T, plăci unghiulare, blocuri în V, știfturi de localizare, kituri de prindere rapidă.
- Mișcare și conducere: servomotoare și acționări, reductoare planetare sau fără joc, frâne, codificatoare rotative, întrerupătoare de domiciliu și limită.
- Control și interfață: stații suspendate, pedale, selectoare cu două stații, module de interfață PLC și robot, relee de oprire de urgență.
- electrice: ansambluri rotative de împământare, inele colectoare, pivotare pentru cabluri de sudură, suporturi pentru lanternă, șine de cablu și sisteme de festone.
- Utilități de proces: racorduri rotative de gaz, racorduri pentru lichid de răcire, conectori pentru cabluri răcite cu apă, brațe de evacuare a fumului.
Primul grup este ceea ce înțeleg majoritatea oamenilor prin „accesorii”. Celelalte patru sunt cele care cauzează de fapt timpi neprogramați.
De ce lista de accesorii decide capacitatea reală a poziționarului
Un poziționator de 2 t echipat cu o mandnă grea, un stivă înalt de fălci și o decalare a piesei de prelucrat la 300 mm față de suprafața axului nu mai este un poziționator de 2 t în practică, deoarece cuplul de înclinare este calculat cu raza, în timp ce valorile rulmentului și ale cutiei de viteze nu o fac.
Două numere contează mai mult decât încărcarea titlului. Prima este sarcina suspendată pe suprafața axului - greutatea înmulțită cu distanța sa de la rulment. Al doilea este menținerea cuplului în timpul sudării, când gravitația, tracțiunea cablului și forța arcului acţionează toate simultan. Păstrați o marjă de cuplu de aproximativ 1,5 × pe unitate și mașina își va menține poziția fără să vâneze.
| Grup de accesorii | Ceea ce controlează | Specificație de confirmat | Simptomul tipic de nepotrivire |
|---|---|---|---|
| Mandrina sau placa frontala | Aderență și concentricitate | Cursa maxilarului, orificiu traversant, curgere | Piesa de prelucrat se strecoară, cusătura rătăcește |
| Fălci și fălci moi | Zona de contact și marcaj | Înălțimea maxilarului, dint, material | Alunecare în viteză, distorsiuni pe peretele subțire |
| Servo drive și encoder | Precizia și repetabilitatea indexului | Marja de cuplu, rezoluție, reacție | Drift și vânătoare la mijlocul trecerii |
| Pământ rotativ | Calea de întoarcere pentru curentul de sudare | Curent nominal, ciclu de lucru, rpm | Arcuri în interiorul rulmenților, false defecte de sudură |
| Cablu pivotant sau inel de alunecare | Înveliș cablu și durată de viață | Conductori, amperi, limita de viteza | Oboseala cablului și scurtcircuite |
| Racord de gaz sau lichid de răcire | Rotația continuă a utilităților | Presiune, alezaj, tip de etanșare | Scurgeri, porozitate, lichid de răcire pe îmbinare |
Potrivirea suportului de lucru la geometria piesei de prelucrat
Părțile rotunde vor o mandră sau un set de role, fabricațiile în cutie vor o masă cu fante în T cu plăci unghiulare, iar orice asimetric vrea contragreutăți plus o contrapoză - geometria, nu bugetul, stabilește ordinea.
Piese rotunde și simetrice
O mandrina cu trei fălci cu autocentrare este cea mai rapidă opțiune pentru flanșe, bobine de țeavă și corpuri de supapă, deoarece se concentrează într-o singură mișcare; o mandrină independentă cu patru fălci este chemarea potrivită atunci când centrul de greutate se află în afara axei sau piesa este o turnare brută. Verificați cursa fălcilor în raport cu intervalul de diametru real pe care îl rulați, nu cu cel maxim din catalog și confirmați diametrul orificiului traversant dacă intenționați să introduceți cablul de sudare sau o linie de purjare prin ax.
Cutie, cadru și piese fabricate
Pentru grinzi în H, cadre de mașini și sudură, o masă cu fante în T cu plăci unghiulare cu fante vă oferă reglaj în două axe; o mandrină nu poate ține un colț pătrat fără o distanțiere care costă timpul de instalare. Planeitatea mesei și distanța dintre fante în T contează mai mult decât grosimea mesei aici, deoarece clemele funcționează cel mai bine atunci când șurubul aterizează acolo unde este de fapt fanta.
Piese decentrate și lungi
Contragreutățile și contrapunctul sau suportul stabil transformă o configurație instabilă într-una stabilă. Pe arbori lungi, suportul la ambele capete protejează, de asemenea, cutia de viteze de înclinare de un moment de încovoiere pentru care nu a fost niciodată dimensionat.
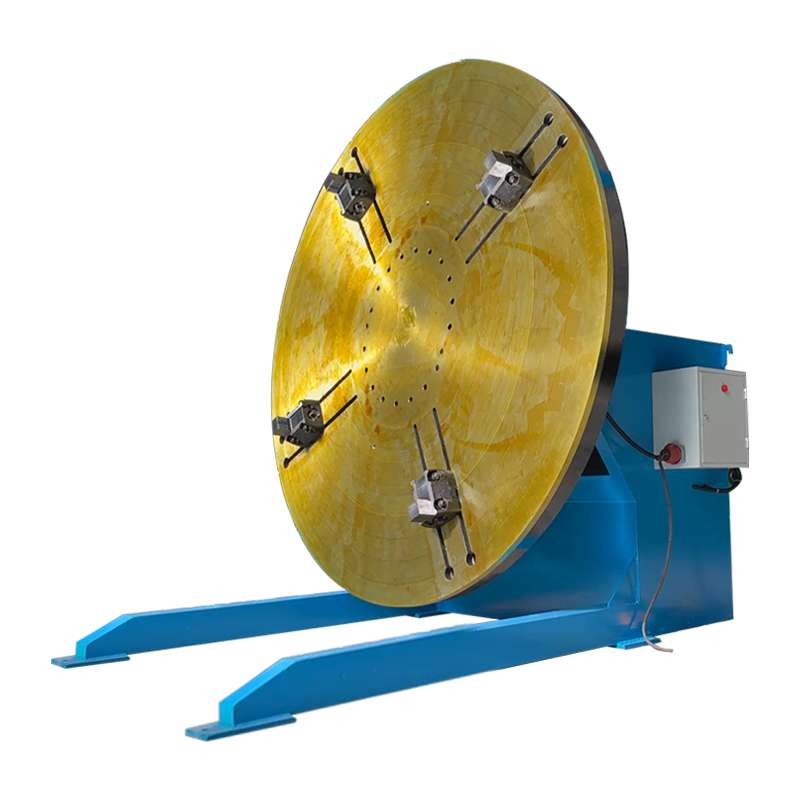 Poziționator de sudură convențional 3T cu mandrine verticale de strung Un poziționator de 3 tone cu mandrine de strung verticale suplimentare care extind domeniul de prindere pentru piesele cilindrice sau neregulate și susțin sudarea stabilă cu înclinare și rotire. Vizualizare produs →
Comenzi și accesorii electrice: de unde vine precizia indexului
Precizia indexului este o proprietate a sistemului - motorul, reductorul, codificatorul și controlerul trebuie să fie potrivite, nu doar conectate.
O acționare cu frecvență variabilă pe un motor cu inducție vă oferă rotație, dar un pachet servo cu buclă închisă vă oferă o poziție de menținere, unghiuri programabile, cum ar fi 90° și 180°, și repetabilitate măsurată în minute de arc. Pentru cusăturile circulare repetitive, traseul servo se recompensează de obicei prin reluare redusă, mai degrabă decât prin viteză.
Cumpărați ergonomia în mod deliberat. O pedală de picior eliberează ambele mâini pentru unghiul pistoletului și umplutura, ceea ce contează mai mult decât majoritatea funcțiilor de control pe sudurile scurte și agitate. Un pandantiv își câștigă locul atunci când operatorul trebuie să joace, să pună la zero și să stocheze poziții de compensare fără a merge până la dulap. Indiferent ce alegeți, confirmați clasa de protecție împotriva stropilor și prafului de măcinare și verificați dacă tensiunea interfeței se potrivește cu standardul instalației înainte ca lada să fie expediată.
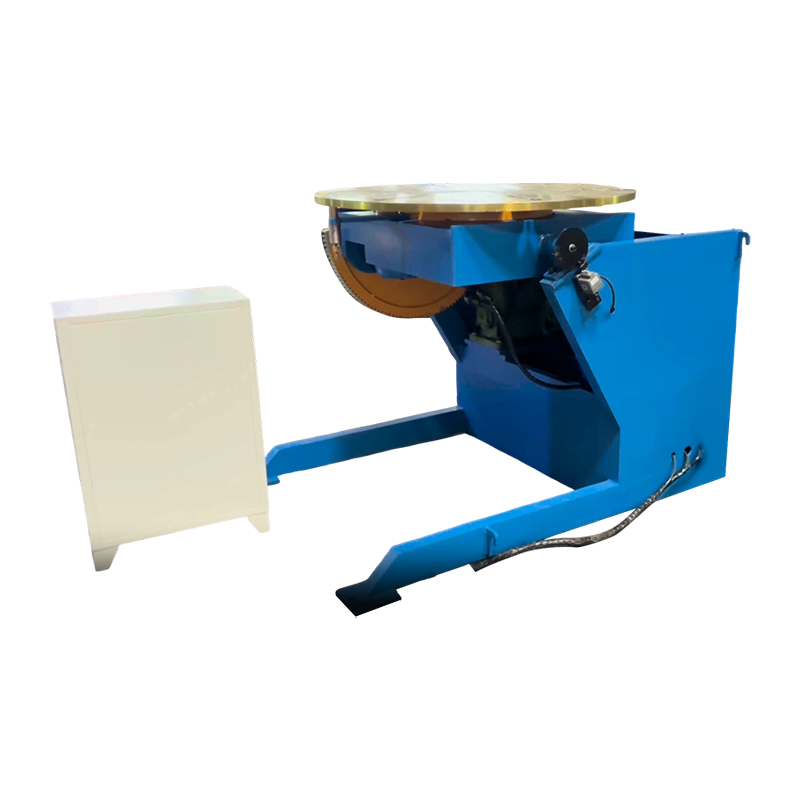 Poziționator de sudură servo-controlat 1T pentru o poziționare precisă Un servo poziționator de 1 tonă cu înclinare de 0-105°, rotație de 360° și control precis al vitezei pentru celulele automate care necesită poziționare repetabilă a sudurii. Vizualizare produs →
Legătura la pământ și managementul cablurilor: accesoriile care previn deteriorarea rulmenților
Calea de întoarcere a sudării este o decizie accesorie, iar omiterea acesteia este cea mai scumpă scurtătură dintr-o celulă de poziționare.
Dacă curentul revine prin rulmenții axului, acesta se arcuiește pe suprafețele de contact lubrifiate și le distruge în liniște. O masă rotativă dedicată dimensionată peste curentul dvs. maxim de sudare, evaluată pentru rotație continuă și izolată de calea rulmentului, menține curentul acolo unde îi este locul. Împerecheați-l cu un cablu pivotant evaluat pentru același amperaj, astfel încât cablul pistolului să nu se înfășoare în jurul axului după douăzeci de rotații. Pe celulele care rulează procese mixte, adăugați un racord rotativ de gaz și un racord de răcire cu garnituri evaluate pentru viteza de rotație pe care o utilizați efectiv, nu pentru viteza din broșură.
Riscurile de adaptare și compatibilitate care merită verificate înainte de a comanda
Cele mai multe probleme de modernizare sunt dimensionale și toate sunt mai ieftine de găsit pe un desen decât la atelier.
- Interfață ax: Cercul șuruburilor, diametrul pilot, canalul cheie și conicitatea trebuie să se potrivească cu noua mandră sau cu placă frontală, nu să se apropie.
- Electronica conducerii: tipul de codificator, pinoutul cablului și tensiunea de control se transferă rareori între generații.
- Marja cuplului: un accesoriu care adaugă masă sau decalaj reduce sarcina utilizabilă pe cutia de viteze existentă.
- Rulare după montare: Măsurați-l, deoarece o mandră așezată pe o bavură se va indexa perfect și va suda în continuare decentrat.
Acolo unde constrângerea reală este debitul decât precizia de păstrare, merită să citiți cum se încadrează un poziționator într-o imagine mai largă a eficienței în nota noastră despre abordarea ineficienței sudării cu poziționare , apoi comparând acea logică cu propriile perioade de ciclu.
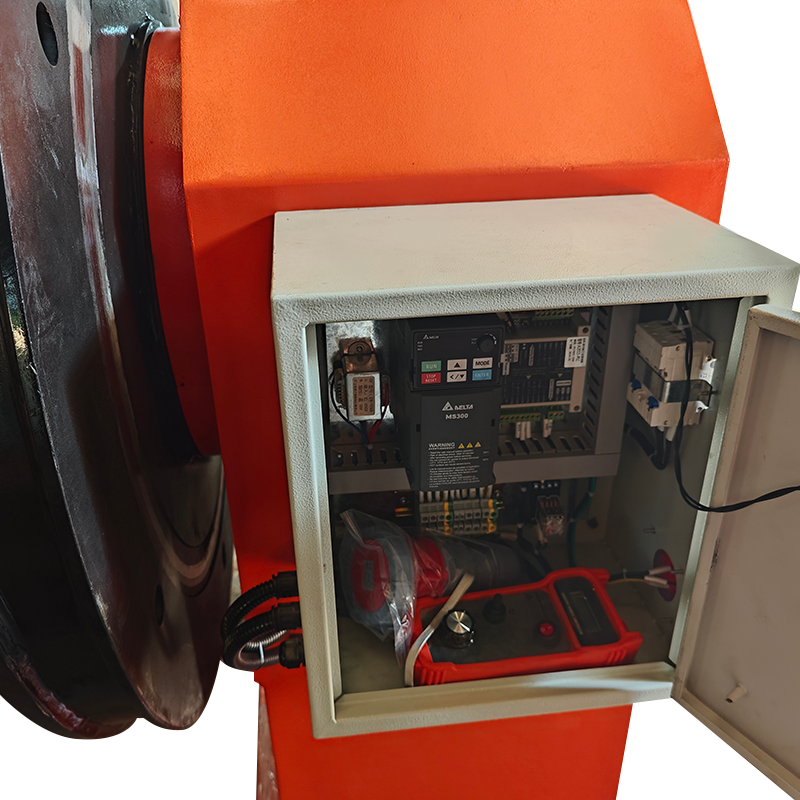 Poziționator de sudare cu două coloane 2T cu masă de lucru ridicată Un poziționator dublă coloană de 2 tone cu rotație neîntreruptă și o masă de lucru de ridicare pentru susținerea stabilă a pieselor mari, excentrice, în configurații de sudare automată. Vizualizare produs →
O listă de verificare a cumpărătorului pentru accesoriile de poziționare
Confirmați aceste opt articole în scris înainte de lansarea comenzii; fiecare a provocat o punere în funcțiune întârziată la etajul cuiva.
Datele piesei de prelucrat
Greutatea, decalajul centrului de greutate, diametrul sau plicul și cel mai subțire perete pe care îl veți prinde.
Interfață ax
Cercul șuruburilor, diametrul pilot, orificiul traversant și conicitatea, măsurate mai degrabă decât rechemate.
Datoria și viteza
Rotații pe schimb, curentul de sudare și rpm accesoriul trebuie să supraviețuiască continuu.
- Sarcina nominală față de sarcina radiantă reală la fața axului.
- Cursa maxilarului sau dimensiunea mesei față de familia de piese reale, inclusiv lucrările supradimensionate.
- Diametrul orificiului de trecere pentru dirijarea cablului, purjare sau lichid de răcire.
- Valoarea curentului de masă rotativ și ciclul de funcționare.
- Rezoluția codificatorului, jocul cutiei de viteze și repetabilitatea în minute de arc.
- Tensiunea interfeței de control, protocolul și aranjarea opririi de urgență.
- Protecție la pătrundere și ecranare împotriva stropilor pentru mediu.
- Documentație, fălci de rezervă și truse de etanșare pentru primul an de funcționare.
Gama noastră proprie de pozitionare de sudura si platine turnante este construit în jurul acestei ordini de întrebări, de la unități de banc de 30 kg la capete personalizate de 300 t, astfel încât selecția accesoriilor și dimensionarea mașinii sunt cotate împreună, mai degrabă decât în succesiune.
Întrebări frecvente
Am nevoie de o mandrina sau o placa frontala?
Alegeți o mandră atunci când piesa este centrată pe o axă și cursa fălcii acoperă gama de diametre; alegeți o placă frontală sau o masă cu fante în T atunci când piesa este dreptunghiulară, neregulată sau necesită puncte de prindere departe de centru.
Un poziționator manual poate fi actualizat cu un servomotor?
De multe ori da, dar numai dacă montarea cutiei de viteze, frână și codificator sunt compatibile și dulapul de comandă suportă noua unitate; interfața mecanică este de obicei factorul limitator, nu motorul.
Pentru ce viteză de rotație ar trebui evaluate accesoriile?
Evaluați fiecare accesoriu rotativ pentru turația maximă a celulei, nu pentru medie, deoarece pivotările cablurilor, îmbinările și mandrinele se degradează mai repede la vârful gamei chiar și pentru perioade scurte.
Cum protejez rulmenții de poziționare de curentul de sudare?
Montați o masă rotativă dedicată, cu o valoare peste curentul maxim de sudare, mențineți cablul de retur cât mai scurt posibil și inspectați calea de masă la fiecare interval de întreținere, în loc să așteptați zgomotul rulmentului.
Câtă marjă de cuplu este suficientă?
Aproximativ 1,5× la cuplul de reținere acoperă majoritatea decalajelor de fixare și tragere de cablu; mai jos, așteptați-vă ca poziționarea să se miște sau ca dispozitivul să se defecteze în timpul sudurilor lungi.
Accesoriile nu sunt tușa finală a unui poziționator; sunt partea sistemului pe care o vede de fapt arcul. Obțineți suportul de lucru, pachetul de antrenare, calea de sol și interfața de control potrivite piesei de prelucrat reale, iar sarcina nominală devine un număr pe care vă puteți baza. Treceți peste pasul respectiv și fiecare ajustare ulterioară va fi o corecție parțială a unei decizii luate prea devreme.